


بازگشت به لیست اخبار
جزئیات خبر

اخبار و مطالب روز نساجی : ماشین آلات نساجی
• الیاف ورودی درام اصطکاکی به دو روش ممکن یا غلاف ادغام می شوند:
♦ منابع مرتبط :
- موثرترین راه برای کارخانه های ریسندگی جهت تشخیص عیوب نخ
تاريخ ثبت : ۱۲ تير ۱۴۰۳ ساعت ۱۱ و ۴۳ دقيقه
تعداد بازدید : ۲۶۸۹ بار
فرآیند ریسندگی اصطکاکی
اخبار و مطالب روز نساجی : ماشین آلات نساجی
فرآیند ریسندگی اصطکاکی (DREF) : انواع، مزایا و کاربردها
Friction (DREF) Spinning Process: Types, Advantages and Applications
مقدمه
فرآیند ریسندگی اصطکاکی (DREF) یک سیستم ریسندگی اپن اند است که نخ در منطقه ریسندگی همراه با نیروهای اصطکاک تشکیل می گردد. سیستم DREF نرخ تولید بالایی در حدود 300متر بر دقیقه دارد.نخی بسیار یکنواخت ازترکیب الیاف کوتاه و بلند و با نرخ تولید بالا و هزینه های نیروی انسانی و انرژی پایین.
فرآیند ریسندگی اصطکاکی
اصول فرآیند ریسندگی اصطکاکی:
1) الیاف به سطح درام تحویل داده می شود.این درام الیاف را به کلاف الیافی منتقل می کند که بین دو سطح در حال حرکت در جهت مخالف در حال چرخش هستند.
2) این الیاف حول سطح کلاف پیچیده می شود.
3) این کلاف الیاف پیچیده شده (دم نخ) توسط غلتک تحویل گیرنده نخ کشیده می شود.
4) بنابراین تاب از ارایش الیاف بوجود می ایند .
5) به علت سیستم مجزای بوبین پیچی و روش ایجاد تاب در نخ ، این سیستم قابلیت تولید بالایی دارد.
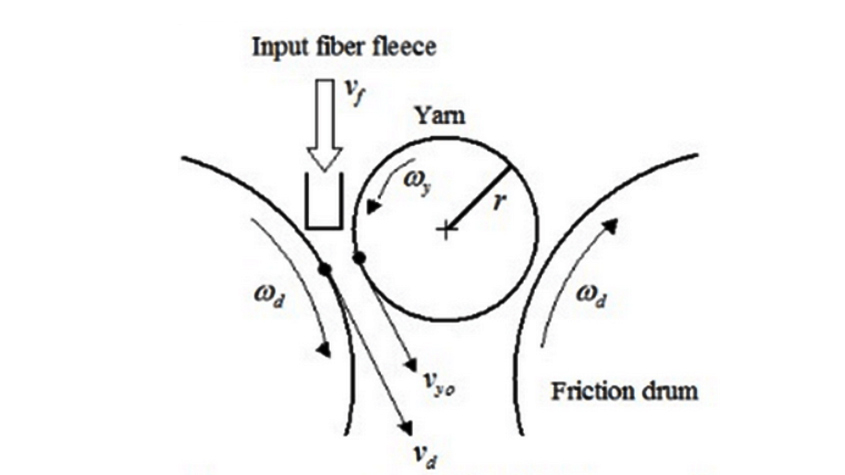
شکل: نمایش شماتیک تشکیل نخ اصطکاکی
انواع ریسندگی اصطکاکی:
1. DREF-1
2. DREF-2
3. DREF-3
4. DREF-5
5. DREF-2000
6. DREF-3000
1. DREF-1
• فرآیند ریسندگی اصطکاکی DREF-1 در سال 1973 توسط دکتر Fehrer اتریشی ابداع شد.
• الیاف توسط یک غلتک بازکننده باز شده و بر روی شکاف یک درام استوانهای مجزامی افتند.
• چرخش درام باعث تاب درالیاف می شود.
• نسبت سطح درام سوراخ دار به سطح نخ بسیار بزرگ است، از این رو سرعت درام را می توان نسبتاً پایین نگه داشت.
• به دلیل عدم وجود کنترل مثبت روی مجموعه الیاف، بین دسته الیاف و غلتک سوراخ دارسرخوردگی رخ می دهد که باعث کاهش راندمان عملیات تاب می شود.
• از این رو این ابداع را نمی توان تجاری سازی کرد.
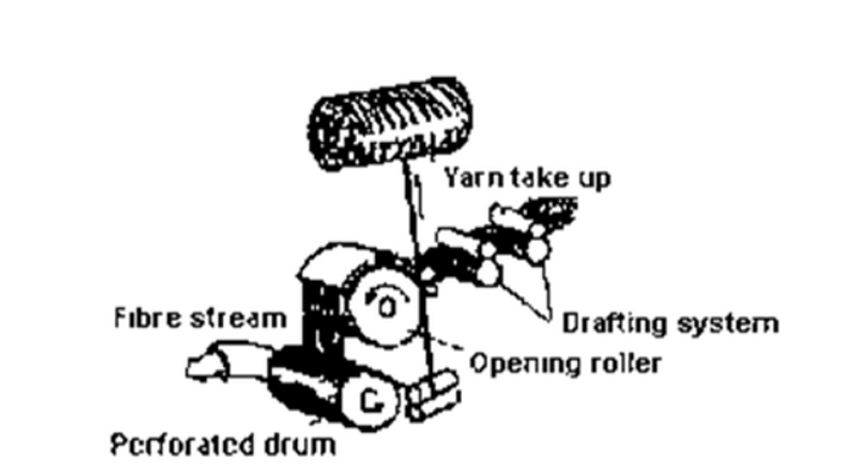
شکل: فرآیند ریسندگی اصطکاکی DREF-1
DREF-2
• DREF-2 در سال 1975 در نمایشگاه ITMA به نمایش گذاشته شد.
• این سیستم بر پایه سیستم ریسندگی مکانیکی/آیرودینامیکی و با مکش داخلی و جهت چرخش درام یکسان عمل می کند.
• فیتیله الیاف توسط کاردینگ با دندانه های ریز باز می شود
• الیاف بازشده با نیروی گریزناشی از یک بلوور از درام کاردینگ جدا می شود.
• الیاف به نوک دو درام اصطکاکی سوراخ دار هدایت می شود و در آنجا با مکش نگه داشته می شود این مکش به حذف گرد و غبار و ضایعات کمک می کند و در نتیجه نخ تمیزتری تولید می شود.
• الیاف به صورت متوالی توسط اصطکاک مکانیکی روی سطح درام تاب می خورد.
• استحکام کم نخ و نیاز به تعداد زیاد الیاف در سطح مقطع نخ (حداقل 80-100 لیف) ، این تکنیک را محدود به تولید نخ های ضخیم (0.3-6s Ne) محدود می کند.
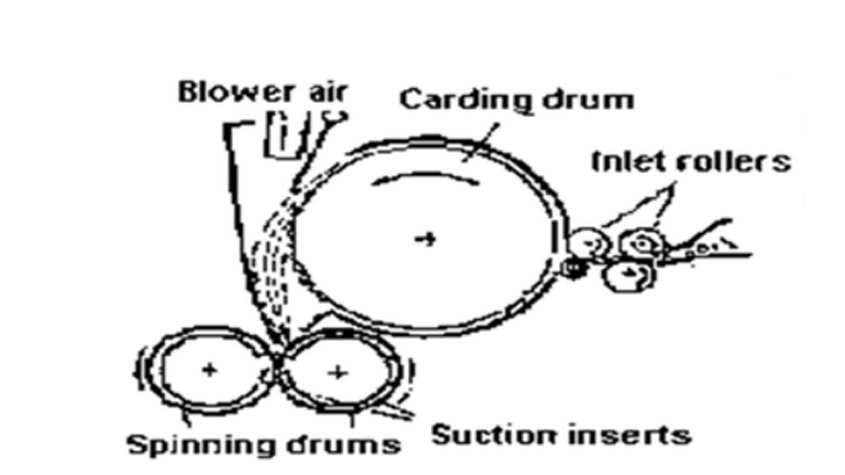
شکل: فرآیند ریسندگی اصطکاکی DREF-2
مزایای نخ های هسته تولید شده به روش DREF-2
• استحکام پارگی یکنواخت در تمام طول نخ و خواص عملیاتی عالی برای عملیات بعدی (مثل فرایند بافندگی و بافندگی راشل).
• نظم عالی نخ
• چسبندگی خوب الیاف غلاف به هسته.
• به دلیل تولید بوبین های 8 تا 10 کیلوگرمی برای عملیات بافندگی نیازی به بوبین پیچی مجدد نیست .
• طول نخ بلند و بدون گره.
• بالارفتن راندمان بافندگی بخاطر کاهش پارگی نخ
• دوام سطحی بالای پارچه تولیدی
• حفظ ویژگی های سطح پارچه.
کاربردهای DREF-2
• پتوهای خانگی، هتلی و ارتشی.
• دکوراسیون داخلی، پوشش دیوار، پارچه و نخ پرکننده[FILLER]
• تولید کفش، طناب و کابل صنعتی.
• کارتریج پرکننده برای فیلتراسیون مایع
• اثاثیه یا لوازم داخلی، رومیزی، دیوارپوش، پرده، فرش دستباف، روتختی و سایر پارچه های تزئینی.
• پارچه های مقاوم در برابر شعله سنگین، تسمه نقاله، کلاچ ها و لنت های ترمز، آسترهای اصطکاکی برای صنعت خودرو، بسته ها و واشرها.
3. DREF-3
• دستگاه DREF-3 نسخه بعدی DREF-2 برای بهبود کیفیت نخ است که در سال 1981 به بازار آمد.
• در این سیستم نخ هایی تا نمره 18 S Ne. را می توان تولید کرد.
• این سیستم یک سیستم ریسندگی از نوع هسته-غلاف است.
• الیاف غلاف با تاب کاذب ایجاد شده در اثر چرخش درام ها به الیاف هسته متصل می شوند.
• در این سیستم از دو نیمچه نخ یکی برای الیاف هسته و دیگری برای الیاف غلاف استفاده شده است.
• این سیستم از طریق ترکیب انتخابی و با قرار دادن مواد مختلف در هسته و غلاف، انواع ساختارهای هسته-غلاف و نخ های چند جزئی را تولید می کند.
• نرخ تولید ل حدود 300 متر در دقیقه است.
کاربردهای DREF-3
• • پارچه های پشتی برای چاپ، کمربند، عایق های الکتریکی، شیلنگ، پارچه فیلتر
• • فیلتراسیون هوای گرم و فیلتراسیون مرطوب در صنایع غذایی و قند.
• • آستر کلاچ و لنت ترمز برای صنایع خودروسازی.
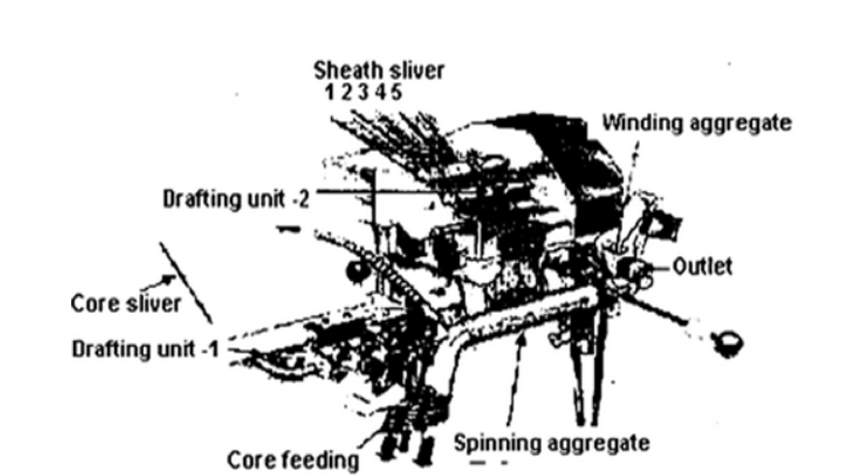
شکل: فرآیند ریسندگی اصطکاکیDREF-3
4. DREF-5
• این سیستم توسط Schalafhorst، Suessen و Fehrer ایجاد شد.
• نمره نخ تولیدی در این سیستم 16 تا 40 Ne است .
• • سرعت تولید تا 200 متر در دقیقه است.
• • این سیستم ریسندگی بنا به دلایلی تجاری نشد.
• • الیاف مجزا از یک فیتیله الیاف جداگانه از طریق یک مجزا به صورت زاویه دار نسبت به محور نخ به لبه گیرانداز وارد می شود.
• و زمانی که به این نقطه گیر وارد می شوند تا حد ممکن کشیده می شوند.
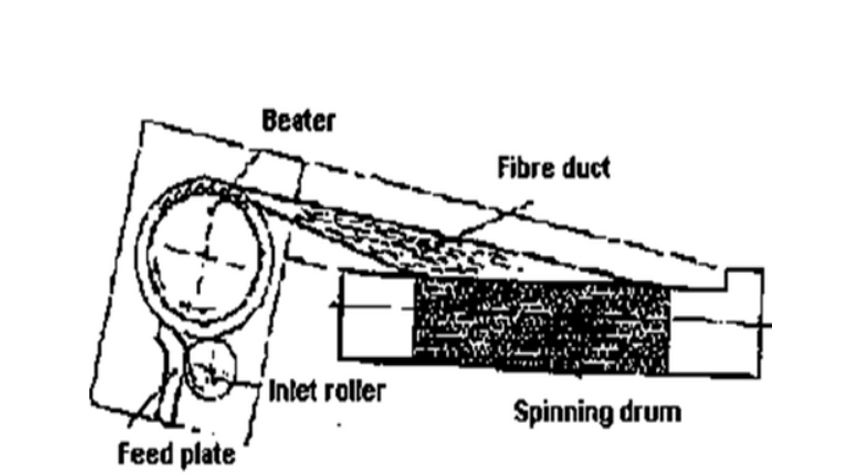
شکل: فرآیند ریسندگی اصطکاکیDREF-5
5. DREF-2000
• این آخرین پیشرفت در ریسندگی اصطکاکی است که در ITMA 99 نشان داده شده است.
• DREF-2000 از یک درام کاردینگ دوار برای باز کردن الیاف و یک سیستم طراحی شده ویژه برای نگهداری الیاف استفاده می کند.
• • الیاف از جلو درام کاردینگ با نیروی گریز از مرکز جدا شده و به نوک دو درام چرخان سوراخ دار منتقل می شوند.
• و سپس به خاطر اصطکاک مکانیکی روی سطح درام تاب می خورند.
• • درام ها در یک جهت می چرخند.
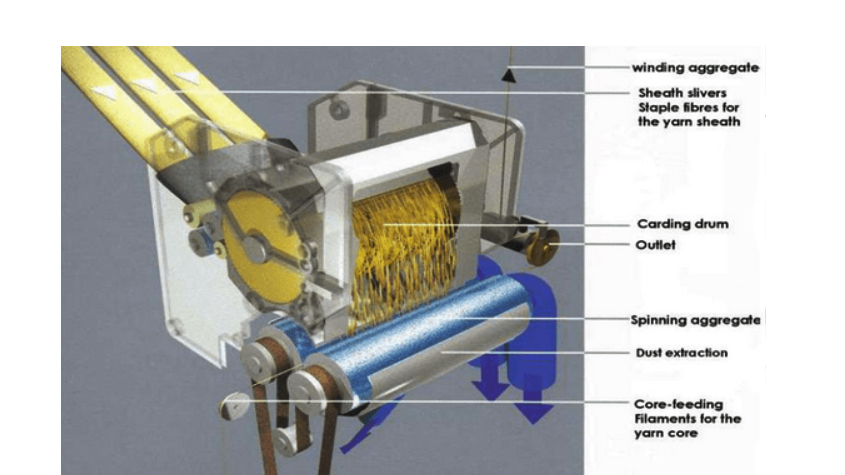
شکل: فرآیند ریسندگی اصطکاکیDREF-2000
مزایای DREF-2000
• تاب در دو جهت جهت "S" و "Z" بدون تغییرات مکانیکی در دستگاه امکان پذیر است.
• نخ های تانمره 14.5 Ne را می توان با سرعت 250 متر در دقیقه تولید کرد.
• کاهش هزینه های آماده سازی نخ به دلیل وزن بالای فیتیله کاردینگ
• خارج کردن گرد و غبار برای ساخت الیاف ثانویه.
• هزینه کم انرژی به دلیل استفاده از تنها 1 فن برای 12 هد ریسندگی.
• تغذیه انواع فیلامنت ها ، نخ ها و اجزاء به عنوان هسته نخ، به منظور دستیابی به استحکام نخ و سرعت تولید بالا، نخ های حجیم و ویژگی های خاص محصول.
کاربردهای DREF-2000
• پتوی خانگی ، هتل ها، بیمارستان ها، کمپینگ، مصارف نظامی و غیره.
• تمیز کردن کهنه ها و موپ ها از ضایعات پنبه و ضایعات مختلف
•پارچه های دکوری و اثاثیه منزل
• لباس بیرونی و لباس های تفریحی
• کارتریج های فیلتر برای فیلتراسیون مایعات
• پشتی و متکا و فرشهای تافتینگ
• بوم و برزنت برای بخش های نظامی و غیرنظامی
• نخ هسته ای با مقاومت بالا برای طناب، حمل و نقل و تسمه نقاله
• جایگزین های آزبست برای لباس های محافظ سنگین (دستکش های محافظ، پیش بند و غیره) بسته بندی، واشر، پوشش کلاچ و ترمز، پارچه های مقاوم در برابر شعله و غیره.
• نخ های فیلتر برای صنایع کابل، کفش و فرش
• نخ های فرش (فرش های بربر، فرش های دستبافت و دستباف) و نخ های پرکننده برای فرش
6. DREF-3000
• در ITMA 2003، اولین نمایش عمومی DREF 3000 انجام شد.
• با این سیستم نمره نخ بین 0.3 تا 14.5 Ne تولید می شود.
مزایای DREF-3000
• امکان تولید نخ هایی درمحدوده نخ های ضخیم
• تولید هر دو نخ «S» و «Z» در هر زمان بدون تغییرات مکانیکی در دستگاه
• کاهش هزینه های آماده سازی نخ به دلیل وزن بالای نخ (فیتیله )
• بوبین های سنگینتربدلیل بوبین پیچ 200 میلیمتری
کاربردهای DREF-3000
• لباس های محافظ با مقاومت بالا و FR برای بخش نظامی و غیر نظامی
• مسدود کننده آتش برای محدوده تجاری هوانوردی و قراردادی، منسوجات محافظ برش (دستکش های محافظ، کیسه های پستی، روکش صندلی)
• مواد کامپوزیت فیبر برای صنعت هوانوردی، خودروسازی، ماشینآلات و ساختمان
• برزنت، تسمه نقاله و حمل و نقل و همچنین انواع منسوجات صنعتی
• پارچه های فیلتراسیون خشک و مرطوب
• پارچه های اثاثیه و لوازم خانگی
• پارچه های الاستومر برای کشباف ها
• منسوجات فضای باز (مانند روکش صندلی در ساحلهای تفریحی)
تشکیل نخ در سیستم ریسندگی اصطکاکی
مکانیسم تشکیل نخ در این سیستم بسیار پیچیده است و از سه عملیات مجزا تشکیل شده است.
1. تغذیه الیاف
2. یکپارچه سازی الیاف
3.عملیات تاب
تغذیه الیاف
الیاف به صورت مجزا توسط جریان هوا منتقل شده و در ناحیه ریسندگی قرار می گیرند.
دو روش تغذیه الیاف وجود دارد:
1. تغذیه مستقیم
الیاف مستقیماً روی توده الیاف در حال چرخش در قسمت بیرونی دم نخ تغذیه می شوند.
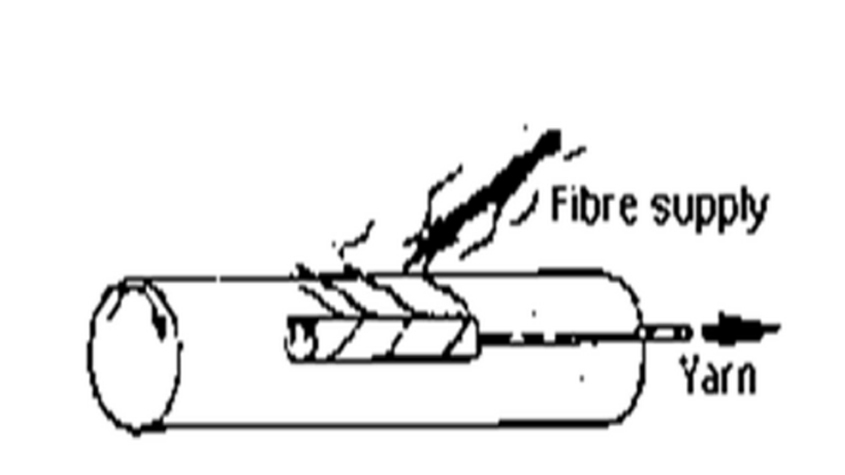 شکل: تغذیه مستقیم
2. تغذیه غیر مستقیم
• الیاف ابتدا روی رول در حال حرکت جمع می شوند و سپس به دم نخ منتقل می شوند.
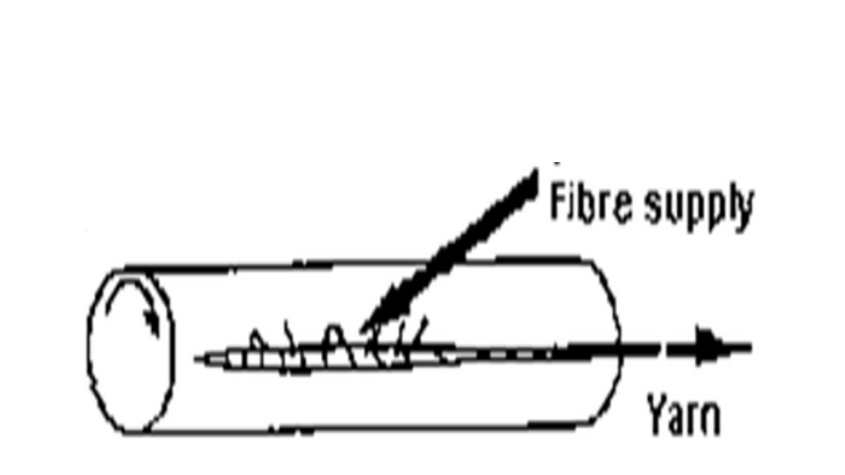 شکل: تغذیه غیر مستقیم
ادغام الیاف
• الیاف از طریق لوله تغذیه ای که بر روی بخش هسته نخ - دم نخ -در منطقه برش مونتاژ شده توسط دو درام ریسنده در حال چرخش تغذیه می شود و هسته نخ در بین آنها قرار دارد.
• عملیات برش باعث می شود الیاف غلاف به دور هسته نخ بپیچند.
• جهت الیاف به شدت وابسته به الیاف کم سرعتی است که از طریق تلاطم هوا به نقطه مونتاژ می رسند.
• الیاف ورودی درام اصطکاکی به دو روش ممکن یا غلاف ادغام می شوند:
• الیاف قبل از انتقال به غلاف دوار، به طور کامل روی درام سوراخ دار جمع می شوند.
•الیاف مستقیماً روی غلاف چرخان قرار می گیرند.
ایجاد تاب در نخ
• تاب الیاف در منطقه تاب ، تقریبا در یک زمان بدون اختلاف تنش اتفاق می افتد
• بنابراین در نخ های تابیده شده اصطکاکی امکان مهاجرت الیاف کم است .
• مکانیسم ایجاد تاب در ریسندگی اصطکاکی نوع هسته و ریسندگی اصطکاکی اپن اند متفاوت است.
تاب در ریسندگی اصطکاکی نوع هسته
• هسته از یک فیلامنت یا دسته ای از الیاف استیپل درست شده که توسط درام ریسندگی تاب کاذب داده شده اند.
•الیاف غلاف بر روی سطح هسته پیچ خورده کاذب می نشینند و به صورت مارپیچی روی هسته با زوایای مارپیچ متفاوت پیچیده می شوند.
• اعتقاد بر این است که پیچش کاذب در هسته پس از بیرون آمدن نخ از درام های ریسندگی از بین می رود به طوری که این نخ عملاً در هسته تاب ندارد.
• با این حال، ممکن است مقداری تابکاذب در این واقعیت باقی بماند که غلاف آن را در حین تشکیل نخ در ناحیه ریسندگی به دام میاندازد.
تاب در ریسندگی اصطکاکی اپن اند
• الیاف در این نخ به صورت در کنار هم مثل یک توده یکپارچه جمع می شوند.
•الیاف موجود در سطح نخ نسبت به الیاف محوری در نخ دارای تراکم بیشتر و مناسب تری هستند.

کشش ریسندگی در نخ های DREF
• نخ های ریسندگی اصطکاکی حین تشکیل نخ ، کشش ریسندگی کمی دارند .
• به دلیل همین کشش کمتر ، جزء هسته را می توان دقیقاً در مرکز نخ قرار داد.

کشش ریسندگی در نخ های DREF
خواص نخ های سایشی اصطکاکی
• نخ های ریسیده اصطکاکی (DREF) ظاهری حجیم دارند (100 تا 140 درصد حجیم تر از نخ های ریسیده رینگی)
• تاب نخ یکنواخت نیست و لوپ های سطحی دیده می شود.
• معمولاً در مقایسه با سایر نخ ها ضعیف تر است.
• استحکام این نخ ها 60 درصد استحکام نخ های رینگ و حدود 90 درصد از نخ های روتوری است.
•استحکام پارگی نخ های رینگ ، روتوری و اصطکاکی برابر است.
• بسته به نوع الیاف، تفاوت استحکام این نخ ها متفاوت است.
• ضریب استحکام نخ 100% پلی استر 32% است .و در نخ 100% ویسکوز از 0 تا 25% می باشد.
• در ترکیب پلی استر-پنبه، نخ های DREF بهتر از همتایان رینگ خود عمل می کنند.
• ترکیب 70/30% استحکام 25% بهتراست.
• نخ های DREF از نظر ناهمواری، ناصافی، متغیر استحکام و پرزدهی ضعیف ترند.
• نخ های اصطکاکی، پرزدارتر از نخ های رینگ هستند
• نخ های DREF از نظر پیچ و تاب و تراکم خطی نامنظم ترین هستند در حالی که نخ های رینگ یکنواخت اند.
ویژگی های نخ های هیبریدی/نخ های هسته DREF
• اگر یک نخ از 2 یا چند جزء نخ ایجاد شود، نخ هیبریدی نامیده می شود. از نخ های هیبریدی برای موارد زیر استفاده می شود:
الف. برای پلاستیک های تقویت شده
خواص نخ
• ساختار هسته/غلاف با فیلامنت تقویت شده در مرکز
• فیلامنت تقویتی بدون تاب بهترین استحکام را ایجاد می کند
• نسبت ماتریس الیاف معین
• حفاظت از فیلامنت تقویت کننده از طریق الیاف غلاف
ب. برای کارتریج های فیلتر مایع
خواص نخ
• چیدمان Huddle الیاف برای بهترین عملکرد فیلتر
• کشش بالا
• نخ بلند بدون گره
• نخ یکنواخت با مقاومت کششی بالا
ج. برای پارچه های بافته شده و بافتنی مقاوم در برابر حرارت
خواص نخ
• مقاومت در برابر شعله
• مقاومت در برابر دمای بالا
• مقاومت کششی بالا
• راحتی پوشیدن خوب
• خواص مراقبتی خوب
• سازگار با پوست
د. برای پشتی فرش ثانویه
خواص نخ
• استحکام کششی بالا و ثابت
• یکنواختی بالای نخ
• طول بلند بدون گره نخ
• خواص غیر چرخشی خوب
• مقاومت شیمیایی بالا
• انتقال حرارتی خوب
•محصول بدون گرد و غبار
•عایق الکتریکی
• ثبات ابعاد خوب برای فرش
ه- برای جایگزین های آزبست
خواص نخ
• حجم بالای نخ
• مقاومت در برابر حرارت خوب
• استحکام کششی بالا
• ازدیاد طول کم
و- برش پارچه های بافته شده و بافتنی
خواص نخ
• مقاومت برش بالا
• راحتی پوشیدن خوب
• ثبات ابعاد بالا
مزایای سیستم ریسندگی اصطکاکی
• توانایی اعمال تاب نخ با سرعت بالا (یعنی 300000 تاب در دقیقه).
• کشش نخ عملاً مستقل از سرعت است و از این رو نرخ تولید بسیار بالا (تا 300 متر در دقیقه) قابل دستیابی است.
• حذف ذرات کثیفی و دو برابر کردن عمر مفید فیلتر.
• کاهش قابل توجه هزینه های تولید نخ (تا 50%) به دلیل نیاز به جرم کمتر نخ، هزینه های آماده سازی کمتر، هزینه های کمتر ریسندگی و هزینه های کمتر پرسنل.
محدودیت های فرآیند چرخش اصطکاکی
• استحکام کم نخ و جهت گیری الیاف بسیار ضعیف باعث شده تاب نخ های ریسندگی اصطکاکی بسیار ضعیف باشد.
• میزان بی نظمی و چروک الیاف در الیاف بلندتر و ظریف تر بیشتر است.
• نخ های ریسندگی اصطکاکی تمایل به گلوله شدن بیشتری دارند.
• مصرف زیاد هوا منجر به مصرف برق بالا می شود.
• تنوع تاب از سطح به هسته بسیار زیاد است. این یکی دیگر از دلایل استحکام کم نخ است.
• ثابت نگه داشتن شرایط ریسندگی دشوار است.
• این سیستم چریسندگی با سرعت تغذیه و انتقال الیاف محدود شده است.
♦ منابع مرتبط :
/www.textileworld.com►
♦ لینک اشتراک گذاری :
B2n.ir/nassajyar1310 ►
♦ مطالب پیشنهادی :
- روش های مدرن تولید نخ و ریسندگی الیاف
- نوآوری های ریسندگی ادامه دارد
- موثرترین راه برای کارخانه های ریسندگی جهت تشخیص عیوب نخ
.
.
لطفاً ما را در شبکه های اجتماعی دنبال کنید.
 |  |  |  |  |  |


تبلیغات
تبلیغات

اطلاع رسانی

اخبار
خبر نامه
آمارسايت
| بازديد | تاريخ |
| ۲۸۰۶۵ | ۸/۲۳ |
| ۵۷۷۷۵ | ۸/۲۲ |
| ۵۱۷۳۲ | ۸/۲۱ |
| ۴۷۶۶۶ | ۸/۲۰ |
| ۴۳۵۸۶ | ۸/۱۹ |
| ۳۸۳۰۱ | ۸/۱۸ |
| ۴۳۹۵۳ | ۸/۱۷ |

