


بازگشته به لیست اطلاع رسانی
جزئیات خبر

نساجیار پس از مذاکرات و همکاری با شرکت جینگ گانگ (Jing Gang)، یکی از تولیدکنندگان شناختهشده ماشینآلات تکسچرایزینگ (Texturizing) و کاورینگ (Covering) در چین، موفق به دریافت امتیاز نمایندگی فروش محصولات این شرکت در ایران شده است.
تاريخ ثبت : ۲۱ آبان ۱۴۰۵ ساعت ۹ و ۵۵ دقيقه
تعداد بازدید : ۷۸۰ بار
شاخصهای اساسی ارزیابی کیفیت نخ تکسچره (DTY) در واحدهای تکسچرایزینگ
شاخصهای اساسی ارزیابی کیفیت نخ تکسچره (DTY)
در واحدهای تکسچرایزینگ
ارزیابی کیفیت نخ تکسچره (Draw Textured Yarn – DTY) یکی از مراحل مهم کنترل کیفیت در واحدهای تولیدی تکسچرایزینگ است. این ارزیابی بر اساس مجموعهای از ویژگیهای مکانیکی، ساختاری و عملکردی نخ انجام میشود که هر یک نقش مستقیمی در قابلیت فرآیندپذیری نخ و کیفیت محصول نهایی دارند.
۰۱. استحکام و ازدیاد طول (Strength and Elongation)
در الیاف مصنوعی، استحکام بالاتر همیشه به معنای کیفیت بهتر نیست. بخش عمدهای از آسیبهای واردشده به پارچههای پلیاستری ناشی از پایین بودن استحکام الیاف نیست. برای نخ DTY، معمولاً استحکام کششی ویژه (Tenacity) در حدود ۲٫۵ سانتینیوتن بر دسیتکس (cN/dtex) و ازدیاد طول ۱۲ تا ۳۰ درصد، برای فرآیند بافندگی و دستیابی به قابلیت پوششپذیری مناسب کافی است.
چقرمگی (Toughness) یکی از شاخصهای مهم ارزیابی کیفیت داخلی نخ است که بر اساس رابطه زیر محاسبه میشود:
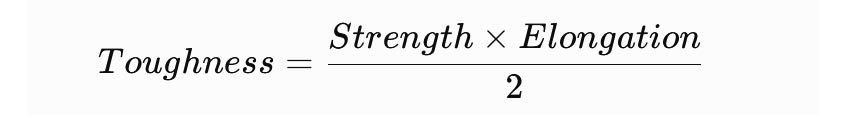
مقدار بالاتر چقرمگی نشاندهنده کیفیت داخلی بهتر، مقاومت بیشتر در برابر سایش و توانایی بالاتر نخ در تحمل خمشهای متوالی است.
میزان استحکام و ازدیاد طول موردنیاز، با توجه به نوع کاربرد نخ متفاوت است:
- کشبافی پودی-حلقوی (Weft Knitting): در این کاربرد، نخ به استحکام کششی بهمراتب کمتری نسبت به کشبافی تاری یا بافندگی تاریپودی نیاز دارد.
- نخهای پود (Weft Yarns): قابلیت پذیرش دامنه وسیعتری از تغییرات ازدیاد طول را دارند.
- نخهای تار (Warp Yarns): ازدیاد طول آنها باید در محدوده مشخص و با دقت بیشتری کنترل شود و معمولاً به ازدیاد طول کمتری نیاز دارند.
در فرآیند تولید، این ویژگیها عمدتاً از طریق نسبت کشش (Draw Ratio) کنترل میشوند. افزایش نسبت کشش معمولاً باعث افزایش استحکام و کاهش ازدیاد طول میشود؛ بااینحال، افزایش بیشازحد این نسبت میتواند موجب افت همزمان استحکام و ازدیاد طول شود.
۰۲. عملکرد کرمپ (Crimp Performance)
عملکرد کرمپ یکی از مهمترین شاخصهای تعیینکننده خواص حجمی، الاستیسیته و رفتار نخ DTY در فرآیندهای پاییندستی است. این ویژگی شامل سه پارامتر اصلی است:
- انقباض کرمپ (Crimp Contraction – CC/KE)
- پایداری کرمپ (Crimp Stability – CS/KB)
- جمعشدگی در آب جوش (Boiling Water Shrinkage – BWS)
برای محاسبه پارامترهای KE و KB، طول نخ در شرایط مختلف بارگذاری اندازهگیری میشود:
- (L_g): طول نخ تحت بار سنگین (Heavy Load)
- (L_z): طول نخ تحت بار سبک (Light Load)
- (L_b): طول نخ تحت بار سبک، پس از برداشتن بار سنگین
مقدار بالاتر KE موجب افزایش حجم و پُری زیر دست (Fuller Hand-Feel)، بهبود ظاهر پارچه و افزایش خاصیت الاستیسیته نخ میشود.
بااینحال، KB که نشاندهنده مقاومت کریمپ در برابر از دست رفتن یا کاهش آن است، با KE رابطه معکوس دارد. بنابراین، در فرآیند تولید DTY باید میان انقباض کریمپ و پایداری آن تعادل مناسبی برقرار شود.
تأثیر عملکرد کریمپ بر رنگرزی و نوع محصول
رنگرزی (Dyeing): نخ DTY با کرمپ بالا میتواند نایکنواختیهای جزئی رنگرزی را تا حدودی پنهان کند. بااینحال، در رنگرزی بوبینی (Package Dyeing)، مقدار بالای KE ممکن است با افزایش BWS همراه باشد و در نتیجه، عملیات بازشدن نخ از بوبین (Unwinding) را با مشکل مواجه کند. به همین دلیل، نخهای دارای KE بالا معمولاً برای رنگرزی کلافی (Skein Dyeing) یا رنگرزی در مرحله پارچه (Fabric-Stage Dyeing) مناسبتر هستند.
نوع پارچه و سبک محصول (Fabric Style):
- پارچههای با ظاهر پشمی (Wool-like Fabrics)، مانند گاباردین (Gabardine)، برای دستیابی به حجم و برجستگی مناسب به نخهایی با کرمپ بالا نیاز دارند.
- پارچههای نازک و ظریف، مانند پارچههای پیراهنی (Shirting Fabrics)، به نخ DTY با کرمپ پایین نیاز دارند تا سطحی صاف، یکنواخت و با ایستایی مناسب ایجاد شود.
عوامل مؤثر بر عملکرد کرمپ در تولید:
- نسبت کشش (Draw Ratio)
- کشش نخ هنگام پیچش (Winding Tension)
- دمای هیترها (Heater Temperatures)
- اختلاف دما و گرادیان حرارتی (Temperature Gradients)
۰۳. یکنواختی رنگرزی (Dyeing Uniformity)
تغییرات و نایکنواختی در خواص فیزیکی نخ، از جمله استحکام، ازدیاد طول، کریمپ و شاخص نایکنواختی نخ (U%)، همچنین تغییرات در ساختار الیاف، میتوانند پس از رنگرزی و تکمیل بهصورت نوارهای عرضی (Lateral Bars) یا اختلاف فام و سایهرنگ (Color Shade Variations) در پارچه ظاهر شوند.
۳-۱. روشهای ارزیابی یکنواختی رنگرزی
یکی از روشهای استاندارد ارزیابی، بافتن نخ DTY بهصورت یک لوله بافتنی به طول یا اندازه ۵ سانتیمتر (Knitted Sock) است.
در این روش، نمونههای متعددی از یک ماشین تولیدی تهیه شده و در مقایسه با یک نمونه مرجع استاندارد DTY، تحت منبع نور استاندارد بررسی میشوند. ارزیابی اختلاف رنگ با استفاده از مقیاس خاکستری (Grey Scale) مطابق استاندارد GB 250-84 انجام میشود.
درجه ۴ یا بالاتر در این مقیاس، بهعنوان کیفیت درجه یک (First Grade) در نظر گرفته میشود.
دو نوع عیب مهم در این زمینه عبارتاند از:
الف) نخ F (F-Yarn – Sectional Streaks) این عیب به تغییرات رنگ در بخشهای مختلف یک نمونه نخ یا پارچه مربوط میشود و میتواند به شکل نوارها یا بخشهای دارای اختلاف فام ظاهر شود.
ب) نخ K (K-Yarn – Crimp Yarn / Transparent Yarn) در این حالت، پارچه در برابر نور ظاهری براق، نازک و نیمهشفاف پیدا میکند. علت اصلی این عیب، تکسچرایزینگ ناکافی یا اعمال تاب مجازی (False Twist) کمتر از حد موردنیاز است؛ در نتیجه، نخ بخشی از ویژگیهای ساختاری نخ تغذیهشونده اولیه (Feed Yarn) را حفظ میکند و بهطور کامل به ساختار حجیم و کریمپدار تبدیل نمیشود.
۳-۲. عوامل مؤثر بر یکنواختی رنگرزی
الف) کیفیت مواد اولیه (POY Quality)
- خشکنشدن مناسب چیپس پلیمر و بالا بودن میزان رطوبت.
- بالا بودن شاخص نایکنواختی نخ (U%) و تغییرات غیرمجاز در یکنواختی.
- نوسان دمای مذاب پلیمر (Melt Temperature).
- توزیع نامناسب یا غیریکنواخت روغن تکمیل (Spin Finish).
ب) عوامل مکانیکی و شرایط فرآیند (Mechanical and Process Factors)
- نوسان در سرعت یا دمای هوای خنککننده (Cooling Air).
- افزایش ناگهانی کشش نخ هنگام پیچش (Winding Tension).
- آسیبدیدگی گایدها و دیسکهای اصطکاکی (Friction Discs).
- تنظیم نامناسب نسبت D/Y.
- انحراف پارامترهای عملیاتی از مقادیر تنظیمشده.
۰۴. فیلامنتهای شکسته و پرزدهی نخ (Broken Filaments / Hairiness)
پرزدهی نخ و وجود فیلامنتهای شکسته از عیوب مهم کیفی در تولید DTY محسوب میشوند. این عیوب میتوانند عملکرد نخ را در مراحل بعدی تولید، بهویژه بافندگی و کشبافی، مختل کنند.
تأثیر پرزدهی بر فرآیندهای نساجی
بافندگی (Weaving): ماشینهای بافندگی جتآبی (Water-Jet Looms) حساسیت بسیار بالایی نسبت به پرزدهی نخ دارند. در مقابل، سیستمهای بافندگی سنتی که نخ در آنها پیش از ورود به ماشین تحت عملیات تابندگی یا آهارزنی (Sizing) قرار میگیرد، تحمل بیشتری نسبت به این عیب دارند.
کشبافی (Knitting):
- حلقوی پودی (Weft Knitting): به دلیل سرعت عملیاتی پایینتر، نسبت به پرزدهی نخ حساسیت کمتری دارد.
- حلقوی تاری (Warp Knitting): حساسیت بسیار بالایی نسبت به این عیب دارد؛ زیرا فیلامنتها با سرعت زیاد از میان سوزنها عبور میکنند و وجود پرز یا فیلامنتهای شکسته میتواند باعث پارگی نخ و اختلال در فرآیند تولید شود.
عوامل ایجاد فیلامنتهای شکسته و پرزدهی
الف) کیفیت نخ POY:
- استفاده از چیپس پلیمری نامرغوب یا خارج از مشخصات.
- مشکلات مربوط به فشار و شرایط مونتاژ مجموعه ریسندگی (Assembly Pressure).
- شرایط نامناسب خنککاری فیلامنتها (Cooling).
ب) شرایط فرآیند تکسچرایزینگ DTY:
- بالا بودن بیشازحد نسبت کشش (Draw Ratio).
- تنظیم نامناسب نسبت D/Y.
- بالا بودن دمای هیترها (Heater Temperatures).
- مسیر نامناسب عبور نخ و وجود سطوح ساینده یا زبر در مسیر نخ (Abrasive Yarn Paths).
نکته مهم این است که برخی نقاط ضعیف موجود در نخ POY ممکن است در مرحله ریسندگی موجب پارگی نشوند؛ اما هنگام تکسچرایزینگ، تحت تأثیر تنشهای حرارتی و مکانیکی، دچار شکست میشوند و به شکل فیلامنتهای شکسته یا پرزدهی ظاهر میشوند.
۰۵. نخ سخت و نقاط سفت (Hard Yarn and Tight Spots)
نخ سخت و نقاط سفت از عیوب ساختاری نخ DTY هستند که میتوانند کیفیت ظاهری و عملکردی محصول نهایی را تحت تأثیر قرار دهند.
نخ سخت (Hard Yarn):به بخشهایی از نخ گفته میشود که در آنها ساختار نخ بهصورت پیوسته، متراکم و با تاب زیاد شکل گرفته است و فاقد حجم و کریمپ مناسب است.
نقاط سفت (Tight Spots):به نواحی کوتاه و موضعی از نخ گفته میشود که در آنها ساختار سخت و متراکم، بهصورت نقطهای ایجاد شده است.
هر دو نوع عیب ممکن است پس از رنگرزی نمونههای بافتنی (Knitted Socks)، به شکل نقاط تیره یا خطوط و رگههای رنگی قابل مشاهده باشند.
عوامل اصلی ایجاد نخ سخت و نقاط سفت
- بالا بودن ازدیاد طول نخ POY یا تغییرات زیاد در یکنواختی آن.
- کیفیت نامناسب روغن تکمیل و روانکاری ناکافی نخ (Finish/Oil Lubrication).
- ناهماهنگی و نوسان سرعت تغذیه نخ در ناحیه تکسچرایزینگ (Texturing Zone).
- چسبیدن و جوشخوردن فیلامنتها به یکدیگر (Filament Fusion).
- استفاده از سیستمهای تاب مجازی (False Twister) نامتناسب با مشخصات نخ یا شرایط فرآیند.
- تنظیم نامناسب نسبت D/Y.
- ناکافی بودن کشش نخ در هیتر دوم (Second Heater).
نساجیار پس از مذاکرات و همکاری با شرکت جینگ گانگ (Jing Gang)، یکی از تولیدکنندگان شناختهشده ماشینآلات تکسچرایزینگ (Texturizing) و کاورینگ (Covering) در چین، موفق به دریافت امتیاز نمایندگی فروش محصولات این شرکت در ایران شده است.
از این پس، نساجیار میتواند طیف متنوعی از ماشینآلات و تجهیزات این شرکت را با کیفیت بالا، قیمت رقابتی و پشتیبانی مناسب در اختیار تولیدکنندگان و فعالان صنعت نساجی کشور قرار دهد. ما در نساجیار تلاش میکنیم علاوه بر تأمین ماشینآلات، با ارائه مشاوره تخصصی و راهکارهای فنی، همراهی مطمئن برای توسعه کسبوکار تولیدکنندگان صنعت نساجی باشیم.
اگر مایل هستید بیشتر با نساجیار، خدمات، فعالیتها و اهداف ما آشنا شوید، کافی است روی صفحه «درباره ما» کلیک کنید.
منبع: شرکت فناوری ماشینآلات نساجی جینگگانگ (JINGGONG Textile Machinery)، چین
♦ لینک اشتراک گذاری :
https://B2n.ir/nassajyar02334►
♦ مطالب پیشنهادی :
- نساج یار نماینده فروش دستگاه های تکسچرایزینگ شرکت جینگ گانگ
- روش های مختلف تکسچرایزینگ نخ
- دستگاه تکسچرایزینگ گودتی JGT1000-H شرکت جینگ گانگ
- مروری بر دستگاه تکسچرایزینگ بارمگ Barmag FK6-1000
- معرفی کامل ماشین تکسچرایزینگ تولید نخ پلیاستر DTY
- تأثیر نسبت DY بر کیفیت نخ DTY در فرآیند تکسچرایزینگ
- بررسی علل و بهبود بازشدن نخ در بوبینهای DTY
.
.
لطفاً ما را در شبکه های اجتماعی دنبال کنید.
 |  |  |  |  |  |


تبلیغات
تبلیغات

اطلاع رسانی

اخبار
خبر نامه
آمارسايت
| بازديد | تاريخ |
| ۲۵۱۷۴ | ۸/۲۳ |
| ۵۷۷۷۵ | ۸/۲۲ |
| ۵۱۷۳۲ | ۸/۲۱ |
| ۴۷۶۶۶ | ۸/۲۰ |
| ۴۳۵۸۶ | ۸/۱۹ |
| ۳۸۳۰۱ | ۸/۱۸ |
| ۴۳۹۵۳ | ۸/۱۷ |

