


بازگشت به لیست اخبار
جزئیات خبر

ب) کنترل شکلگیری بوبین نخ (Package Formation):
تاريخ ثبت : ۲۰ آبان ۱۴۰۵ ساعت ۱۰ و ۱۴ دقيقه
تعداد بازدید : ۱۱۷۸ بار
بررسی علل و بهبود بازشدن نخ در بوبینهای DTY
بررسی تخصصی علل و راهکارهای بهبود عملکرد بازشدن نخ در بوبین های DTY
عملکرد نامطلوب بازشدن نخ (Poor Unwinding Performance) در بوبین های نخ پلیاستر تکسچرهشده (DTY: Draw Textured Yarn) یکی از مشکلات مستمر تولیدکنندگان فیلامنت پلیاستر است. تشخیص این عیب از طریق آزمونهای متداول و شاخصهای استاندارد کنترل کیفیت دشوار است؛ بااینحال، پیامدهای آن در مراحل بعدی تولید، بهویژه بافندگی، بهصورت افزایش پارگی نخ، ایجاد نایکنواختی در سطح پارچه و کاهش راندمان تولید نمایان میشود. این مسئله میتواند تأثیر قابلتوجهی بر بهرهوری خطوط تولید و کیفیت محصول نهایی داشته باشد.
01. عوامل مؤثر بر عملکرد نامطلوب بازشدن نخ DTY
1. تأثیر کیفیت مواد اولیه (POY)
کیفیت نخ نیمهکشیده (POY: Partially Oriented Yarn) نقش تعیینکنندهای در عملکرد بازشدن نخ DTY دارد. مهمترین شاخصهای مؤثر عبارتاند از:
الف) ویژگیهای فیزیکی و مکانیکی:
- پایین بودن استحکام کششی و ازدیاد طول تا حد پارگی نخ.
- بالا بودن ضریب تغییرات نایکنواختی نخ (Uster CV)، بهویژه مقادیر بالاتر از ۱٫۵ درصد.
- نایکنواختی در میزان جذب و برداشت روغن (Oil Pick-up).
- اختلاف ازدیاد طول بین موقعیتهای مختلف ریسندگی (Inter-position Elongation Variance) بیش از ۱۰ درصد.
ب) عیوب ظاهری:
- وجود فیلامنتهای پارهشده (Broken Filaments).
- تشکیل حلقهها و نوارهای نخ (Loops / Ribbons).
- محبوس شدن فیلامنتها در میان لایههای پیچش نخ روی بوبین.
- رویهمافتادگی و تداخل انتهای نخها (Overlapping Ends).
این عیوب در فرآیند تکسچرایزینگ میتوانند موجب پارگی فیلامنتها یا کاهش انسجام مناسب نخ شوند و در نهایت، درگیری و گرهخوردگی لایههای مختلف نخ روی بوبین را به دنبال داشته باشند.
عوامل ریشهای ایجاد این مشکلات عبارتاند از:
- کیفیت مذاب (Melt Quality): رطوبت بالای مواد مذاب (بیش از ۰٫۰۰۵ درصد) یا نوسانات ویسکوزیته مذاب که موجب ناپایداری فرآیند ریسندگی میشوند.
- فرآیند و تجهیزات (Process / Equipment): مونتاژ نامناسب مجموعه اسپینپک (Spin Pack)، نوسانات سرعت هوای خنککننده در سیستم کوئنچ (Quench Air) بیش از ۰٫۰۵ متر بر ثانیه و استفاده از سرعتهای بیش از حد در فرآیند ریسندگی.
- استهلاک مکانیکی (Mechanical Wear): آسیبدیدگی اسپینرتها (Spinnerets)، فرسودگی راهنماهای نخ (Yarn Guides) یا غلتکهای اصطکاکی (Friction Rollers) که میتوانند موجب آسیب به فیلامنتها یا شکلگیری نامناسب بوبین نخ شوند.
2. تأثیر پارامترهای فرآیند تکسچرایزینگ (Texturing)
تنظیم نامناسب پارامترهای فرآیند تکسچرایزینگ از دیگر عوامل مؤثر بر کاهش کیفیت بازشدن نخ DTY است.
سرعت بیش از حد فرآیند، نسبت کشش بالا (Draw Ratio)، تنظیم نامناسب نسبت D/Y و افزایش بیش از اندازه دمای هیترها (Heaters) میتوانند نرخ تشکیل فیلامنتهای پارهشده را افزایش دهند.
علاوه بر این، تنظیمات نامناسب سیستم برداشت و پیچش نخ (Take-up) باعث ایجاد نایکنواختی در سختی بوبین(Package Hardness)، تشکیل نوارهای نخ (Ribbons) و افزایش بیش از حد زاویه پیچش میشود. تمام این عوامل میتوانند بازشدن یکنواخت و روان نخ از بوبین را مختل کنند.
3. وضعیت فنی و نگهداری تجهیزات
فرسودگی یا آسیبدیدگی راهنماهای نخ، ساییدگی دیسکها و آپرونهای تابدهنده (Twisting Discs / Aprons) و همچنین رسوبگرفتگی یا ایجاد خراش روی سطوح هیتر و صفحات خنککننده (Cooling Plates)، از دیگر عوامل ایجاد عیوب در نخ هستند.
این مشکلات میتوانند موجب آسیب مکانیکی به فیلامنتها یا پراکندگی و ازهمگسیختگی آنها (Splayed Filaments) شوند و در نتیجه، عملکرد بازشدن نخ از بوبین را با اختلال مواجه کنند.
4. روغن مورد استفاده در مرحله کونینگ (Coning Oil)
استفاده از روغن کونینگ (Coning Oil) با کیفیت نامناسب، یکی دیگر از عوامل مؤثر بر عملکرد نامطلوب بازشدن نخ است.
روغنهای نامرغوب نمیتوانند انسجام و همبستگی کافی بین فیلامنتها ایجاد کنند. این وضعیت موجب آزادشدن و پراکندگی فیلامنتها و افزایش الکتریسیته ساکن در هنگام بازشدن نخ با سرعت بالا میشود.
در نتیجه، نخ به سطوح و لایههای مجاور میچسبد و احتمال گیرکردن، درهمتنیدگی و پارگی آن افزایش مییابد.
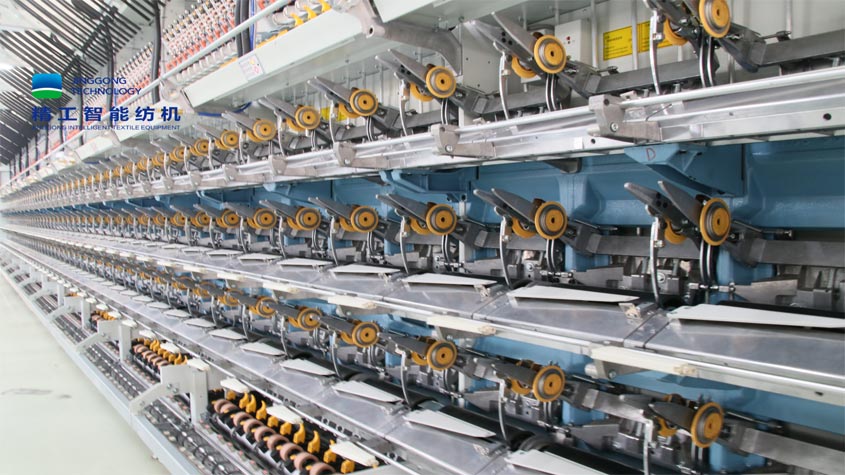
ماشین تکسچرایزینگ ساخت شرکت JINGGONG
02. روشهای بهبود عملکرد بازشدن نخ DTY
1. بهبود قابلیت ریسندگی و یکنواختی نخ POY
کنترل دقیق پارامترهای خشککردن مواد اولیه و شرایط فرآیند ریسندگی ضروری است. همچنین، پایداری عملکرد سیستم خنککننده (Quench System) و صحت مونتاژ مجموعه اسپینپک باید بهطور مستمر کنترل شود.
شاخصهای هدف:
- اختلاف ازدیاد طول بین موقعیتهای مختلف ریسندگی: کمتر از ۶ تا ۸ درصد.
- ضریب تغییرات نایکنواختی نخ (Uster CV): کمتر از ۱ درصد.
اقدامات نگهداری و کنترل:
بازرسی منظم راهنماهای نخ (Yarn Guides) بهمنظور اطمینان از عملکرد صحیح آنها و همچنین کنترل کیفیت بستههای POY، نقش مهمی در تأمین یکنواختی مواد اولیه ورودی به فرآیند تکسچرایزینگ دارد.
2. بهینهسازی پارامترهای فرآیند DTY
برای کاهش تنش وارده به نخ و جلوگیری از آسیبدیدگی فیلامنتها، توصیه میشود فرآیند تکسچرایزینگ تحت شرایط عملیاتی ملایمتر (Mild Processing Conditions) انجام شود.
الف) کنترل کشش نخ (Tension Control):
- کاهش سرعت فرآیند و نسبت کشش (Draw Ratio).
- محدود کردن دمای هیتر اول (1st Heater) به ۲۰۵ درجه سانتیگراد.
- تنظیم دمای هیتر دوم (2nd Heater) روی ۱۷۰ درجه سانتیگراد.
- حفظ نسبت کشش تنش (Tension Ratio) در محدوده کمتر از ۱٫۲.
ب) کنترل شکلگیری بوبین نخ (Package Formation):
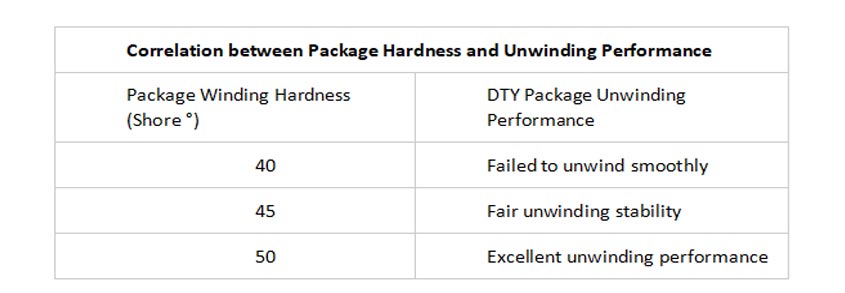
افزایش و یکنواختسازی سختی بوبین نخ (Package Hardness) از اهمیت زیادی برخوردار است؛ زیرا میزان سختی بسته تأثیر مستقیمی بر کیفیت و سهولت بازشدن نخ دارد.
ج) کنترل هندسه پیچش (Winding Geometry):
زاویه پیچش نخ (Winding Angle) بهطور معمول نباید از ۱۶ درجه تجاوز کند.
همچنین، کاهش زاویه مخروطی بوبین (Taper Angle) میتواند به بهبود عملکرد بازشدن نخ کمک کند. بااینحال، زاویه ۷۵ درجه بهعنوان یک مقدار متعادل، برای ایجاد توازن میان کیفیت بازشدن نخ و راندمان تولید پیشنهاد شده است.
3. تقویت برنامه نگهداری و تعمیرات تجهیزات
اجرای برنامه منظم بازرسی و نگهداری تمام اجزای مسیر عبور نخ (Yarn Path) ضروری است.
این برنامه باید شامل کنترل موارد زیر باشد:
- راهنماهای نخ (Yarn Guides).
- مجموعههای تابدهنده (Twisting Units).
- آپرونها (Aprons).
- سطوح هیترها (Heater Surfaces).
- غلتکهای اصطکاکی (Friction Rollers).
قطعات آسیبدیده یا فرسوده باید در اسرع وقت تعویض شوند تا از ایجاد آسیب در فیلامنتها و بروز اختلال در فرآیند تولید جلوگیری شود.
4. انتخاب روغن کونینگ مناسب
برای دستیابی به عملکرد مطلوب بازشدن نخ، باید از روغنهای کونینگ با ویژگیهای فنی مناسب استفاده شود.
مهمترین مشخصات موردنیاز عبارتاند از:
- قدرت نفوذ بالا (High Penetration).
- ویسکوزیته متوسط (Moderate Viscosity).
- خاصیت ضدالکتریسیته ساکن مطلوب (Superior Anti-static Properties).
روغن انتخابشده باید بتواند انسجام فیلامنتها را حفظ کند و از میزان جذب و توزیع یکنواختی برخوردار باشد تا بازشدن نخ در سرعتهای بالا بدون ایجاد چسبندگی، گیرکردن یا پارگی انجام شود.
عملکرد نامطلوب بازشدن نخ در بوبین های DTY یک مسئله چندعاملی و مرتبط با کیفیت مواد اولیه، وضعیت تجهیزات و پارامترهای فرآیندی است. بهبود این عملکرد مستلزم اتخاذ رویکردی جامع در مدیریت فرآیند تولید است. در این راستا، تثبیت کیفیت نخ POY، بهینهسازی تنش و شرایط عملیاتی در فرآیند تکسچرایزینگ، کنترل دقیق نحوه تشکیل بوبین نخ و اجرای برنامه منظم نگهداری و تعمیرات تجهیزات، از مهمترین اقدامات برای کاهش عیوب بازشدن نخ محسوب میشوند.
اجرای صحیح این اقدامات میتواند به کاهش پارگی نخ در مراحل بعدی تولید، بهبود عملکرد نخ در فرآیند بافندگی و افزایش راندمان تولید و کیفیت پارچه نهایی کمک کند.
منبع: شرکت فناوری ماشینآلات نساجی جینگگانگ (JINGGONG Textile Machinery)، چین – منتشرشده در ۲۸ آوریل ۲۰۲۶
♦ لینک اشتراک گذاری :
https://B2n.ir/nassajyar02333►
♦ مطالب پیشنهادی :
- نساج یار نماینده فروش دستگاه های تکسچرایزینگ شرکت جینگ گانگ
- روش های مختلف تکسچرایزینگ نخ
- دستگاه تکسچرایزینگ گودتی JGT1000-H شرکت جینگ گانگ
- مروری بر دستگاه تکسچرایزینگ بارمگ Barmag FK6-1000
- معرفی کامل ماشین تکسچرایزینگ تولید نخ پلیاستر DTY
- تأثیر نسبت DY بر کیفیت نخ DTY در فرآیند تکسچرایزینگ
.
.
لطفاً ما را در شبکه های اجتماعی دنبال کنید.
 |  |  |  |  |  |


تبلیغات
تبلیغات

اطلاع رسانی

اخبار
خبر نامه
آمارسايت
| بازديد | تاريخ |
| ۲۵۱۰۱ | ۸/۲۳ |
| ۵۷۷۷۵ | ۸/۲۲ |
| ۵۱۷۳۲ | ۸/۲۱ |
| ۴۷۶۶۶ | ۸/۲۰ |
| ۴۳۵۸۶ | ۸/۱۹ |
| ۳۸۳۰۱ | ۸/۱۸ |
| ۴۳۹۵۳ | ۸/۱۷ |

