


منسوجات بی بافت

آشنایی با منسوجات بی بافت / منسوجات نانوون / منسوجات nonwoven
منسوجات بی بافت در پایان قرن 20 ظهور نمودند و در دوهه اخیر رشد قابل توجهی نشان داده اند. فناوری بی بافت نسبت به دیگر فناوری های تولید پارچه جدیدتر بوده و از نقطه نظر اقتصادی دارای چشم انداز مناسبی در آینده می باشند. پارچه های بی بافت گستره وسیعی از محصولاتی را در بر می گیرند که از نظر تکنیک های تولید با پارچه های تاری-پودی و حلقوی متفاوت بوده ولی در واقع تحت عنوان پارچه های بی بافت قلمداد می شوند، از اینرو ارائه یک تعریف جامع از پارچه های بی بافت دشوار می باشد. در یک تعریف ; منسوجات بی بافت مشخصاً دارای ساختاری انعطاف پذیر بوده که در انتیجه اتصال ( Bonding ) و یا در هم تنیدن (Interlocking ) الیاف به روش های مکانیکی ، شیمیایی ،گرمایی یا حلال و یا ترکیبی از این روشها تولید می شوند. تولید کنندگان منسوجات بی بافت از تعریف نسبتا وسیع تری استفاده می کنند که تعداد محصولات بیشتری را در بر می گیرد. کمیته اصطلاحات و تعاریف نساجی نیز در کتاب مرجع خود تعریف نسبتا جامعی از این پارچه ارائه نموده است . این کمیته پارچه بی بافت را منسوجی تعریف نموده که برای تولید آنها بجای استفاده از نخ به طور مستقیم از الیاف استفاده می شود و توسط روش های اتصال مختلف استحکام داده می شوند.
به هر حال ویژگی های عمومی فرآیند های تولید منسوجات بی بافت این است که طی فرآیند مداوم به طور مستقیم از مواد اولیه به پارچه تکمیل شده تبدیل می شوند . بدین ترتیب در این فرآیند به دلیل عدم نیاز به جابجایی مواد و فرآیند های میانی ، هزینه تولید پایین می باشد.
الیاف مورد مصرف و خواص آن
حقیقت این است که خواص پارچه های بافته نشده بستگی به متغيرهاي زیادی دارد، خارج از اینکه یکی از مهمترین آنها جنس الیاف تشکیل دهنده آنها می باشد.
جنس الیاف
الیاف پایه و مهمترین عامل و فاکتور شروع تولید منسوجات بی بافت می باشد. درصد مقدار الیاف نسبت به کل منسوج تولید شده به صورت وسیعی تغییر می نماید که این تغییر بین 30 تا 100 درصد می باشد.
شکل و فرم ساختمان الیاف نیز در حدود وسیعی متغیر است. الیاف ممکن است به صورت تکی یا یک شبکه ی درگیر شده که توسط متدهای مختلفی تولید شده اند، باشند که اغلب به شکل تخت مثل الیاف کارد شده (Carded web) تولید می گردند. هر چند ممکن است در پروسسهای دیگر نساجی و مکانیزم های نظیر آیرودینامیک و غیره وارد شده و سپس با هم ترکیب شوند. اما به هر حال بدیهی است که خواص و رفتار الیاف یک اثر مهم روی خواص پارچه های بافته نشده ای که از آنها تولید می شوند خواهد داشت. انتخاب الیاف هم از نظر تکنولوژی تولید و مسایل آن و هم از نقطه نظر خصوصیات پوششی محصول تکمیل شده در بی بافتها توام و مهم می باشد. چون الیاف اسکلت اصلی منسوج بی بافت و ساختمان لیفی کل سیستم را تشکیل می دهند لذا برای انتخاب نوع مناسب جهت یک محصول مورد نظر بعضی از فاکتور هاي موثر را باید در نظر گرفت.
1ـ الیاف عوامل درهم رفتگی اولیه محصول هستند که بدین وسیله محصول فرم خود را پیدا می نماید و با توجه به خصوصیات آنها نظیر نمدی شدن الیاف می توانند خود به خود یا با درگیر کردن توسط نخهای درگیر کننده لایه را محکم نمایند.
2ـ الیاف می توانند عامل اتصال نمدی برای محصول بافته نشده باشند به دلایل زیر:
- به واسطه خصوصیات توری یا قابلیت انحلال آنها
- به واسطه خصوصیات ترموپلاستیکی الیاف
- به دلیل خواص جمع شدگی آنها
فاکتور هاي قابل توجه برای انتخاب الیاف در بی بافتها :
1. ضخامت
2. طول الیاف
3. چین دار بودن
4. لغزندگی سطح الیاف
5. خواص فیزیکی لیف
الف) نقطه ذوب ب) وزن مخصوص ج) ضریب انبساط
د) ضریب هدایت حرارتی ه) ضریب اصطکاک و) ضریب شکست نور
6.شکل سطح مقطع
7.استحکام
8.قابلیت ازدیاد طول
9.نوع مخلوط الیاف و درصد آنها
10.درصد جذب رطوبت
11.ثبات در برابر نور، شستشو و سایش
انتخاب الیاف برای جوابگویی خواص مورد نياز و کیفیت و مورد مصرف نهایی منسوج بسیار مهم می باشد.
پلی پروپیلن
پلی پروپیلن رایج ترین پلیمر مورد استفاده در تکنولوژی اسپان باند جهت تولید منسوجات بی بافت است. این پلیمر به دلیل دانسیته کم نسبت به پلیمرهای دیگر از بالاترین بازده و توان پوشانندگی (نسبت وزن به حجم) برخوردار است. از سال 1960 که این پلیمر برای اولین بار جهت تولید منسوجات بی بافت مورد استفاده قرار گرفت تاکنون روش های تولید آن و همچنین مواد افزودنی آن دچار تغییر و تحولات بسیاری شده است. یکی از مهمترین نقاط ضعف پلی پروپیلن پایداری ضعیف آن در مقابل اشعه ماوراء بنفش است که این مشکل نیز تا حدود زیادی با تولید افزودنی های جدید پایدار کننده در مقابل uv حل شده است. به نحوی که می توان به راحتی از الیاف حاوی این مواد افزودنی به مدت چندین سال در مصارف فضای آزاد بدون نگرانی از تخریب آن ها استفاده نمود. یکی دیگر از مزایای پلی پروپیلن در این است که می توان جهت کاهش هزینه تولید، ضایعات پلی پروپیلنی را به نسبت های کم با چیپسهای خالص پلی پروپیلن مخلوط نمود و محصولی با کیفیتی بسیار مشابه با لایه های تولید شده از چیپس های خالص پلی پروپیلن تولید نمود.
پلی استر
از پلی استر نیز می توان جهت تولید منسوجات بی بافت استفاده نمود. منسوجات بی بافت تهیه شده از الیاف پلی استر علی رغم قیمت بالای خود دارای مزایایی از لحاظ کاربردی نسبت به منسوجات بی بافت پلی پروپیلنی مشابه می باشند. اما برخلاف منسوجات بی بافت پلی پروپیلنی در هنگام استفاده از پلیمر پلی استر به دلیل مشكلات تکنولوژیکی نمی توان از ضایعات پلی استر جهت تولید منسوجات بی بافت استفاده نمود. استحکام کششی، مدول اولیه و پایداری حرارتی منسوجات بی بافت پلی استری نسبت به منسوجات بی بافت تهیه شده از پلی پروپیلن بسیار بیشتر است. همچنین علاوه بر مزایای ذکر شده منسوجات بی بافت پلی استری را می توان به راحتی در فرآیندهای متداول تحت عملیات رنگرزی و یا چاپ نیز قرار داد.
نایلون
از پلیمر نایلون 6 و یا نایلون 66 نیز جهت تولید منسوج بی بافت استفاده نمود. میزان انرژی مصرفی جهت تولید منسوج بی بافت از نایلون بسیار زیاد است و به همین دلیل هزینه تولید منسوج بی بافت از این پلیمر نسبت به مواد مشابه بالاتر می باشد. اما منسوجات بی بافت نایلونی دارای مزایای منحصر به فردی می باشند؛ از جمله مزایای آنها می توان به امکان تولید منسوجات بی بافت با وزن 10 g/m2 با استحکام و فاکتور پوشانندگی مناسب نایلون 66 را عنوان نمود. همچنین برخلاف منسوجات بی بافت تهیه شده از پلی اولفین ها و پلی استرها، منسوجات بی بافت پلی آمیدی از قابلیت جذب آب بسیار بالایی برخوردار هستند که به دلیل همین خاصیت این منسوجات دارای کاربردهای منحصر به فردی هستند.
پلی اتیلن
خصوصیات و ویژگی های الیاف پلی اتیلنی که توسط روش های متداول ذوب ریسی تولید می شوند نسبت به الیاف پلی پروپیلنی بسیار پایین تر می باشد، اما پیش بینی می شود استفاده از پلی اتیلن ها در فرآیند تولید منسوجات بی بافت به دلیل پاره ای از خصوصیات و ویژگی های جالب آنها نظیر نقطه ذوب پایین در چند سال آینده گسترش یابد. البته شایان ذکر است که نسبت به سایر پلیمر های مورد مصرف در صنعت تولید الیاف مصنوعی، پلی اتیلن ها یکی از جدیدترین مواد می باشند.
پلی یورتان
به تازگی در ژاپن فرآیند جدیدی جهت تولید منسوجات بی بافت به صورت تجاری از یورتان های ترموپلاستیک به ثبت رسیده است. هرچند که تولید منسوجات بی بافت پلی یورتانی در سال های قبل نیز انجام پذیرفته شده بود. اما این برای اولین بار است که روش تولید آنها به صورتی تجاری عرضه شده است.
از مزایای ذکر شده جهت منسوجات بی بافت پلی یورتانی می توان خاصیت ارتجاعیت و کشسانی مناسب آنها جهت تولید البسه استرج را عنوان کرد.
مزایای منسوجات بی بافت
1.سرعت بالای ماشینهای تولیدی
2.حذف قابل ملاحظه مراحل تولیدی از جمله پروسه های ریسندگی و بافندگی در نتیجه: سرمایه گذاری اولیه کم تر ، مصرف انرژی کم تر ، نیروی انسانی کم تر ، کاهش قیمت تمام شده
3.به کار بردن مواد اولیه و الیافی که در سیستمهای دیگر نساجی غیر قابل مصرف می باشند.
معایب منسوجات بی بافت
1.بعضی مدلها از ثبات ابعادی و استحکام لازم برخوردار نبوده و در نتیجه تحمل تنشها و نیروهای وارده بر منسوج در حین کاربرد کمتر می باشد.
2.امکان طراحی و رنگ بندی آنها نسبت به سایر منسوجات کمتر است.
به طور کلی تولید منسوج بی بافت می تواند به دو مرحله تقسیم شود :
الف) آماده سازی و تشکیل لایه الیاف
ب) بر قراری اتصال بین الیاف به منظور استحکام بخشی به لایه
این دو مرحله می تواند توسط تکنیک های متعددی انجام گردند که تاثیر بسزایی روی ویژگی های محصول نهایی خواهند داشت . لذا با استفاده از ترکیب روش های مختلف دو مرحله مذکور می توان طیف وسیعی از خطوط تولید نهایی را بدست آورد. ساختار رایج در اولین مرحله فناوری تولید منسوج بی بافت ، تولید لایه نازکی از الیاف بوده که لایه تار عنکبوتی(Web) نامیده می شود و سپس فرآیند تشکیل لایه الیاف (Batt forming) می باشد که در آن چندین لایه تار عنکبوتی روییکدیگر قرار گرفته و یک لایه با ضخامت و یکنواختی مناسب تحت عنوان لایه الیاف تشکیل می گردد. در مرحله دوم فرآیند اتصال الیاف به یکدیگر در لایه بی بافت صورت می گیرد که تثبیت یا استحکام بخشی لایه الیاف نامیده می شود.
دو نوع لایه الیاف ممکن است با توجه به آرایش الیاف در لایه وجود داشته باشد:
-لایه هایی که آرایش الیاف در آنها در یک جهت (لایه گذاری موازی طولی یا عرضی Parallel laying) یا در دو جهت (لایه گذاری متقاطع Cross laying) می باشد.
-لایه هایی که آرایش الیاف در آنها به صورت تصادفی (همسانگرد Isotropic) می باشد.
روش های شناخته شده تولید لایه های بی بافت عبارتند از :

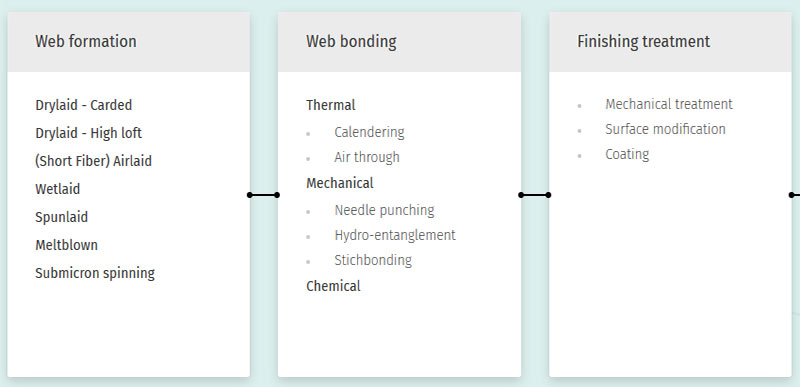
روش خشک مکانیکی ( استفاده از ماشین های کاردینگ)، آیرودینامیکی ( استفاده از جت هوا ) و یا ترکیب آنها
الف) تولید وب با استفاده از ماشین های کاردینگ و هوا (آیرودینامیکی)
در این روش ابتدا الیاف مورد نظر حلاجی شده (نه به صورت حلاجی سیستم های ریسندگی) و کاملا باز می شوند و سپس به ماشین کاردینگ تغذیه می شوند. کاردینگهای به کار رفته در خطوط تولید منسوجات بی بافت نوع اصلاح شده ای از کاردینگهای ریسندگی می باشند.
ب) در روش آیرودینامیکی الیاف به کمک باد آن چنان از هم جدا می شوند که به صورت یک لا در می آیند. جریان دیگری از هوا ایجاد یک چرخش همانند گردبادی از الیاف می کند تا الیاف کاملا تفکیک شوند و بالاخره در اثر جریان دیگری خلا به روی یک توری ایجاد شده و الیاف به صورت یک لایه منظم بر روی آن شکل می گیرند. از این روش برای تهیه وب از الیاف کوتاه غیر قابل ریسندگی که حتی برای کاردینگ نیز مناسب نیستند می توان استفاده نمود.
این سیستم برای هر نوع الیافی مناسب می باشد به شرط آن که طول و ظرافتشان یکسان باشد و هم چنین از الیاف همگون استفاده شود، در غیر این صورت وب به دست آمده هموار و يكدست نیست. در حالتی که مخلوط الیاف مختلف مورد نظر باشد از همان روش اول کاردینگ استفاده می شود. لذا روش اول عمومیت بیشتری دارد.
در تولید وب موارد زیر قابل توجه می باشد:
1. پخش صاف و يكنواخت الیاف
2. تمایل به چسبندگی انواع لایه ها
3. آرایش متناسب الیاف
4. امکان ساخت لایه با توجه به ضخامت، حجم آن
در تهیه یک وب صاف و يكنواخت عواملی چون ماشین های باز کننده عدل، قسمت تغذیه کننده الیاف به ماشین کاردینگ و غیره موثر می باشند، همچنین در تهیه وب تمایل به چسبندگی در الیاف لایه های مختلف نیز تاثیر بسزایی در ایجاد عیب ضخیم و نازک بودن وب خواهد گذاشت، چون اگر این تمایل کم باشد زمانی که اندکی تورم به این علت حاصل شود لایه ها از روی هم سر خورده و در مرحله تکمیل عیوب مذکور ایجاد می شود.

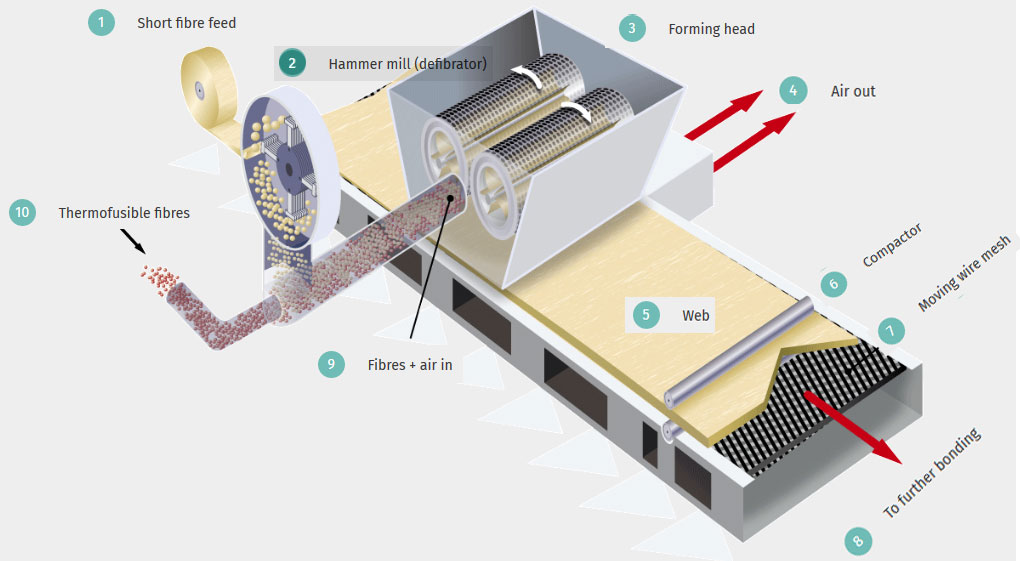
روش شیمیایی / روش مستقیم ( استفاده از الیاف مصنوعی ، استفاده از اکسترودر و تولید لایه هایی نظیر اسپان باند و ملت بلون)
با رشد و گسترش استفاده از منسوجات بی بافت در صنایع مختلف، تکنولوژیهای تولید منسوجات بی بافت نیز به طور مداوم در حال تغییر و تحول است. یکی از روش های تولید منسوجات بی بافت که استفاده از آن در دهه گذشته به طرز قابل توجهی رشد پیدا کرده است فرآیند اسپان باند می باشد.
در فرآیند اسپان باند فیلامنت های ریسیده شده به وسیله سیستم ذوب ریسی در یک فرآیند از پیش تعیین شده ولی تصادفی بر روی یک صفحه متحرک جمع آوری می شوند و سپس از عملیات اتصال به صورت یک منسوج بی بافت در می آیند. سطح صفحه یا تسمه جمع آوری الیاف معمولا دارای خطرات و سوراخ هایی جهت عبور هوا می باشد تا از هر گونه انحراف و کجی جریان هوای هدایت کننده الیاف و در نتیجه از کنترل خارج شدن نحوه ته نشینی الیاف بر روی این صفحه جلوگیری به عمل آورد. پس از جمع آوری الیاف بر روی یک سطح یا تسمه، جهت تولید منسوج بی بافت یکپارچه و مستحکم این لایه تحت عملیات اتصال حرارتی به وسیله غلتک های داغ و یا سوزن های داغ قرار می گیرد، در حین عملیات اتصال حرارتی الیاف تشکیل دهنده لایه تا حدی نرم می شوند و یا حتی پوسته آنها ذوب می شود و الیاف آنها تحت فشار به هم اتصال می یابند. از آن جایی که افزایش آرایش یک مولکولی پلیمر ها سبب افزایش نقطه ذوب آنها می شود، الیاف تولید شده در این فرآیند قبل از اینکه به میزان زیادی تحت کشش قرار بگیرند توسط فرآیند اتصال حرارتی به هم اتصال می یابند. با توجه به پایین بودن نقطه ذوب پلیمر هایی نظیر پلی اتیلن و پلی پروپیلن می توان گفت که این مواد بیشترین کاربرد را در این تکنولوژی دارا هستند. از منسوجات بی بافت اسپان باند جهت پوشاندن پشت کفپوش ها، منسوجات بهداشتی/ پزشکی استفاده می شود. همچنین از آن جایی که فرآیند تولید منسوجات بی بافت به روش اسپان باند به خودی خود شامل فرآیند تولید الیاف نیز می باشد. استفاده از این تکنولوژی نسبت به روش تولید منسوجات بی بافت از الیاف کوتاه بسیار اقتصادی تر است.
به طور کلی تکنولوژی تولید منسوجات بی بافت به روش اسپان باند از فرآیند های ذیل تشکیل شده است:
- فرآیند ذوب پلیمر و تصفیه مذاب آن
- فرآیند تولید الیاف فیلامنتی
- فرآیند کشش الیاف فیلامنتی
- فرآیند ته نشینی الیاف فیلامنتی و تشکیل لایه
- فرآیند اتصال حرارتی
از پلیمر هایی با وزن مولکولی بالا و با توزیع پهن وزن مولکولی نظیر پلی پروپیلن، پلی استرها، پلی آمیدها و ... می توان در طی فرآیند اسپان باند لایه های یکنواخت منسوج بی بافت تولید نمود. به عبارت دیگر می توان گفت که پلیمر های با ویسکوزیته مذاب متوسط که جهت الیاف به روش ذوب ریسی مورد استفاده قرار می گیرند جهت تولید منسوجات بی بافت به روش اسپان باند نیز مناسب هستند.


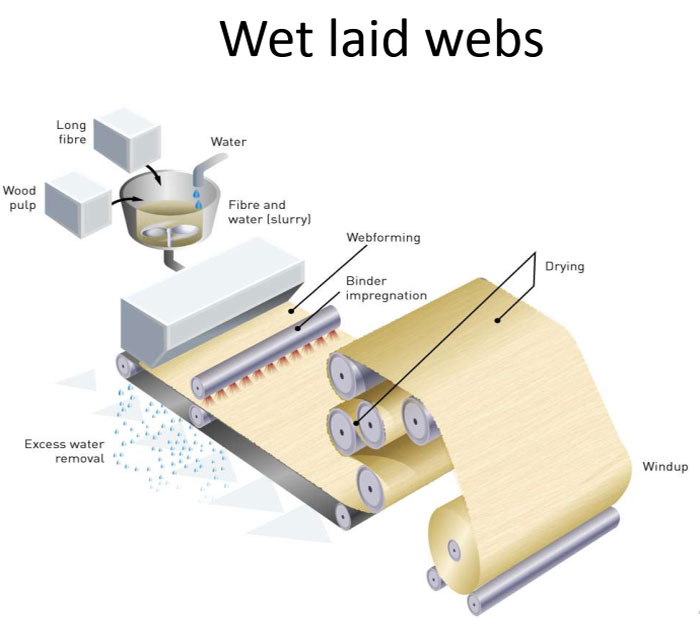
روش تر ( هیدرو دینامیک)
این روش در واقع شبیه فرآیند تولید کاغذ می باشد که ابتدا الیاف در داخل آب غوطه ور شده و آن گاه بر روی یک صفحه توری ته نشین می شوند و آب موجود در آنها از طریق منافذ صفحه خارج می شوند. به طور کلی مراحل عمل عبارتند از: آماده سازی الیاف، مخلوط کردن، چرخ کردن، غوطه ور سازی الیاف در آب (سوسپانسیون) رقیق کردن، ته نشین کردن الیاف به صورت لایه های نازک بر روی توری و خارج کردن آب.
خارج کردن آب از جمله پروسه های مکانیکی به حساب آمده که باعث خروج بخش زیادی رطوبت موجود در لایه های الیاف می باشد که قسمت عمده ای از آب به طور خود به خود از میان حفره های توری خارج می شود. در طی تشکیل لایه مناسب از الیاف به وسیله یک سیستم مکنده قوی که دارای نازلهایی با فواصل مختلفی می باشد آب اضافی از لایه الیاف خارج می گردد.این فرآیند از نقطه نظر میزان تولید قابل توجه است، به طوری که سرعت آن به بیش از 300 متر در دقیقه می رسد. ولی نکته ای که نباید فراموش شود این است که محصولات این سیستم بیشتر شبیه کاغذ بوده و زیاد مورد استفاده قرار نمی گیرد. (به علت کوتاه بودن طول الیاف)
اتصال وب ها به یکدیگر می تواند توسط روش های ذیل انجام گردد:
اتصال مکانیکی ( سوزن زنی Needle punching، بخیه زنی Stitch bonding، درگیری الیاف توسط آب Hydro entanglement، در گیری الیاف توسط هوا Air entanglement و…)

اتصال شیمیایی الیاف توسط مواد شیمیایی و چسبنده Adhesive Agents با روش های گوناگون (تزریق ، آغشته سازی، چاپ و …)

اتصال حرارتی (Thermal bonding) بر اساس جوش و ذوب نمودن الیاف گرمانرم ، الیاف حجیم ، فویل ها و..

ترکیب روش های فوق
در فرآیند سوزن زنی ، ابتدا لایه الیاف به منظور کاهش حجم از میان دو صفحه عبور می کند که صفحه پایینی صفحه قرار گیری لایه الیاف Bed plate و صفحه بالایی صفحه تمیز کننده Stripper plate می باشند.

سپس صفحه سوزنی Needle board که شامل سوزن های خاردار بوده با سرعت مشخص پایین آمده و با حرکات نوسانی در لایه الیاف فرو رفته و منجر به فشرده شدن لایه و در گیر شدن بیشتر الیاف می گردد و در واقع یک لایه نمدی منسجم Coherent mat بدست می آید. منسوجات بی بافت سوزنی در تولید مواد کامپوزیتی با ماتریس شکننده به کار می روند. کاربرد منسوجات بی بافت گسترده بوده بطوریکه از پارچه های سبک مورد استفا ده در لایی ها Wadding و عایق بندی ها که کسر حجمی الیاف 2-3 درصد بوده تا پارچه های متراکم Campact fabrics مورد استفاده در تقویت و استحکام بخشی که کسر حجمی الیاف در آنها به 80 درصد می رسد ، را در بر می گیرد. تکنیکی که در سال های اخیر پیشرفت فراوانی نموده است فرايند اتصال با جت آب Water jet bonding process بوده که که تولید اسپان لس Spunlacing نیز نامیده میشود.

خط پایلوت اسپان لس دارای سرعت 400 متر بر دقیقه و بهره وری 300kg/h/m در عرض موثر ماشین کاردینگ میباشد. فناوری اسپان باند که در آن رشته ها به طور مستقیم از لوله های چند راهه ریسندگی روی یک نوار نقاله قرار میگیرند دارای سرعت تولید بسیار بالایی است. ترکیب دو فناوری مذکور از جمله پیشرفت های شگرف در سال های آتی خواهد بود.فناوری درگیری الیاف توسط آب قادر به تولید کالاهای مد روز میباشد.عملیات تکمیل اسپان لس در پارچه بی بافت به خصوص اگر دارای الیاف طبیعی باشند، ویژگی نرمی و آویزش شبیه لباس کشباف در آن ایجاد می نماید.هنگامی که الیاف طبیعی توسط جت آب درگیر می شوند به مقدار زیادی خواض خود را حفظ می نمایند.در این راستا ترکیب الیاف پنبه و درگیری الیاف توسط جت آب فرصت های جدید برای محصولات فراوانی فراهم می کند.در مسیر یافتن جایگزین مناسبی برای مواد اسفنجی به کار رفته در منسوجات صنعتی که سازگار با محیط زیست باشد یک پارچه سه بعدی دو جداره Nonwoven needle spacer fabric (اسپیس-اسپیسر) به وسیله فرآیند سوزن زنی بی بافت تولید گردیده است.
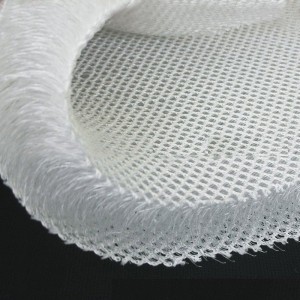
این ساختار با اتصال دو یا سه لایه از پارچه های بی بافت پیش ساخته به وسیله الحاق دو طرفه سوزن های خاردار یا چنگال مانند ویژه و تغذیه متقابل دسته الیاف Fiber tufts به الیاف پیوندی Fiber grafts تولید می شود.همچنین امکان اضافه نمودن مواد پرکننده گوناگون به این ساختار وجود دارد.پارچه های سه بعدی دوجداره می تواند کاربرد های فراوانی از قبیل عایق بندی گرمایی ، عایق بندی صوتی و مبلمان منزل داشته باشد.
تولید کنندگان اصلی و زمینه های مصرف منسوجات بی بافت

روند مصرف منسوجات بی بافت تا سال 2050

کاربرد های منسوجات بی بافت اسپان باند/ اسپان لیث
در حال حاضر، منسوجات بی بافت درگیر شده به کمک آب، ترجیحا به صورت محصولات کارد شده یا کارد شده / لایه سازی شده با هوا در مصارف زیر به کار می روند:
- مصارف بیمارستانی: لباس جراحی، ملحفه های بیمارستانی، حوله ها.
- مصارف پزشکی: بانداژ زخم، گاز، تنظیف، دستمال مرطوب
- محصولات بهداشتی: دستمال بچه.
- مصارف شخصی: دستمال مرطوب
- دستمال برای مصارف خانگی، صنعتی و اتومبیل.
- پارچه های تزئینات منزل: رومیزی و دستمال سفره، پرده و نورگیر.
- لایی: صنعت پوشاک.
- مواد پوشش دهنده : برای چرم مصنوعی و صنعت اتومبیل.
- مصارف فنی: مواد مصرفی در سقفها و عایق سازی و غیره
در برخی از این مصارف، تکنولوژی اسپان باند/ اسپان لیث فرصت های عالی برای ایجاد بازار های جدید به وجود خواهد آورد.
یکی از مهمترین محصولات تولیدی از منسوجات بی بافت ماسک های پزشکی می باشد.
پارچه مورد نیاز جهت انواع ماسک پزشکی/ ماسک طبی:
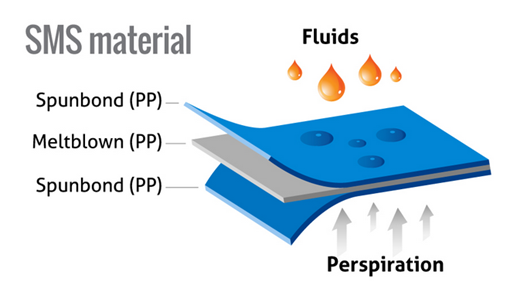
1- ماسک ساده 3 لایه
1-1- ماسک ساده 3 لایه با ملت بلون
دو لایه پارچه بی بافت اسپان باند ( Spunbond ) با گرماژ 20 تا 25
یک لایه پارچه ملت بلون با گرماژ 17که در میان دو لایه اسپان باند قرار می گیرد.
1-2 ماسک ساده 3 لایه بدون ملت بلون
سه لایه پارچه بی بافت SMS با گرماژ 25

پروسه تولید پارچه اسپان باند SMS

2- ماسک N95 بدون سوپاپ 4لایه
دو لایه پارچه بی بافت (Spunbond) اسپان باند با گرماژ 25 تا 30
یک لایه پارچه ملت بلون با گرماژ 17
یک لایه فیلتر کربن اکتیو یا پلی استر
*لایه کربنی نزدیک به لایه بیرونی ماسک باید قرار گیرد. این ماسک می تواند بصورت سوپاپ دار نیز تهیه شود. درصورت تهیه ماسک سوپاپ دار باید از سوپاپ(دیافراگم سیلیکونی) استفاده شود. استفاده از دیافراگم سیلیکونی براي ماسک هاي سوپاپ دار جهت تامین اثربخشی محصول الزامی است.

3- ماسک N95 دارای 5 لایه
دولایه پارچه بی بافت اسپان باند (Spunbond ) با گرماژ 25 تا 30
دو لایه ملت بلون
یک لایه پارچه بی بافت SMSاضافی با گرماژ 17که بین دو لایه ملت بلون قرار می گیرد.
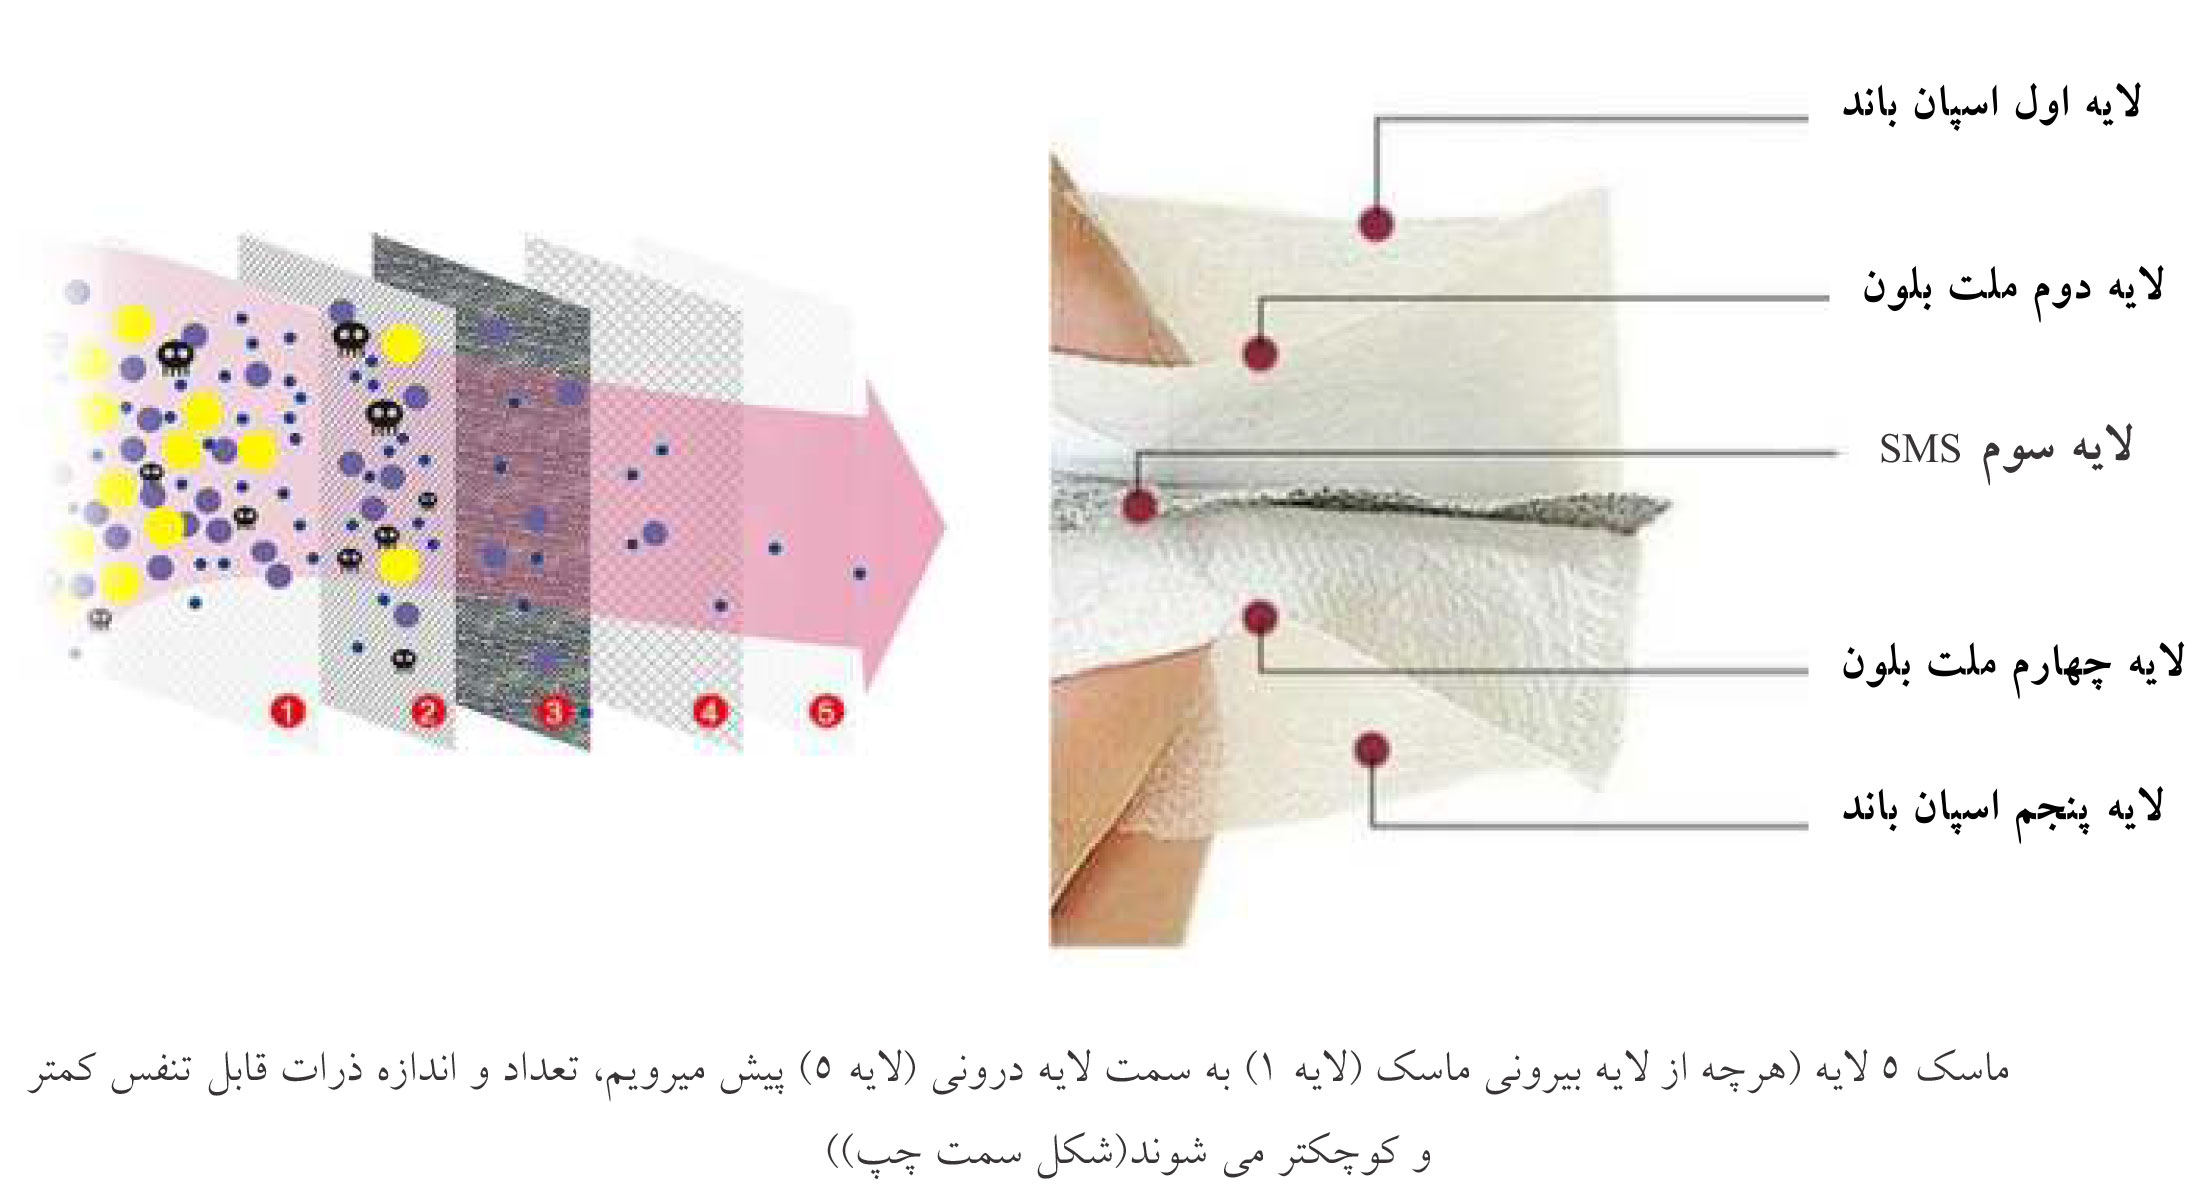
ابعاد و اندازه ماسک پزشکی
ابعاد ماسک هاي ساده 3لایه، 17*17 cm می باشد که با در نظر گرفتن چین ماسک ابعاد نهایی به 17*10cmتغییر می یابد.
طراحی ماسک هاي N95
ماسکهاي N95 میتوانند به فرمهاي متنوعی از جمله تخت، اردکی، مخروطی یا نیمکره طراحی شوند.
منابع و اطلاعات بیشتر :
Technical Textile/Part 1 ;Fundamantals/ seyed hajir Bahrami
PROCESSING- STRUCTURE- PROPERTY RELATIONSHIP IN NEEDLE-PUNCHED NONWOVEN NATURAL FIBER MAT COMPOSITES
https://www.edana.org/nw-related-industry/how-are-nonwovens-made
https://www.sciencedirect.com/topics/engineering/melt-blown-process






| بازديد | تاريخ |
| ۴۱۰۶ | ۶/۲۳ |
| ۲۴۹۰ | ۶/۲۲ |
| ۴۶۴۰ | ۶/۲۱ |
| ۴۹۰۰ | ۶/۲۰ |
| ۴۱۶۲ | ۶/۱۹ |
| ۶۰۷۰ | ۶/۱۸ |
| ۸۲۳۲ | ۶/۱۷ |

