


مخلوط کردن الیاف در ریسندگی

مخلوط کردن الیاف در ریسندگی
مخلوط کردن در ریسندگی
در صورتی که در فرآیند ریسندگی از الیاف مختلف و یا درجههای مختلفی از یک لیف در کنار هم استفاده شود، مخلوط کردن الیاف ضروری است. برای مثال، نخی که از 60% الیاف پنبه و 40% الیاف پلیاستر تشکیل شده است یک نخ مخلوط است (Blend yarn). مخلوط کردن بر اساس پارامترهای مهم الیاف شامل طول، ظرافت، استحکام و غیره انجام میشود و این خصوصیات تحت شرایط کنترل شده و با استفاده از درصدهای مختلف الیاف با خصوصیات متفاوت با هم ترکیب میشوند. در فرآیند مخلوط کردن دو لیف متفاوت باید از درصد خاصی از الیاف نسبت به کل مخلوط استفاده کرد.
مخلوط کردن انواع مختلف الیاف را میتوان در یک مرحله جدا و یا بخشی از عملیات کاردینگ انجام داد. برای این کار میتوان الیاف مختلف را در یک محفظه بسته با هم مخلوط کرد و یا به دفعات از ماشینهایی که وظیفه مخلوط کردن الیاف را بر عهده دارند عبور داد. در این حالت تک الیاف از دسته الیاف جدا شده و در موقعیت متفاوتی نسبت به دسته الیاف مختلف قرار میگیرند و با هم مخلوط میشوند. در هر دو حالت تولید گرد و غبار و الیاف ضایعاتی که از دسته الیاف خارج شدهاند غیر قابل اجتناب است که میتوانند موجب تولید ضایعات و مشکلات تنفسی شوند.
مخلوط کردن اصولاً برای اهداف زیر انجام میشود :
• ایجاد خصوصیات لازم در محصول نهایی
• جبران ضعف در برخی از خصوصیات الیاف مواد اولیه.
• پایین نگه داشتن هزینه مواد اولیه.
• بهبود رفتار مواد اولیه در طول فرآیند.
• ایجاد افکت از طریق استفاده از الیاف با رنگ و خصوصیات متفاوت.
در صورتی که در ریسندگی از درجات مختلفی از یک نوع لیف استفاده شود، به این فرآیند Mixing گفته میشود. برای مثال نخی که با استفاده از 40% از الیاف پنبه هندی و 60% الیاف پنبه مصری تولید شده باشد یک نخ Mix محسوب میشود. در این روش درصد خاصی برای مخلوط کردن الیاف وجود ندارد.
در ریسندگی پنبهای، پنبه خام اولین عاملی است که بر کیفیت نخ تولیدی تاثیرگذار است. اصلیترین چالش فنی در هر فرآیند نساجی تبدیل مواد اولیه با تغییرات بسیار زیاد در خصوصیات به محصولی یکنواخت است. این وظیفه مهم در فرآیند مخلوط کردن به دست میآید. بخش مربوط به مخلوط کردن الیاف در سالن ریسندگی نقش مهمی در تهیه مخلوط مناسبی از الیاف ایفا میکند. این فرآیند نقش مهمی در هزینه و کیفیت محصول نهایی دارد. در صورتی که در سالن ریسندگی از پنبه با کیفیت استفاده شود و فرمولاسیون مناسبی برای مخلوط کردن الیاف مختلف بکار گرفته شود، میتوان هزینهها را کنترل کرد. برای این کار باید پنبه را در زمان مناسب خریداری کرد. زیرا قیمت پنبه در طول سال متغیر است (شکل 1).
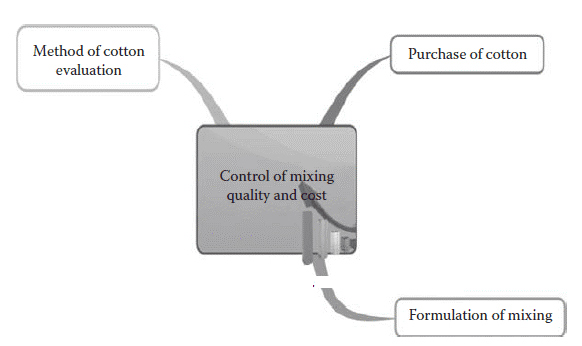
شکل 1- فاکتورهای موثر بر کیفیت و هزینه مخلوط کردن الیاف
هدف از مخلوط کردن الیاف
هدف از این کار مخلوط کردن الیاف از همبافتهای مختلف پنبه و رسیدن به کیفیت مناسب برای ریسندگی نخی با مشخصات تعیین شده است، ضمن این که هزینهها را کاهش داده و کیفیت نخ در طول زمان نیز حفظ شود.
اهمیت مخلوط کردن الیاف در ریسندگی
رسیدن به کیفیت مناسب نخ با کمترین هزینه ممکن، حفظ کیفیت نخ در یک زمان طولانی و ثبات در هزینههای مخلوط کردن در یک دوره زمانی اهدافی هستند که از یک مخلوط کردن مناسب انتظار میروند.
اهمیت فرآیند مخلوط کردن را میتوان به طور خلاصه به صورت زیر بیان کرد :
1. کاهش هزینهها از طریق مخلوط کردن الیاف ارزان با الیاف گرانتر.
2. ترکیب خصوصیات الیاف برای رسیدن به حداقل خصوصیات مورد نظر در محصول نهایی و بهبود خصوصیات پارچه تولیدی.
3. ایجاد بافت و افکتهای رنگی مختلف.
4. بهبود کیفیت پوشش لباس.
در مرحله مخلوط کردن چه کارهایی باید انجام داد ؟
• انتخاب الیاف پنبه از همبافتهای مختلف با در نظر گرفتن کیفیت آنها و قیمت پنبه تمیز برای رسیدن به کیفیت متوسط و کم کردن هزینهها تا حد امکان.
• استفاده از یک عدل از هر همبافت و تهیه مخلوطی از الیاف به طوری که خصوصیات آن معرف تمامی همبافتها باشد و کیفیت و هزینهها در زمان طولانی ثابت باقی بمانند.
• باز کردن عدلها و خارج کردن الیاف از هر عدل به صورت یکنواخت در دستههای الیاف کوچک و جلوگیری از ضربه خوردن الیاف در سالن حلاجی.
• تهیه مخلوطی یکنواخت از الیاف پنبه تمامی عدلها.
• خارج کردن روکش عدلها، قلابها و یا سیمها فولادی و انتقال آنها به مکانی که مخصوص ضایعات تعیین شده است.
• نگهداری مخلوط الیاف در شرایط استاندارد.
چه کارهایی در مخلوط کردن نباید انجام شوند ؟
• استفاده از تعداد بیشتری از عدلهای یک همبافت در هر بار.
• استفاده از دستههای بزرگ از الیاف باز نشده از عدلها برای مخلوط کردن.
• استفاده از الیاف بیشتر از برخی از عدلها و الیاف کمتر از عدلهای دیگر.
• باز کردن عدلها بدون در نظر گرفتن تعداد عدلها، شماره همبافت و وزن آنها.
• استفاده از همبافتهایی از الیاف که برای استفاده در نظر گرفته نشدهاند.
کارهایی که باید به صورت روتین در محل مخلوط کردن الیاف پنبه انجام داد عبارتند از :
• مراجعه به گزارش آزمون الیاف پنبه، در دسترس بودن همبافتهای مختلف پنبه، تعداد عدلهای هر همبافت و تصمیم در مورد نحوه مخلوط کردن آنها برای به حداقل رساندن هزینهها و ثابت نگه داشتن هزینهها در بلند مدت.
• استفاده از تعداد عدلهای مورد نیاز برای مخلوط کردن.
• اختصاص مکان مناسب برای عدلهای مختلف در سالن.
• تمیز کردن سالن و خارج کردن مانده الیاف مربوط به مخلوط کردن قبلی.
• قرار دادن عدلهای پنبه در مکانهای علامتگذاری شده.
• خارج کردن روکش عدلها، قلابها و یا سیمهای فولادی و غیره و انتقال آنها به قسمت ضایعات پس از تمیز کردن و تفکیک.
• خارج کردن دستههای کوچک الیاف از هر عدل به صورت یکنواخت و تهیه پشتهای یکنواخت از الیاف مختلف.
• داشتن حساب عدلهایی که به سالن رسیده است، وزن هر یک از عدلها، تعداد عدلهای موجود در انبار و تعداد عدلی که قرار است برای خرید آنها هزینه شود.
دانش مورد نیاز برای مخلوط کردن الیاف
• آگاهی از خصوصیات مختلف الیاف پنبه مانند طول ریسندگی، درصد یکنواختی، استحکام دسته الیاف، ازدیاد طول تا حد پارگی، ضریب رسیدگی الیاف، مقادیر Rd و b ، درصد ضایعات، نوع ضایعات و درصد نپ نخ تولیدی.
• وجود الیاف کافی نه تنها در کارخانه بلکه در بازار برای برنامهریزی خرید پنبه و الیافی که باید مخلوط شوند.
• هزینههای خرید الیاف پنبه اصلی و الیاف دیگری که باید با آن مخلوط شوند.
• محدودیتهای موجود در مخلوط کردن از قبیل تعداد عدلهایی که میتوان در مخلوط کردن استفاده کرد، حداکثر تعداد عدلهای یک همبافت که میتوان در مخلوط کردن استفاده کرد و غیره.
نقاط کنترلی و چک پوینتها
وجود شفافیت در نقاطی که باید کنترلها انجام شوند از این جهت اهمیت دارد که بتوانیم به اهداف از پیش تعیین شده دست پیدا کنیم و از در کنترل بودن فرآیند مطمئن شویم. این نقاط باید در زمانهای مختلف مورد بازبینی قرار بگیرند تا با نیازمندیهای یک شرکت و اهداف آن مطابقت داشته باشند. در هر سالن ریسندگی باید نقاط کنترلی و چک پوینتهای مختص آن سالن آماده شده و در محل سالن به گونهای نمایش داده شوند که تمام افرادی شاغل در سالن بتوانند برای اطلاع از شرایط به آنها رجوع کنند.
نقاط کنترلی در مخلوط کردن الیاف
• انتخاب عدلها با توجه به پارامترهایی مانند طول، استحکام، ظرافت، رنگ، درصد ضایعات، رسیدگی الیاف، نپ و غیره و تغییرات آنها برای رسیدن به کیفیت مورد نیاز در نخ تولیدی.
• نسبت مخلوط الیاف مختلف با در نظر گرفتن خصوصیات، قیمت، عمر و میزان موجودی انبار این الیاف.
• میزان مخلوط کردن الیاف که باید در هر بار انجام شود.
• زمان انجام مخلوط کردن به موقع.
• باز کردن و مخلوط کردن کامل الیاف.
• رعایت حداکثر اندازه دسته الیاف در مخلوط کردن.
• درصد اختلاط و نوع ضایعات نرم قابل استفاده که باید در مرحله مخلوط کردن به مخلوط الیاف اضافه شوند.
• تصمیمگیری در مورد اضافه کردن روغن ریسندگی، مواد ضد آنتی استاتیک و مرطوبکننده، رنگهای مات کننده و غیره بسته به مواد مورد استفاده.
• نگهداری مخلوط الیاف در شرایط مناسب قبل از تغذیه الیاف به سالن حلاجی.
• تعیین وظیفه هر یک از کارکنان.
• تفکیک و امحای بستهبندی عدلها مانند روکش عدل و قلابها و سیمهای فلزی.
چک پوینتها در مخلوط کردن الیاف پنبه
چک پوینتهای مربوط به مواد اولیه :
• شماره همبافت عدلهای رسیده به سالن و برنامه مخلوط کردن الیاف.
• مکانی که عدلها نگهداری میشوند و برنامه مخلوط کردن الیاف.
چک پوینتهای مربوط به ماشینآلات
• تنظیم بازکننده عدل برای برداشت دسته الیاف با اندازه مناسب.
• شرایط بازکنندهها در مخلوطکنندههای عدلها.
• تنظیم و کار کردن حسگرهای مخلوطکنندهها.
چک پوینتهای مربوط به تنظیمات
• الزامات مربوط به دما و رطوبت سالن.
• تنظیم سیستم اسپری در صورت اسپری روغن و یا مواد آنتی استاتیک.
چک پوینتهای عملکردی
• آیا ماده تکمیلی و یا آنتی استاتیک بر اساس برنامهریزی تولید و به صورت یکنواخت آماده شده است؟
• آیا لایههای الیاف باز شده به طور مناسب روی هم قرار گرفتهاند تا یک مخلوط یکنواخت داشته باشیم؟
• آیا زمان مورد نیاز برای نگهداری الیاف مخلوط در شرایط استاندارد رعایت شده است؟
• آیا کارکنان همانهایی هستند که طبق برنامه برای این کار در نظر گرفته شده بودند؟
• آیا مقدار مورد نیاز از الیاف با هم مخلوط شده است؟
• آیا الیاف ضایعاتی قابل استفاده با مشخصات مطلوب به سالن ریسندگی وارد شده است؟
چک پوینتهای مستندات
• شماره همبافت عدل پنبه، تعداد عدلها و وزن عدلها.
• تاریخ و زمان تهیه مخلوط الیاف.
چک پوینتهای مربوط به انجام کار :
• تمیز کردن درست کف سالن قبل از لایهگذاری و مخلوط کردن الیاف.
• قرار دادن عدلها در مکان تعیین شده.
• آیا عدلها با ملایمت باز شدهاند یا نه؟
• جدا کردن روکش و ضایعات فلزی عدلها و انتقال به مکان از پیش تعیین شده.
• تمیز کردن سطح عدلها قبل از باز کردن آنها.
• آیا عدلها به دستههای کوچک از الیاف که در مورد آن توضیح داده شد باز شدهاند یا نه؟
• آیا ضایعات و آلودگیها به طور مناسب رفع شدهاند؟
• آیا برگه مشخصات الیاف بروز رسانی شده ست؟
• بررسی و تمیز کردن ضایعات الیاف پیش از اضافه کردن به مخلوط الیاف.
• اضافه کردن مقادیر یکنواختی از ضایعات االیاف به مخلوط.
چک پوینتهای مربوط به گزارشهای روزانه
• دستورالعمل آمادهسازی مخلوط الیاف.
• انبارداری مخلوط الیاف در انتهای هر شیفت کاری.
چک پوینتهای مربوط به اطلاعات تولید
• شماره همبافت پنبه، نام گونه پنبه و محل کشت.
• تعداد عدلهای پنبه.
• وزن هر یک از عدلها.
• تعداد عدلهای باقی مانده از هر همبافت در انتهای هر شیفت کاری.
• میزان تولید بر حسب کیلوگرم در هر بار مخلوط کردن الیاف.
• میزان ضایعات جمعآوری شده و اضافه شده به مخلوط.
کلیات :
• دسترسی راحت به تابلو برقها و کپسولهای آتشنشانی.
• کپسولهای آتشنشانی در جای خود قرار داشته باشند و تاریخ مصرف آنها منقضی نشده باشد.
• مسدود نبودن دربهای اضطراری آتشسوزی و مسیرها.
• کارکنان سالن به درستی آموزش دیده باشند.
• استفاده کارکنان از تجهیزات ایمنی مانند ماسک و پوشش سر به هنگام کار.
مشکلات معمول در مخلوط کردن الیاف
استفاده از عدل پنبه اشتباه برای مخلوط کردن
برخی از دلایل استفاده از عدل اشتباه عبارتند از :
• موقع جدا کردن عدلها ، عدلی که در مجاورت عدلها قرار گرفته است جدا شود.
• عدلها در مکان تخصیص یافته بر اساس شماره همبافت قرار نگرفته باشند.
• برگههای مربوط به مشخصات همبافتهای به هنگام جدا کردن عدلها جابهجا شود.
• فضای کافی بین عدلها نباشد و تشخیص عدلهای مختلف از هم دشوار باشد.
زود تمام شدن یک عدل در حالی که بقیه عدلها هنوز تمام نشده باشند
• وزن و تراکم عدلها متفاوت است.
• کارگر عدلها را درست باز نکرده است و دستههای بزرگتری از الیاف را نسبت به سایر عدلها از یک عدل خارج کرده است.
• تراکم عدلهای رسیده به سالن متغیر است.
نبود کارگر برای مخلوط کردن الیاف
• مخلوط کردن یک کار خستهکننده و یکنواخت است که چالشی ندارد و به سطح معلومات خاصی نیاز ندارد. در نتیجه معمولاً کارگران بیسواد برای این کار انتخاب میشوند. افراد با سطح سواد بالا تمایلی به کار در بخش مخلوط کردن ندارند.
• در این قسمت گرد و غبار زیادی تولید میشوند و افراد دوست ندارند در این محیط کار کنند.
• فرصتهای کاری بیشتری وجود دارد و افراد ترجیح میدهند در سالن مخلوط کردن الیاف کار نکنند.
اضافه شدن کنترل نشده ضایعات نرم به مخلوط الیاف
• ضایعات نرم قابل استفاده در مراحل مقدماتی ریسندگی تولید میشوند. به جای تحلیل علت مشکل، مدیریت بر کاهش ضایعات نرم پافشاری کرده و کارکنانی که ضایعات بیشتری تولید میکنند توبیخ میشوند! در این حالت کارگران و کارکنان ضایعات را به سالن مخلوط کردن منتقل کرده و بدون ملاحظه آنها را در فرآیند مخلوط کردن وارد میکنند.
• در برخی از سالنها، استفاده از تمامی ضایعات نرم در یک روز کاری بدون در نظر گرفتن مقدار مخلوط شده و یا میزان تولید واقعی یک سیاست تعیین شده از سوی مدیران است.
• اضافه کردن کنترل نشده ضایعات نرم موجب افزایش پارگی، کاهش استحکام نخ و افزایش نپ و عیوب در نخ تولیدی خواهد شد.
وجود ضایعات فتیله باز نشده در سالن اختلاط الیاف
ضایعات فتیله باید قبل از اضافه شدن به مخلوط الیاف با دست باز شوند. برخی اوقات کارگران ضایعات فتیله را که طول بلندتری دارند فقط به مخلوط الیاف پرت میکنند که میتواند موجب جدا شدن لایههای الیاف از هم دیگر شود.
اضافه کردن نادرست اسپری روغن به پنبه
روغن ریسندگی در مخلوط کردن و در فصول خشک استفاده میشود تا الکتریسیته ساکن کاهش یابد. استفاده مقادیر نادرست از روغن موجب خیس شدن الیاف در برخی از نقاط دسته الیاف شده و میتواند موجب گرفتگی زنندهها و قطع فرآیند در سالن حلاجی شود.
نگهداری نامناسب مخلوط الیاف
نگهداری الیاف مخلوط شده در شرایط استاندارد برای رسیدن به یک رطوبت یکنواخت در تمامی نقاط مخلوط الیاف ضروری است. با این حال، برخی اوقات بدون نگهداری الیاف تحت شرایط استاندارد و در زمان مناسب، الیاف به سالن حلاجی ارسال میشوند که میتواند موجب تولید بالشچههای نایکنواخت شود.
تمیز نکردن اطراف عدلها قبل از مخلوط کردن الیاف
اطراف عدلها معمولاً چرب و گل آلود و دارای ذرات گرد و غبار و قطعات حصیر بستهبندی است. اگر این آلودگیها با دست تمیز نشوند، موجب آلوده شدن و لک شدن الیاف میشوند.
عدلهای خیس و در هم رفته
عدلها ممکن است در مسیر انتقال به کارخانه و در اثر حمل و نقل خیس شده و یا بستهبندی آنها آسیب ببیند.
• مطمئن شوید که در محل نگهداری عدلها نشتی وجود نداشته باشد.
• در صورت نگهداری در فضای باز عدلها را با پارچه برزنت بپوشانید.
•عدلهای خیس را باز نکنید. این عدلها را به فروشنده برگردانده و عدل جایگزین را مطالبه کنید.
وجود ناخالصی زیاد در عدلهای پنبه
ناخالصیهایی مانند الیاف زرد رنگ، مواد خارجی، دانه پنبه و غیره پس از باز شدن عدل مشاهده میشود. از این عدلها استفاده نکنید.
• ناخالصیها را در صورت امکان تفکیک کنید. برای این کار باید از افراد ماهر استفاده کنید.
• در صورتی که تفکیک ناخالصیها ممکن نبود، عدل را مرجوع کنید.
• شماره عدل و همبافت پنبه را یادداشت کرده و به فروشنده و مسئول خرید عدل اطلاع دهید.
چه کارهایی نباید در فرآیند مخلوط کردن الیاف پنبه انجام داد؟
• تعداد عدلهای بیشتری از یک همبافت بر ندارید.
• دستههای بزرگ الیاف را از عدل جدا نکنید.
• تمامی ضایعات نرم را یک جا به مخلوط اضافه نکنید.
• درصد ضایعات نرم اضافه شده به مخلوط الیاف را تغییر ندهید.
• فتیلههای باز نشده را به مخلوط الیاف اضافه نکنید.
• ضایعات نیمچه نخ را به مخلوط الیاف اضاف نکنید.
• از سطل برای اضافه کردن روغن ریسندگی به مخلوط الیاف استفاده نکنید. از پمپ اسپری استفاده کنید.
• به هیچ کسی اجازه خوابیدن و یا نشستن روی مخلوط الیاف ندهید.
• از نگهداری هرگونه لباس، دمپایی و یا کالاهای دیگر در کنار مخلوط الیاف خودداری کنید.
منبع
1. Handbook on Cotton Spinning Industry by B. Purushothama
2.Process Management in Spinning by R. Senthil Kumar
3.The Technology of Short-Staple Spinning Vol-1 by Werner Klein
4.Yarn Technology by N S Kaplan
5.https://textilechapter.blogspot.com/2017/02/mixing-blending-difference importance.html
6.https://textilechapter.blogspot.com/2016/11/mixing-blending-textile-definition-objects-types.html






| بازديد | تاريخ |
| ۴۱۷۰ | ۶/۲۳ |
| ۲۴۹۰ | ۶/۲۲ |
| ۴۶۴۰ | ۶/۲۱ |
| ۴۹۰۰ | ۶/۲۰ |
| ۴۱۶۲ | ۶/۱۹ |
| ۶۰۷۰ | ۶/۱۸ |
| ۸۲۳۲ | ۶/۱۷ |

