


آشنایی با دستگاه تابندگی و پروسه لاکنی و تابندگی نخ

آشنایی با دستگاه تابندگی و پروسه چندلاکنی و تابندگی نخ
لینک اشتراک گذاری: https://b2n.ir/nassajyar223
مقدمات بافندگي
به آماده سازي نخ براي استفاده آن در بافتن پارچه، مقدمات بافندگي گفته ميشود. براي اين كار ممكن است آماده سازي براي نخهاي پود انجام شود و يا اينكه اين عمل براي نخ تار صورت گيرد. نوع عملياتي كه بر روي نخها انجام ميشود تا براي بافت آماده شوند بسيار متنوع ميباشد. در اين فصل هدف از عمليات تغيير بسته بندي ) تبديل به ماسوره ماكو و يا تبديل به بوبين مناسب رنگرزي... ) و چند لا كردن و تابيدن نخها به يكديگرميباشد.
اولين مرحله مقدمات بافندگي استفاده از ماشين بوبين پيچي (اتوكنر) است. در كارخانجات مدرن، بوبين پيچي را به قسمت ريسندگي منتقل كرده اند تا مشكلات ناشي از حمل و نقل ماسوره ها به ماشين بوبين پيچ d كاهش يابد. بوبين پيچي دو هدف را دنبال مي كند.
1- بزرگتر نمودن بسته نخ مورد استفاده
2- پاكسازي نخهاي توليد شده رينگ
نخ يك لاي تميز شده امكان دارد مستقيماً مورد استفاده قرار گيرد و يا در مراحل جديد مقدمات بافندگي به نخهاي دو لا و يا چند لا تبديل گردد.
چند لا كردن نخها
نخهایی كه بعد از بوبین پیچی به انبار نخ منتقل شده اند با توجه به درخواست و با توجه به نیاز پارچه ای كه قرار است بافته شود ابتدا به صورت دولا موازی و یا چند لا موازی كنار هم گذاشته شده و سپس به هم تاب داده میشوند. به این عمل چند لا كردن نخ میگویند. در شكل زیر این عمل را مشاهده میكنید.
هدف از چندلا موازی كردن نخ عبارت است از:
a بوبین نخ یك لا
b راهنمای نخ
c كنار هم قرار گرفتن دو نخ
d پیچش نخ دو لا روی بوبین

سیستم دو لا موازی كنی نخ
الف- بالا بردن بر مقاومت نخ
ب- تولید نخ با یكنواختی بیشتر
ج- با چندلا موازی كردن و تاباندن چند نوع نخ مختلف میتوان به ظاهر و خواصی كه لازم است برسیم. ممكن است نخها از یك جنس و یا اینكه نخها از جنسهای مختلف باشند.
ماشينهاي چندلا موازي نخ
وظيفه اين ماشينها، كنار هم قرار دادن نخها و در صورت لزوم، تابيدن نخها ميباشد. اين عمل براي بعضي نخهاي تار يا پود لازم است.براي پارچه هاي خيلي ظريف، معمولاً نخها را يك لا انتخاب ميكنند ولي براي پارچه هاي ضخيمتر از نخهاي چند لا شده، استفاده ميشود.
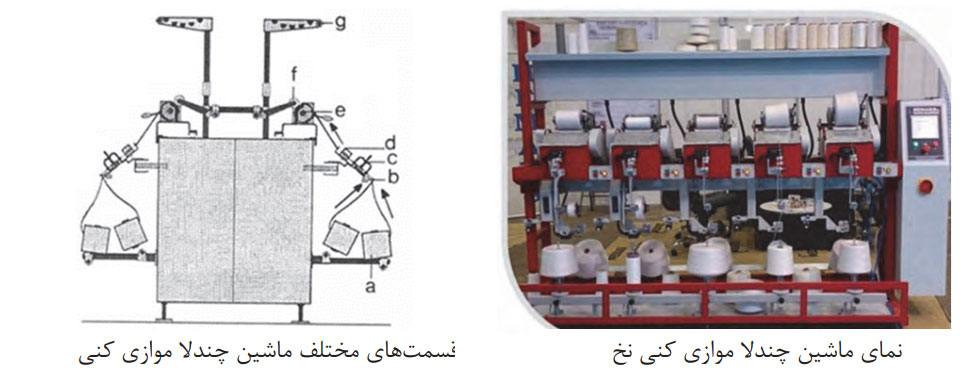
اجزاء ماشينهاي چند لا موازي كردن نخ
1- قفسه حاوي نخ يك لا: معمولاً براي هر چشمه توليدي آن روي قفسه دو يا سه يا بيشتر بوبين نخ يك لا جاگذاري ميشود. (a)
2- موتور اصلي كه حركت اجزاء متحرك را تأمين ميكند ولي در بعضي از ماشينها، هر گروه قسمت متحرك (چشمه) يك موتور جداگانه دارد.
3- راهنماهاي حساس عبور نخ يك لا (b)
4- جمع شدن دو يا چند نخ يك لا در يك نقطه
5- راهنماي حاوي نخهاي دو يا چند لا موازي شده (d)
6- پولكيهاي ايجاد كشيدگي نخ (c)
7- درام شياردار (ترومل)(e)
8- بوبين پيچ شامل بازديي- دلسيكهاي نگهدارنده بوبين(f)
9- تميزكننده سيار (g)
در هنگام پيچش نخها، حتما بايد نخها را از نظر سالم بودن مورد بررسي قرار داد تا در صورت نامناسب بودن قسمتي از يك نخ، آن قسمت را ترميم ميكنند. انواع : كنترلها عبارتند از
1- كنترل مكانيكي: در اين روش نخها بين دو قطعه متحرك، حركت ميكنند و در صورت نازك و يا ضخيم بودن نخ، صفحه حركت ميكند و باعث قطع نخ ميگردد.
2- كنترل الكترونيكي: در اين روش نخها از بين دو صفحه خازن عبور ميكنند و با نازك و ضخيم شدن،مقدار جريان عبوري تغيير كرده و باعث قطع شدن نخ ميگردد.
3- كنترل الكترومكانيكي: در اين روش از هردو روش بالا در سيستم استفاده شده است.
تعداد پولكي هايی كه جهت ايجاد كشيدگي روي محل عبور نخهای هر چشمه گذاشته شده اند با توجه به نمره نخ يك لا و جنس نخ تغذيه شده كم و زياد ميشوند. اين عمل براي اين است كه در طول زمان پر شدن بوبين بايستي كشيدگي نخهاي يك لا هنگام چند لا شدن يكسان باشند تا دو نخ يا چند نخ كاملاً موازي هم پيچيده شوند. در غير اين صورت در قسمت تابندگي نخ دچار مشكل ميشود و نخ به طور يكنواخت تاب نميگيرد.

برای كاهش اصطكاك بین نخها، در بعضی از ماشینهای دولا موازی، نخ یك لای تغذیه شده با آب و یا مواد شیمیایی آغشته مینمایند. یا اینكه آنها را با پارافین جامد آغشته میكنند تا از اصطكاك بیشتر جلوگیری شود. بالا رفتن اصطكاك، علاوه بر بالا رفتن مصرف برق، باعث ریزش زیاد پرز نیز میشود.
فرایند دولا كنی نخ
ورودی: نخهای یك لای بوبین پیچی شده در اتوكنر
پردازش: كنار هم قرار دادن دو نخ یا چند نخ و موازی شدن آنها و پیچیدن روی قرقره
خروجی: نخ دولا موازی بدون تاب
چند لا موازی كنی نخ
در این فعالیت باید نخها را چند لا و موازی كرد. نكته مهم، كنار هم قرارگیری درست نخها میباشد.جابه جا شدن نخها در این عملیات موجب ظاهر بد نخها میشود و از طرفی قطر نخ چند لا شده، یكسان نیست و در نتیجه به خاطر ایكنواختی نخ، پارچه بافته شده نیز، نایكنواخت خواهد شد. ارزش پارچه های نایكنواخت بسیار كمتر از پارچه هایی با ظاهر یكنواخت میباشد كارهای زیر را انجام دهید.
- بوبین نخهای یك لایی كه قرار است چندلا شوند و بوبینهای خالی را آماده كنید.
- بوبینهای نخ یك لا را در قفسه ماشین دولاكنی بچیند.
- در قسمت پیچش، بوبینهای خالی را نصب كنید.
- نخهای یك لا را جداگانه از راهنماهای مربوطه عبور دهید.
- مسیر عبور نخها را در شکل ذیل مشخص است.

مسير عبور نخها
تنظیمات كشیدگی نخها را روی ماشین انجام دهید و نخ را از راهنماها عبور دهید.
برای اطمینان از مقدار درست كشیدگی نخ، باید از دستگاه اندازه گیری كشیدگی نخها استفاده كرد. نمونه این دستگاه را در شكل زیر مشاهده میكنید.
تنظیمات كشیدگی نخها را روی ماشین انجام دهید و نخ را از راهنماها عبور دهید.
برای اطمینان از مقدار درست كشیدگی نخ، باید از دستگاه اندازهگیر كشیدگی نخها استفاده كرد. نمونه این دستگاه را در شكل زیرمشاهده میكنید.
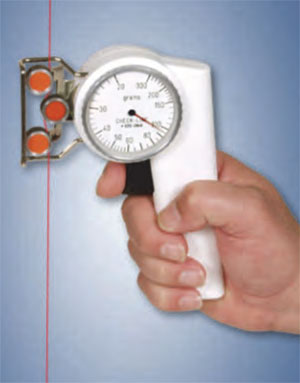
دستگاه اندازه گیری كشیدگی نخ
برای اندازه گیری میزان كشش نخ، نخی كه در حال پیچش و در داخل دستگاه قرار دارد را از بین سه غلتك و مطابق شكل عبور دهید. با تغییر وضعیت دكمه فشاری روی دستگاه اندازه گیری كشش نخ، غلتكها با نخ درگیر میشوند و مقدار كشش را نشان میدهند. تعیین عدد كشیدگی به صورت تجربی تعیین میشود. ولی در صورتی كه بخواهیم مقدار فشار افزایش یابد، میزان فشار روی نخ را افزایش دهید و اگر بخواهید میزان كشیدگی كم شود، مقدار فشار را كاهش دهید .
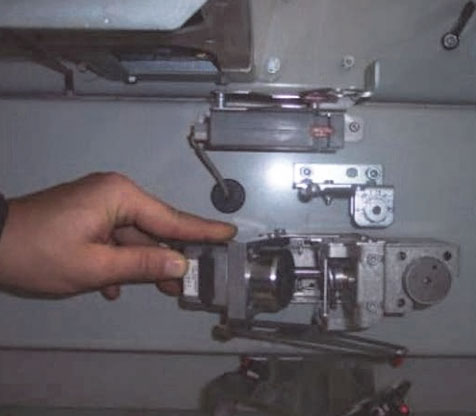
گره زن نصب شده روي دستگاه
در هنگام كار امكان پاره شده نخها وجود دارد كه شما باید نخهای پاره شده را با دست یا با دستگاه گره زن، به یكدیگر پیوند بزنید. مراقب باشید تا مقدار پیچش روی هر بوبین درست باشد و پس از اطمینان از میزان كافی پر شدن بوبین، آن را داف كنید.
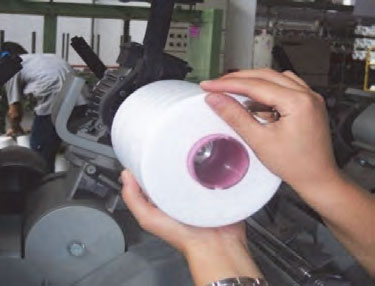
بوبين هاي پر شده
بوبینهای داف شده را در قفسه قرار دهید. برای این كار به مشخصات و اتیكت بوبینها توجه كنید كه نخ اشتباه را در قفسه نگذارید. پس از اتمام شیفت دستگاه و وسایل آن را تمیز و مرتب كنید و به شیفت بعدی تحویل دهید. دستگاههای كوچكی برای گره زدن نخها ساخته شده است كه نمونه آن را در شكل زیر میبینید. ابتدا دو نخ را در دو شكاف مخصوص وارد كنید و دسته دستگاه را فشار دهید تا دو نخ به هم گره زده شوند.
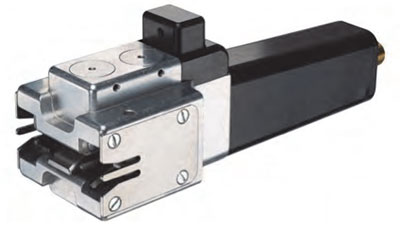
دستگاه گره زن دستي
(Twisting) تاب دادن
برای اینكه رشته های الیاف تشكیل دهنده نخ بهتر و بیشتر به هم بچسبند و یكدیگر را بپوشانند و رشته نخ محكمتری به وجود بیاورند آنها را به هم می تابانند یعنی الیاف را حول محور خودشان میچرخانند تا نقاط اصطكاك بین الیاف بیشتر شود تا استحكام بیشتری پیدا كند. به این عمل تاب دادن الیاف گفته میشود. به همین صورت نیز دو یا چند نخ را نیز جهت رسیدن به یكنواختی بیشتر و استحكام بیشتر حول محور طولی خود به دور هم میپیچانند كه به این عمل تاب دادن نخها میگویند. در شكل زیر حالت تاب خوردن نخ را مشاهده می كنید.
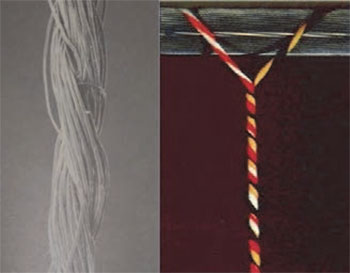
حالت تابیدن نخها به یكدیگر
جهت تاب راست تاب Z و یا چپ تاب S میباشد. این موضوع در اینجا از اهمیت بیشتری برخورداراست.
تاب حقیقی و مجازی: به دو شكل زیر توجه كنید. یكی تاب حقیقی و دیگری تاب مجازی دارد. در تاب حقیقی همه نخها و یا الیاف در یك جهت تاب خورده ند.
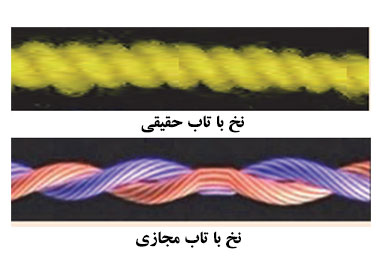
ولی در تاب مجازی، تاب قسمتی از نخ با قسمت دیگر تفاوت دارد. تاب مجازی به راحتی از هم باز میشود هر چند به كمك بخار و حرارت، تاب مجازی را در الیاف تثبیت . میكنند در تاب حقیقی اگر یك سر نخ ثابت باشد، سر دیگر نخ به همراه بوبین باید بچرخد ولی در تاب مجازی با اینكه دو سر نخ ثابت است، دستگاه تابدهنده از وسط نخ شروع به چرخیدن میكند و تاب مجازی تولید میكند. تاب مجازی بدون تثبیت كردن ارزشی ندارد و از هم باز میشود.
اهداف تاب دادن
هدف از تاب دادن نخها عبارتند از:
1- یكجا نگهداشتن الیافی كه نخ یك لا را به وجود میآورند و یا یكجا نگهداشتن نخهایی كه نخ چند لا را به وجود می آورد.
2- جلوگیری از پرز دار شدن نخ
3- به دست آوردن نخ محكمتر
4- ایجاد مقاومت بیشتر در مقابل اصطكاك
5- ایجاد یكنواختی بیشتر
6- آماده شدن نخ برای بافندگی
چگونگی تاب دادن نخها
اگر نخهایی با تاب Z داشته باشیم و بخواهیم در یك مرحله مجددا نخ چندلا با همان تاب Z به دست آوریم، مقاومت نخ حاصل از این عمل نسبت به مقاومت نخهای اولیه كمتر خواهد بود. به همین دلیل در تاب دادن نخها در هر مرحله نوع تاب را تغییر میدهیم. مثلاً اگر نخهای اولیه تاب Z داشتند برای مرحله بعد تاب S را انتخاب میكنیم و اگر لازم باشد این گروه نخها را به هم بتابانیم جهت تاب باید Zشود. بدین ترتیب كه به طور یك در میان جهت تابها عوض میشود. در شكل زیر یك نمونه تابیدن نخ و رعایت اصول جهت تاب را مشاهده میكنید.

شكل تاب دادن نخهای دولا و سه لا
ماشینهای تابندگی
به ماشینهایی كه میتوانند نخها را به هم بتابانند، ماشینهای تابندگی میگویند. انواع این ماشینها عبارتند از:
ماشینهای تابندگی رینگی:
دستگاههای قدیمی كه نخهای یك لا را به صورت دولا یا چندلا نموده و تاب میدهند به شكل ماشین رینگ میباشند. با این تفاوت كه در آنها قسمت كشش وجود ندارد. در شكل زیر نمونه ماشین تاب رینگی را مشاهده میكنید.

یك نمونه دستگاه دولا تاب رينگي
تابی كه در این ماشین داده میشود تاب مستقیم است و جهت بالا بردن استقامت نخ میباشد. در این ماشینها دو یا چند نخ با هم از قسمت رینگ عبور میكند و تاب میگیرند. ماسوره ها پس از پر شده به ماشین بوبین پیچ منتقل میكنند. تا ماسوره ها را به بوبین تبدیل كند. این ماشینها قسمت كشش ندارد تذكر: برای تاب فانتزی از دستگاههای دیگر استفاده میشود در تاب فانتزی هدف ایجاد مقاومت نیست بلكه فقط ظاهر نخ را تغییر میدهند. این كار برای تولید نخ زیباتر و در نتیجه پارچه زیباتر و مورد پسندتر به كار میرود.
به دو روش میتوان از ماشین دولا تاب رینگی استفاده كرد.
روش اول: ابتدا نخها را از قبل دولا نموده بعد تاب میدهند بنابراین در ماشین دولا موازی كردن، بوبین نخ دو لا را تهیه میكنند و این بوبین را روی ماشین دولا تاب رینگی قرار میدهند تا عمل تاب را انجام دهد. در این حالت هر چشمه رینگ یك بوبین دارد و یك ماسوره تولید میكند.
روش دوم: دو بوبین نخ یك لا را روی قفسه بالای ماشین كنار هم قرار میدهند و نخهای این دو بوبین را در كنار هم، به قسمت رینگ تغذیه میكنند. سپس عمل تاب دادن انجام میشود. در این ماشین دو بوبین نخ یك لا به عنوان تغذیه، استفاده میشود و یك ماسوره نخ دو لا تاب شده تولید میگردد.
این ماشینها عموماً از سه قسمت تشكیل شده اند:
1- قفسه
2- قسمت كشیدگی نخ و راهنماها
3- قسمت تاب و پیچش (ماسوره و دوك)
عمل تاب در این ماشینها با سیستم عینكی (رینگ) و شیطانك انجام میشود. نخ تاب داده شده روی ماسوره پیچیده میشود. در شكل زیر قسمت تغذیه و كنترل و قسمت تولید ماشین دو لاتاب رینگی را مشاهده می کنید.

دولاتاب رینگی با قفسه و قسمت پیچش


ماشینهای تابندگی TFOماشینهای تو فور وان (two)
ماشینهای جدید تابندگی كاملاً متفاوت با نوع دولا تاب رینگی میباشند. در شكل نمونه ای از این ماشین را مشاهده میكنید.

نماي ماشين TFOتو فور وان
در این نوع ماشینها، نخها از روی یك یا چند بوبین باز میشود و پس از تاب دادن، روی بوبین دیگری پیچیده میشود. در قسمت تغذیه (قسمت پایین ماشین) یك بوبین حاوی نخهای چند لا موازی شده و یا دو یا چند بوبین قرار داده میشود. واحد تغذیه این ماشینها شبیه كاسه هایی هستند كه نخهای دولا موازی شده داخل آن قرار داده میشود. این نخ سپس از واحد تابدهنده عبور داده شده به صورت بوبین، نخِ تاب داده شده در می آورند.
مزیت اصلی این ماشینها این است كه اولا تولید بالایی دارند ثانیاً بعد از تاب دادن نخ نیازی به ماشین بوبین پیچی نیست زیرا واحد بوبین پیچی در خود این دستگاه موجود میباشد. در شكل اجزاء این ماشین را میبینید.

نمايي از يك واحد دولاتابي
اجزاء ماشین دو لا تابی به قرار زیر میباشد. این اجزاء در شكل مشاهده میشود.
1- بازوی نگهدارنده بوبین نخ متصل به وزنه(a)
2- دوك پر نخ دولا موازی شده (b)
3- درام (ترومل) بدون شیار (محرك بوبین نخ) و تراورس نخ (c)
4- لوله حاوی نخ دولا موازی (d)
5- كاسه نخ دولا موازی (e )
6- قسمت كشیدگی و رزرو نخ (f)
7- ترمز (i)
8- راهنمای نخ و بالون گیر نخ (g)
چون در ماشین بالا فقط یك محلِ قرار دادن بوبین وجود دارد. ابتدا دو یا چند نخ را به طور موازی در كنار هم قرار میدهند. به این بوبین، بوبین نخِ چند لا موازی گفته میشود. این نخها به همدیگر تابیده نشده اند و وظیفه این دستگاه این است كه نخها را به هم می تاباند. اما ماشین دیگری وجود دارد كه جای دو بوبین را به عنوان نخ ورودی دارد و در نتیجه علاوه بر اینكه نخها را چند لا می كند، آنها را نیز به هم می تاباند.
در بعضی از انواع این ماشینها احتیاجی به ماشین دولا موازی كنی نیست زیرا میتوان دو نخ یك لا را داخل كاسه قرار داده و همزمان با دولا كردن نخ، آنها را به هم تاب داد.

دو بوبين نخ يك لا داخل كاسه
دلیل نامگذاری تو فور وان (دو تا برای یكی) این است كه نخی كه قرار است تاب بخورد با هر دور گردش اسپیندل دو بار تاب بر می دارد. در شكل اجزای داخل قسمت تغذیه و چگونگی این عملكرد را مشاهده می كنید.
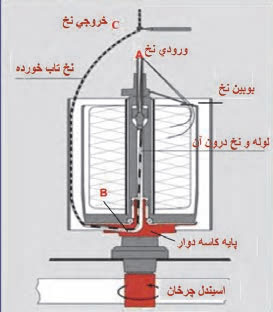

قسمتهاي داخلي تغذيه بوبين
همان طور كه در شكل های فوق نیز دیده میشود اولین تاب بین كپسول كشیدگی نخ و خروجی نخ یعنی بین دو نقطه Aو B اولین تاب به نخ دولا شده داده میشود .در قسمت پائین دوك یك دیسك وجود دارد كه نخ از آن عبور میكند و از داخل كاسه به طرف بالا هدایت میشود و تاب میخورد یعنی بین دو نقطه C وB تاب دوم داده میشود. نخها پس از باز شدن از بوبین نخ دولا شده در هنگام تاب خوردن به واسطه دوك- دیسك و كاسه به طرف راهنمای نخ حركت میكنند.
در عملكرد ماشین اتوكنر (بوبین پیچ اتوماتیك)، نخها باید همواره پس از عملیات، كنترل شوند تا اگر مشكلی وجود دارد، نخ پاره شود و دوباره گره زده شود. ولی چون نخهایی كه در این مرحله وجود دارند، از مراحل كنترل ماشین رینگ و اتوكنر رد شده اند. احتیاج كمتری به كنترل دارند. ولی به هر حال در اغلب ماشینهای TFOمدرن قسمتهای كنترلی وجود دارند.

بوبین بر روی درام قرار گرفته است. حركت درام، از طریق چرخ دنده و یا تسمه از موتور تأمین میگردد. چون بوبین از طریق یك فنر و یا از طریق یك وزنه، بر روی درام نیرو وارد میكند.
بوبین نیز در اثر چرخش درام میچرخد و نخ را روی قرقره میپیچد. معمولاً درامها به صورت یك شافت سراسری میباشد كه همزمان دهها بوبین را به چرخش وا میدارد. بر روی درامها، شیارهای ضربدری وجود دارد. این شیارهای ضربدری باعث میشوند تا نخها به طرز مناسبی روی هم پیچیده شوند. در صورتی كه درام شیارهای ضربدری نداشته باشد. یك تراورس با حركت رفت و برگشتی این كار را انجام میدهد.
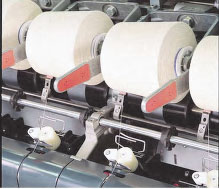
راهنماي متحرك پيچش نخ (تراورس)
در نهایت، نخها، روی بوبین پیچیده میشوند. نخها روی ماسوره خالی كه مقوایی و یا پلاستیكی میباشند پیچیده میشوند در شكل انواع ماسوره خالی (قرقره) را مشاهده میكنید. ماسوره خالی از نوع پلاستیكی سوراخدار و یا از نوع فلزی سوراخدار و یا فلزی فنری میباشد. میزان فشار پیچش، برای بوبینها از اهمیت زیادی برخوردار است. اگر میزان فشار مناسب نباشد، نخها بر روی هم ریزش میكنند و باز كردن نخ غیر ممكن میشود. این موضوع در هنگامی كه، لازم است نخ مورد نظر را رنگرزی كرد، از اهمیت بیشتری برخوردار میگردد. در طی عملیات رنگرزی آب و مواد رنگی در دمای بالا و با فشار زیادی از لابه لای نخها عبور میكنند. و باعث به هم ریختن ساختار بوبین میگردد. ماسوره های فلزی و فنری، قادر هستند تا به خاطر حالت فنری كه دارند از بروز این مشكل جلوگیری كنند.
مشاهده فیلم گره زدن نخ در دستگاه تابندگی TFO

انتقال حركت دستگاه
در این ماشین هم باید بویبن هایی كه درون كاسه های دوار قرار داده شده است بچرخد و هم باید شافت سراسری درامها و در نتیجه بوبینهای محصول بچرخند و این موضوع باعث میشود كه بخش انتقال حركت،
دارای اجزای زیادی باشند. تا بتوانند حركتهای مورد نظر را انجام دهند. در شكل این قسمتها را مشاهده . میكنید دوكهای (اسپیندلها) تاب دهنده توسط تسمه سراسری و به روش تماسی به حركت در می آیند. در شكل زیر حركت از موتور اصلی به تسمه سراسری و به دوكها میرسد.
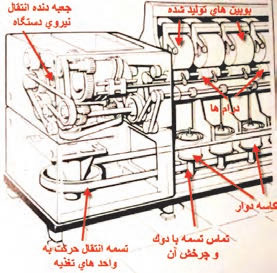
تسمه سراسري محرك ماشين تو فور وان
زاویه پیچش نخ روی این نوع ماشینها به عوامل زیر بستگی دارد:
1- سرعت حركت راهنمای تراورس
2- سرعت سطحی غلتك محرك بوبین(درام)
حركت افقی و متناوب تراورس راهنمای نخ توسط دو عدد كوپلینگ الكترومغناطیسی به طور غیر منظم تغییر میكند. این حركت باعث جلوگیری از پیچیدن لایههای نخ بعدی روی لایههای قبلی میشود. زاویه پیچش توسط دنده خاصی قابل تنظیم است.استاندارد زاویه پیچش معمولاً 38درجه است. هر بار كه نخ به هر دلیلی پاره میشود. اپراتور مربوطه پایش را روی پدال ترمز آن چشمه میگذارد تا دوك از دوران بیفتد. سپس مجدداً سر نخ دولا موازی را از مسیر تعیین شده عبور میدهد و با سرنخ تاب داده شده پیوند میزند، سپس پدال را رها كرده تا چشمه مربوطه مجدداً به تولید خودش ادامه دهد. در شكل زیر تجهیزات ترمز گرفتن دوك نشان داده شده است.
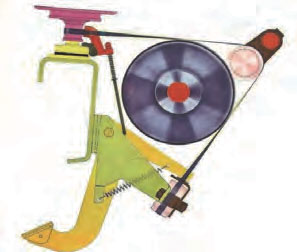
تجهيزات ترمز گرفتن دوك
عبور دادن نخ پاره شده
با پاره شدن نخها، ابتدا باید نخ را از مسیرهای لازم عبور داد و سپس آنها را به هم گره زد تا ادامه كار میسر گردد. این كار به دو روش امكانپذیر میباشد.
الف- از طریق یك كابل پلاستیكی / سیمی به طول حدوداً یك متر كه سرنخ دولا موازی را به آن متصل كرده سپس از لوله اسپیندل تابدهنده وارد میكنند تا سر نخ از جداره كاسه تغذیه خارج شود. سپس آن را به سر نخ بالایی كه تاب دارد پیوند میزنند.
ب- از طریق جریان مكش هوای فشرده، نخ دولا موازی را از لوله اسپیندل عبور داده تا از جداره كاسه تغذیه خارج شود. سپس آن را پیوند میزنند.چنانچه نخ تاب داده شده در بافندگی حلقوی مورد استفاده قرار گیرد بایستی آن را با پارافین جامد آغشته نمایند تا پرزهای روی سطح نخ چسبیده شوند و به آسانی در لابه لای قطعات ماشین ریزش نكنند.لذا روی ماشین تابندگی در قسمتی كه پارافین گیر و پارافین نصب شده نخ را عبور میدهند.

پارافين زدن به نخ
استفاده از مواد آنتی استاتیك
نخها به طور مداوم در معرض سایش هستند و سایش اجسام بر روی یكدیگر الكتریسیته ساكن تولید میكند. جمع شدن الكتریسیته ساكن در یك نقطه، باعث ایجاد جرقه میشود و آتشسوزی ایجاد میكند. یكی از راههای كاهش الكتریسیته ساكن، آغشته كردن نخها با مواد مخصوصی به نام مواد آنتی استاتیك است. این مواد تا حد زیادی از ایجاد الكتریسیته ساكن جلوگیری میكنند. بنابراین لازم است كه نخ تابیده شده را با مواد آنتیاستاتیك و یا هر نوع روغن نساجی (نرم كننده ها) كه مورد نظر است آغشته نمائیم.
برای این كار روی هر چشمه دستگاه تابندگی، محفظه پر از ماده ضد الكتریسیته ساكن و یا روغن مایع و یا مخلوط چند ماده را قرار داده اند كه داخل آن اسفنج آغشته به روغن وجود دارد، نخ با اسفنج مماس میشود و از روی آن رد میشود و به مقدار مورد نظر، ماده را جذب میكند. و به روغن آغشته میگردد. این كار جهت روان ریسی و كم شدن اصطكاك نخ و كاهش الكتریسیته ساكن صورت میگیرد.
محفظه روغن آنتي استاتيك
میزان تزریق روغن قابل تنظیم است و به ضخامت و نوع نخ بستگی دارد. سرپرست تولید مقدار لازم را تعیین میكند. این روغن داخل یك ظرف بزرگ برای كل ماشین ریخته شده و از آن به محفظه های حاوی روغن منتقل میگردد .
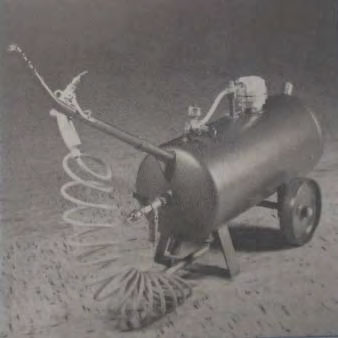
تانك حاوي روغن
دیسك رزروِ نخ
به طور كلی برای همه دستگاههایی كه نخ را میپیچند. وجود مقداری نخ بین قسمت تغذیه و قسمت پیچش ضروری است. به عنوان مثال در هنگام پاره شدن نخ، اگر مقداری از نخ رزرو و آماده باشد به سرعت عمل گره زنی انجام میشود ولی اگر این نخ موجود نباشد باید ابتدا از روی بوبین مقداری نخ باز شود و با توجه به تجهیزات كشش دهنده بین نخها این كار زمان بر خواهد بود. بهترین راه پیچش مقداری نخ دور یك دیسك فلزی است كه حداقل به اندازه محیط دایره دیسك، نخِ رزرو را در اختیار ما قرار خواهد داد.

ديسك رزرو نخ
دیسك فلزی رزرو نخ نشان داده شده است. این دیسك وظیفه اش نگهداری مقداری نخِ رزرو می باشد. بنابراین وجود نخِ رزرو به منظور جبران تغییرات در زمان باز شدن نخ از روی بوبین تغذیه میباشد. میزان این نخِ رزرو بستگی مستقیم به تنظیم كشیدگی نخ در این مرحله را دارد. جهت تنظیم میزان نخِ رزرو هنگام گذاشتن دوك بایستی این كار را انجام داد. چون در هنگام حركت، نخ ارتعاش دارد و در نتیجه نمیتوان به خوبی نخ را دید از یك دستگاه خاص به نام استروسكوپ لذا بایستی بتوان نخ را دید. برای دیدن نخ از دستگاهی به نام استروسكوب استفاده میشود.

استرواسكوپ يا ارتعاشسنج
این دستگاه دارای نور اولترا ویولت یا فوق بنفش (UV) میباشد و هنگامی كه روی قسمت در حال حركت گرفته میشود آن قسمت بدون حركت به نظر میرسد. لذا میتوان به راحتی با تغییراتی درتنظیمات میزان نخ رزرو و بالون نخ را تنظیم نمود. از طرفی این دستگاه میزان ارتعاش نخ را نیز نشان میدهد. در صورتی كه مقدار ارتعاش بالا باشد اشكالی در دستگاه وجود دارد كه باید به گروه مكانیك مربوطه گزارش داده شود.
كشیدگی نخ
كشیدگی نخ با كپسول كشیدگی: با توجه به وزن كپسول و چگونگی قرارگیری نخ، میزان كشش نخ تغییر میكند. كشش را میتوان با تعویض كپسول تغییر داد. این كپسولها با توجه به نمره نخ سنگین و سبك هستند. هر چه نخ ظریفتر باشد كپسول سبكتر به كار میرود. روی این كپسولها خطوطی است كه نشان دهندهی نمره كپسول است.

كپسول كشيدگي نخ
كشیدگی از طریق فشار فنر:
در این روش دو صفحه كاملاً صیقلی كه بر روی هم قرار دارند و از طریق فنر به یكدیگر نیرو وارد میكنند وظیفه كشیدگی را بر عهده دارد. مقدار كم و یا زیاد شدنِ كشش به شل یا سفت بودن پیچ روی فنر بستگی دارد .
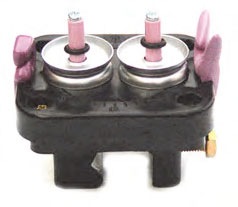
دستگاه كشيدگي نخ با صفحه و فنر
بالون گیر
بالون گیر یك دایره از جنس فلز صاف و صیقلی است كه نخ در حال دوران در داخل آن حركت میكند. نخ در اثر نیروی گریز از مركز كه ناشی از حركت دایره وار است، میخواهد دایره بزرگی را تولید كند. نخ در اثر حركت با دایره بزرگ به اجزاء دیگر ماشینگیر میكند و باعث پارگی نخ میشود. در واقع كار بالون گیر كنترل سایز بالونِ نخ ) است.
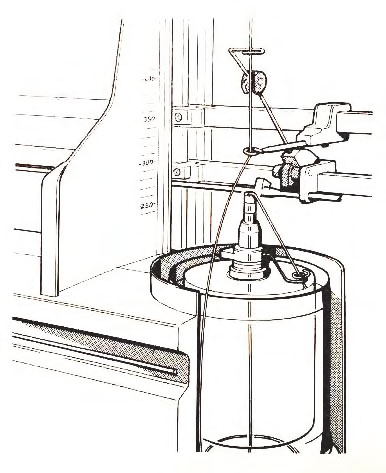
بالون گير نخ
فرایند دولا تابی در یك نگاه
ورودی: نخ دولا موازی بدون تاب
پردازش: تابیدن دو نخ به یكدیگر
خروجی: نخ دولا تاب
دولاتابی لاکنی لاگیر تابندگی تابندگی تو فور وان نخ تابیده
منبع:
1- وزير دفتري شاهپور 1392شابك 964-463-024-6تهران دانشگاه صنعتي امير كبير
2- ابراهيم خليل خيري 1384شابك 964-05-0959-0تهران شركت چاپ و نشر كتب درسي ايران
3 - Z. J. GROSICKI Watson's Textile Design and colour 2004 Abington Cambridge CB1 6AH,England
4-The textile institute Textile design , principle 2010 A.Briggs –Goode and K. Townsend Austian textile committee 2008 – 2014 Winding , twisting , warping tretment 3 files
5- Turkey textille institue 2012 Winding , warping , twisting 3 files
6-https://www.youtube.com/





| بازديد | تاريخ |
| ۱۱۰ | ۶/۲۶ |
| ۶۶۴۴ | ۶/۲۵ |
| ۳۷۶۶ | ۶/۲۴ |
| ۴۵۶۶ | ۶/۲۳ |
| ۲۴۹۰ | ۶/۲۲ |
| ۴۶۴۰ | ۶/۲۱ |
| ۴۹۰۰ | ۶/۲۰ |

