


بازگشت به لیست اخبار
جزئیات خبر

اصطکاک مداوم کاتس با سیلندر فلزی موجب سخت و لغزنده شدن سطح آن میشود و در نتیجه کنترل الیاف دشوار میگردد. همچنین آسیبهایی مانند زخمهای قلابی (Hook Wounds) – خراشهای کوچک ناشی از گیر کردن الیاف یا ناخالصیها – و بریدگیهای چاقو (Knife Cuts) – شکافهای عمیقتر حاصل از اجسام تیز یا خطاهای اپراتوری – میتوانند کیفیت نخ را به شدت کاهش دهند. در صورت سطحی بودن این آسیبها، سنگزنی قادر به ترمیم آنهاست؛ اما در موارد عمیق، تنها راهکار تعویض کاتس خواهد بود.
چقدر باید کاتسها را سنگزنی کنیم؟
راهنمای ساده:
مشکلات رایج ناشی از سنگزنی نادرست و راههای تشخیص
Concave Surface / سطح گود یا فرورفته
تراز کردن سنگ: راهنمای گامبهگام
توضیح: ماشین NSC در نساجی، نام اختصاری ماشینهای ریسندگی الیاف بلند (Long Staple Spinning) ساخت شرکت فرانسوی NSC Schlumberger است.
توضیح: در ریسندگی و کنترل کیفیت نخ یا نوار (sliver)، U% یک شاخص مهم است.
در این مثال، سیلندر سنگزنیشده توسط تولیدکننده، پس از نصب بلبرینگ و بوش، مستقیماً روی ماشین قرار گرفت. نتیجه آزمایش با دستگاه Uster نشان داد:
معرفی دستگاه سنگزنی کاتس KB-7000 KN
https://B2n.ir/nassajyar01802►
♦ مطالب پیشنهادی :
- نکات تکنیکی جهت بهبود پروسه سنگ زنی کاتس های نساجی
تاريخ ثبت : ۶ شهريور ۱۴۰۴ ساعت ۱۲ و ۴۳ دقيقه
تعداد بازدید : ۳۱۱۱ بار
راهنمای جامع سنگزنی کاتس در ریسندگی
راهنمای جامع سنگزنی کاتسهای لاستیکی در ریسندگی:
کلیدی برای بهبود کیفیت نخ و افزایش راندمان
اگر در صنعت ریسندگی فعالیت میکنید، بدون شک میدانید که جزئیات کوچک میتوانند تأثیر چشمگیری بر کیفیت نهایی محصول داشته باشند. در این مقاله، به بررسی فرآیند سنگزنی کاتسهای لاستیکی میپردازیم، یکی از مراحل حیاتی که نقش کلیدی در ارتقای کیفیت نخ و بهینهسازی عملکرد ماشینآلات ریسندگی ایفا میکند. این راهنما، بر پایه تجربیات متخصصان نساجی، به شما کمک میکند تا با اجرای صحیح این فرآیند، مشکلات رایج را کاهش دهید و راندمان کارخانه خود را افزایش دهید. اگر به دنبال نکات عملی برای سنگزنی کاتسها در ماشینهای ریسندگی هستید، تا پایان این مطلب با ما همراه باشید.
در این مقاله، به موضوعاتی همچون ضرورت سنگزنی، زمانبندی مناسب، مقدار سنگزنی، مشکلات احتمالی، انتخاب و نصب سنگ، تراز کردن سنگ، نگهداری ماشین، تجهیزات لازم، کنترل کیفیت و عملیات پس از سنگزنی میپردازیم. همچنین، با ارائه یک مثال کاربردی از سنگزنی سیلندرهای متقاطع، نکات را به صورت عملی توضیح میدهیم. این محتوا برای اپراتورها، مدیران فنی و دانشجویان رشته نساجی توصیه میشود.
ضرورت سنگزنی کاتسهای لاستیکی در ریسندگی
کاتسهای لاستیکی (یا همان غلتکهای پوشیدهشده با لاستیک) در ماشینهای ریسندگی، مسئولیت کنترل و هدایت الیاف را بر عهده دارند. با این حال، تماس مداوم آنها با الیاف و سیلندرهای فلزی، سطحشان را تحت تأثیر عوامل مکانیکی و شیمیایی قرار میدهد. این امر میتواند منجر به فرورفتگی، تورم یا ساییدگی شود که در نهایت باعث نایکنواختی نخ، افزایش نقاط ضخیم و نازک، و حتی پارگی نخ میگردد.
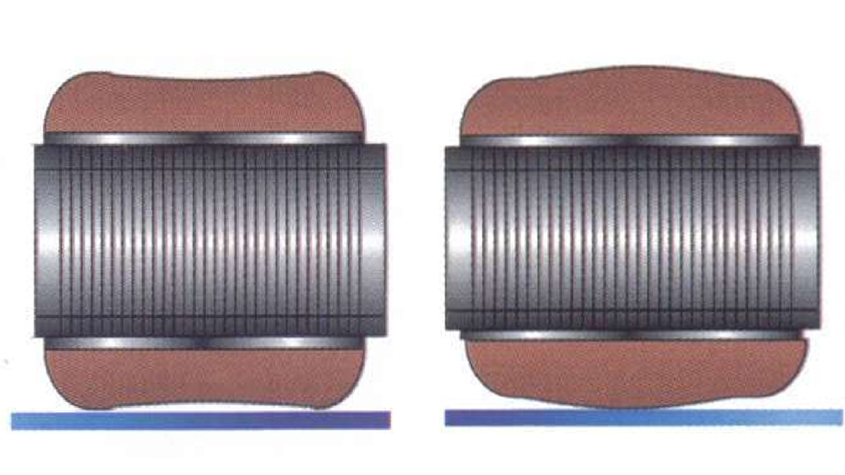
اصطکاک مداوم کاتس با سیلندر فلزی موجب سخت و لغزنده شدن سطح آن میشود و در نتیجه کنترل الیاف دشوار میگردد. همچنین آسیبهایی مانند زخمهای قلابی (Hook Wounds) – خراشهای کوچک ناشی از گیر کردن الیاف یا ناخالصیها – و بریدگیهای چاقو (Knife Cuts) – شکافهای عمیقتر حاصل از اجسام تیز یا خطاهای اپراتوری – میتوانند کیفیت نخ را به شدت کاهش دهند. در صورت سطحی بودن این آسیبها، سنگزنی قادر به ترمیم آنهاست؛ اما در موارد عمیق، تنها راهکار تعویض کاتس خواهد بود.
حتی کاتسهای نو و باکیفیت نیز به سنگزنی اولیه نیاز دارند؛ زیرا سطح ناهموار ناشی از تولید میتواند کیفیت نخ را کاهش دهد. بنابراین، اجرای برنامهریزیشده و منظم سنگزنی نه تنها کیفیت نخ را تضمین میکند، بلکه به افزایش عمر کاتس و بهبود راندمان ماشینآلات نیز منجر میشود.
به یاد داشته باشید: پیشگیری همواره مقرونبهصرفهتر از رفع آسیب است.
زمانبندی مناسب برای سنگزنی کاتسها
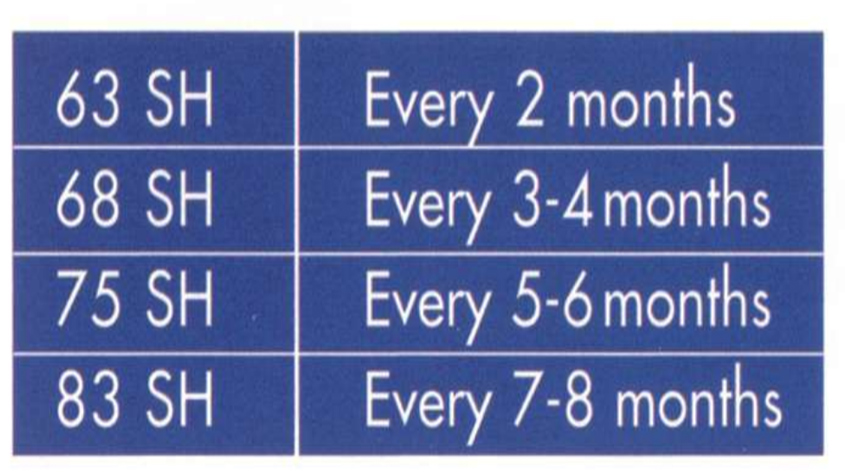
خیلی از واحدهای ریسندگی برای صرفهجویی در هزینه، فاصله بین سنگزنیها را طولانی میکنند. اما این کار اشتباه است
-وقتی بیش از حد صبر کنید:
-کیفیت نخ افت میکند
-سطح کاتس آسیب عمیقتری میبیند
-مجبور میشوید لایه بیشتری از لاستیک را بردارید درنتیجه عمر کاتس کوتاهتر میشود و در نهایت، اعتماد مشتریان هم از بین میرود
بهترین کار این است که قبل از بروز مشکل جدی، سنگزنی انجام شود.
زمان دقیق به نوع الیاف، نمره نخ و سختی کاتس بستگی دارد و معمولاً تولیدکننده یا تجربه عملی کارخانه مشخص میکند.
پیشنهاد کاربردی:
یک برنامه منظم بر پایه دادههای واقعی کارخانه خودتان طراحی کنید و به آن پایبند باشید. این کار، هم عمر کاتس را افزایش میدهد و هم کیفیت نخ را تضمین میکند.
چقدر باید کاتسها را سنگزنی کنیم؟
برای اینکه بهترین نتیجه را از سنگزنی بگیرید، مقدار برادهبرداری باید دقیق باشد. اگر بیش از حد یا کمتر از حد مناسب سنگزنی شود، هم عمر کاتس کم میشود و هم کیفیت نخ پایین میآید.در ادامه، مقادیر پیشنهادی را بر اساس سختی کاتس بر حسب مقیاس شور (Shore) ارائه میدهیم:
راهنمای ساده:
کاتسهای جدید (قبل از استفاده اول): حدود ۰٫۲ میلیمتر (برای صاف کردن ناهمواریهای اولیه).
کاتسهای با سختی ۶۳ تا ۶۸ شور: حدود ۰٫۳ میلیمتر.
کاتسهای با سختی ۷۵، ۸۳ و ۸۵ شور: حدود ۰٫۲ میلیمتر.
زخم یا بریدگی روی سطح کاتس: تا زمانی که سطح صاف شود سنگزنی کنید. اگر بریدگی عمیق بود، بهتر است کاتس را تعویض کنید.
نکته مهم: همه کاتسهای یک ماشین باید در یک زمان به قطر یکسان برسند تا کیفیت و یکنواختی نخ حفظ شود.
مشکلات رایج ناشی از سنگزنی نادرست و راههای تشخیص
سنگزنی نادرست میتواند مشکلات جدی ایجاد کند. در ادامه به برخی از آنها اشاره میکنیم:
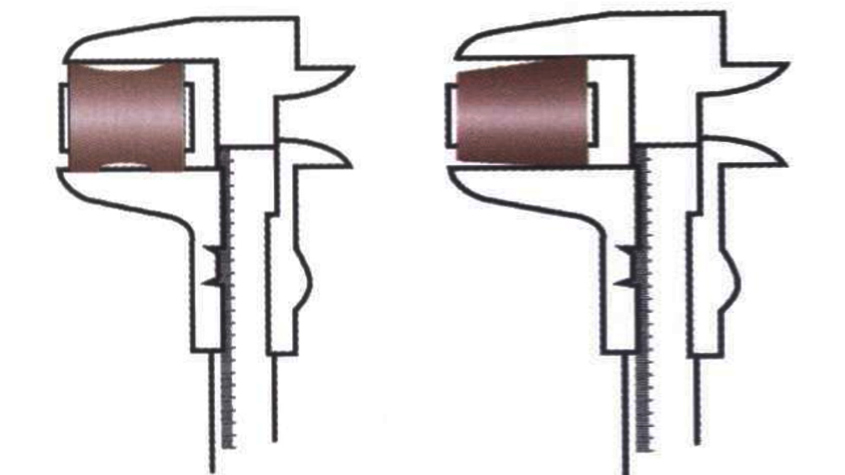
Concave Surface / سطح گود یا فرورفته
علت: حرارت زیاد یا فشار ناصحیح هنگام سنگزنی
تشخیص: کاتس را روی یک سطح صاف قرار دهید و زیر نور بررسی کنید.
مشکل ایجاد شده: نخ بهصورت نایکنواخت جمع میشود و کیفیت آن کاهش مییابد.
Conical Surface / سطح مخروطی
علت: قطر دو سر کاتس متفاوت است؛ معمولاً به دلیل تنظیم نادرست ماشین یا خرابی بلبرینگها
تشخیص: استفاده از کمپاس دیجیتال برای اندازهگیری قطر دو سر
مشکل ایجاد شده: استحکام و یکنواختی نخ تحت تأثیر قرار میگیرد.
Rough Surface / سطح زبر
علت: منافذ سنگ پر شدهاند یا سرعت سنگزنی بالاست
مشکل ایجاد شده: الیاف به کاتس میچسبند (Lapping) و نخ دچار پیچش یا شکستگی جزئی میشود.
Chipped / Stone Cut Surface / سطح لبپر یا تراشخورده سنگ
علت: دانههای ماسه یا سنگ شکسته و روی سطح باقی ماندهاند
تشخیص: بررسی سطح کاتس با ذرهبین
مشکل ایجاد شده: خطوط مورب روی نخ ایجاد میشود و احتمال پیچش نخ بالا میرود.
Eccentricity / اکسنتریسیته (عدم مرکزیت کاتس)
علت: کاتس بهدرستی نچرخیده یا لاستیک آن یکنواخت نیست
تشخیص: استفاده از اسپکتروگرام یا تست بصری و لمسی
مشکل ایجاد شده: نخ نقاط نازک و ضخیم پیدا میکند و کیفیت آن کاهش مییابد.
نکته همیشه مهارت اپراتور و تنظیم دقیق ماشین را بررسی کنید تا از بروز این مشکلات جلوگیری شود.
انتخاب و نصب سنگ سنگزنی: نکات کلیدی
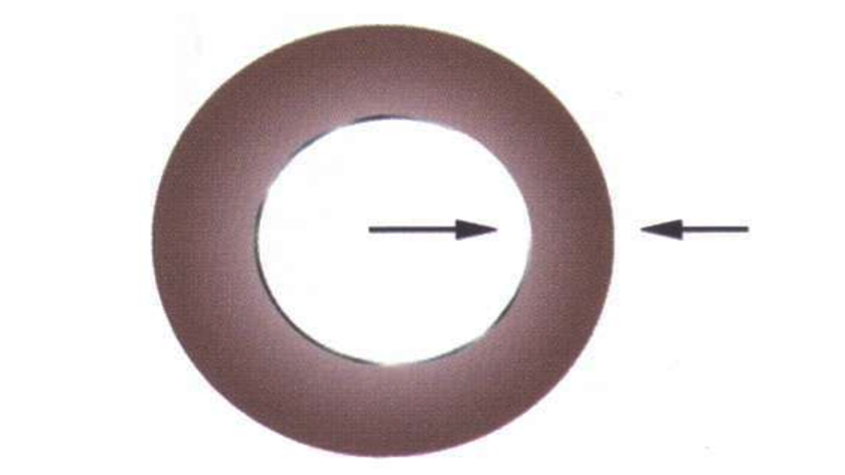
انتخاب سنگ مناسب، پایه موفقیت در عملیات سنگزنی است. مشخصات پیشنهادی برای سنگهای ریسندگی:
ماده: EKR
سختی و اندازه دانهها: ۸۰ Shore
تراکم منافذ سنگ: ۱۴
عامل اتصال بافت: V-۱۳۰
رعایت این مشخصات به عملکرد بهینه و عمر طولانی سنگ کمک میکند.
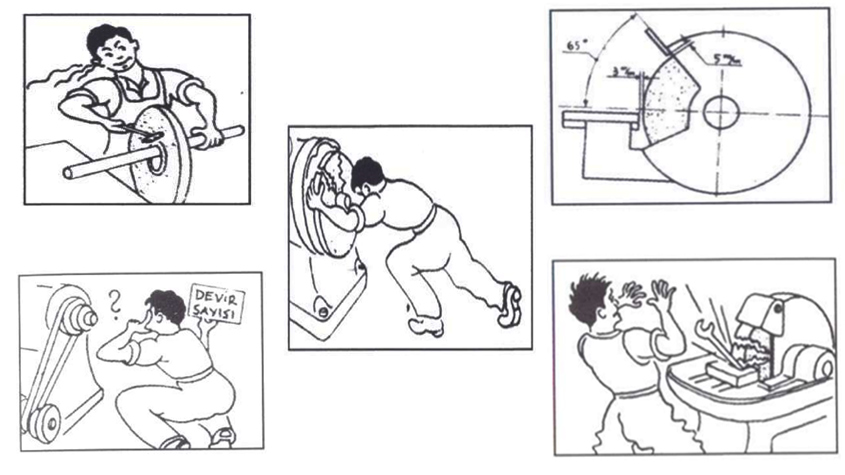
نکات ایمنی و نصب سنگ
1. صدای سنگ: با ضربه آرام چکش، صدای سنگ را بررسی کنید. صدای زنگدار نشاندهنده سلامت سنگ است.
2. نصب روی شفت: سنگ را به زور روی شفت فشار ندهید. اگر سوراخ کوچک است، آن را گشاد کرده یا به تولیدکننده بازگردانید.
3. فلنجها: از فلنجهای ایمن و هماندازه استفاده کنید تا نصب مطمئن باشد.
4. تست اولیه سنگ جدید: سنگ نو را به مدت ۵ دقیقه با سرعت کامل در محیط ایمن تست کنید.
5. بررسی تجهیزات: سرعت، تسمه و مهرهها را بررسی کرده و محکم کنید.
6. پوشش محافظ: از فولاد استفاده کنید، نه چدن، تا ایمنی و دوام افزایش یابد.
رعایت این نکات ایمنی و عملکرد صحیح سنگ را تضمین میکند..
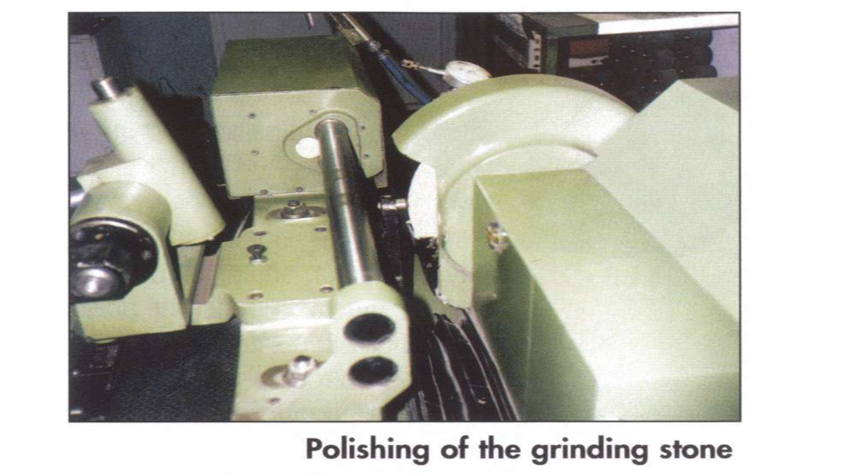
تراز کردن سنگ: راهنمای گامبهگام
اهمیت: تراز منظم سنگ برای حفظ کیفیت سنگزنی و جلوگیری از آسیب به کاتسها ضروری است.
فواصل پیشنهادی:
سنگهای باریک (۲۵–۳۰ میلیمتر): پس از ۱۰۰۰ غلتک
سنگهای پهن (۴۱۰ میلیمتر): پس از ۲۰۰۰ غلتک
دستورالعمل اجرا:
1. سنگ را بدون هیچگونه لرزش نصب کنید.
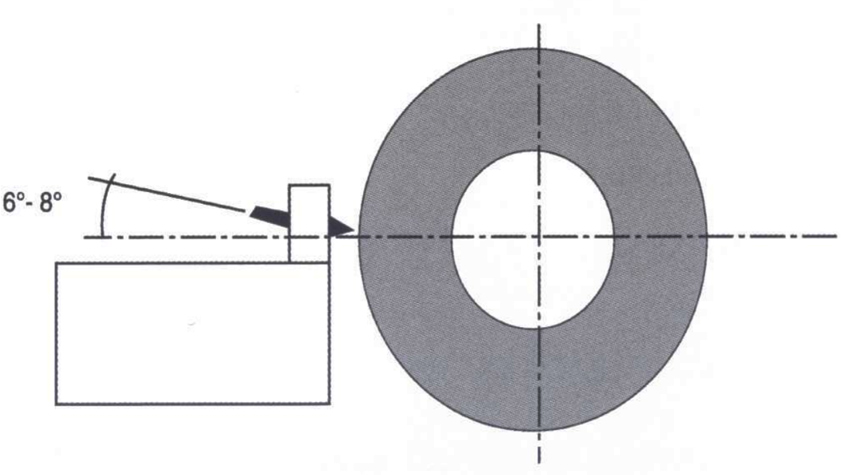
2. الماس تراز را با زاویه ۶ تا ۸ درجه نسبت به جهت چرخش سنگ قرار دهید.
3. سرعت پیشروی را روی ۴ سانتیمتر در دقیقه تنظیم کنید.
4. میزان برادهبرداری را بین ۰٫۰۲ تا ۰٫۰۵ میلیمتر در نظر بگیرید.
5. پس از پایان کار، سطح سنگ را با هوای فشرده تمیز کرده و دانههای باقیمانده را کاملاً بردارید.
نگهداری ماشین سنگزنی و تجهیزات اتاق
نگهداری منظم ماشین سنگزنی نقش کلیدی در افزایش عمر مفید دستگاه و کیفیت عملیات دارد. موارد مهم:
کنترل مرتب سطح روغن
بررسی وضعیت بلبرینگها
تعویض آداپتورها در صورت فرسودگی
تجهیزات ضروری در اتاق سنگزنی:
1. نورافکن برای روشنایی دقیق نقطه تماس
2. هوای فشرده (کمپرسور هوا) برای تمیزکاری روزانه
3. کمپاس دیجیتال جهت اندازهگیری دقیق
4. ذرهبین برای شناسایی سریع مشکلات سطحی
5. سینیها یا گاریها برای جابجایی ایمن کاتسها
6. پارچه تمیز یا دستکش جهت نصب صحیح و بهداشتی
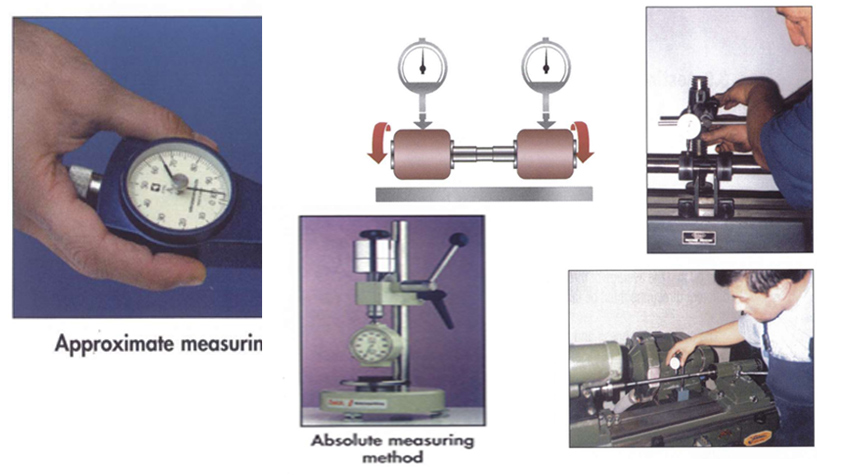
کنترل کیفیت: اکسنتریسیته و سختی Shore
اکسنتریسیته غلتک سیلندر کشش باید به صورت دورهای با دستگاه Comparator بررسی شود.
سختی Shore با اعمال نیروی ۱ کیلوگرم روی سطح لاستیک به ضخامت ۵ میلیمتر اندازهگیری میشود. تلورانس مجاز: ±۳ درجه.
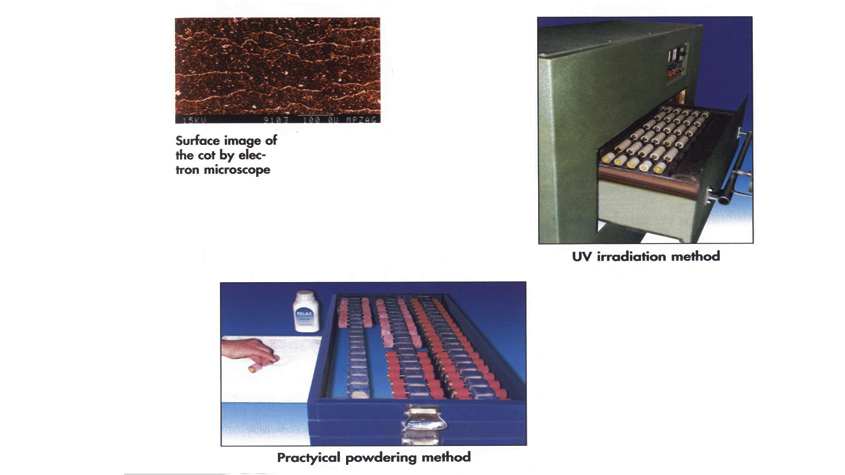
عملیات سطحی پس از سنگزنی: جلوگیری از لپینگ اولیه
پس از عملیات سنگزنی، منافذ باز و برجستگیهای ریز میتوانند منجر به لَپینگ اولیه شوند. برای پیشگیری، روشهای زیر توصیه میشود:
1. اکسیداسیون با اشعه UV: جهت گرد کردن برجستگیها.
2. استفاده از پودر پرکننده سفید (تالک، گچ یا کربنات کلسیم): روشی ساده و اقتصادی.
پودرهای مدرن با عناصر ضدالکترواستاتیک عملکرد بهتری ارائه میدهند.
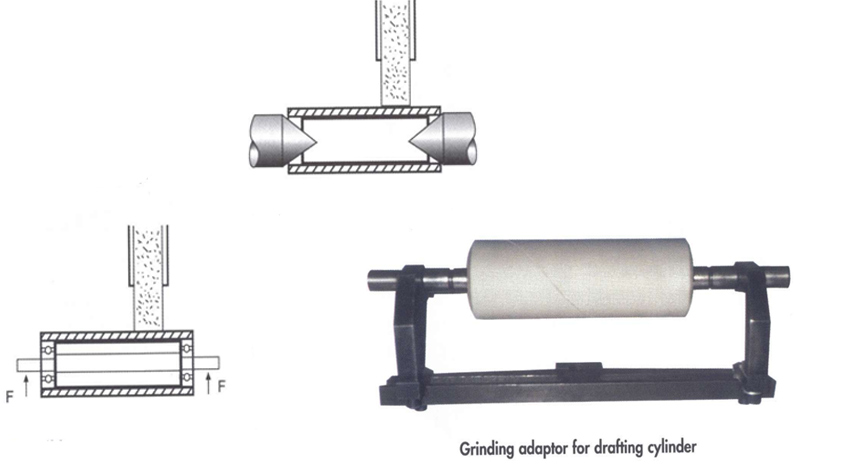
مثال کاربردی: سنگزنی سیلندرهای متقاطع در ریسندگی
سیلندرهای کشش در سیستمهای الیاف بلند ابتدا در کارگاه تولیدکننده پوششدهی میشوند و سپس بین دو نقطه در دستگاه سنگزنی سیقل داده می شوند و به مشتری تحویل داده میشوند.
در کارخانه ریسندگی، بلبرینگها و بوشها درون سیلندر نصب میشوند. اما نکته مهم این است که پس از نصب، سیلندر باید دوباره در موقعیت کاری خودش سنگزنی شود. نادیده گرفتن این مرحله میتواند باعث نایکنواختی نوار شود.
مثال عملی:
ماشین: NSC متقاطع (ماشین کشش برای الیاف بلند)
وزن نوار: ۱۸ گرم بر متر
ماده: اکریلیک
توضیح: ماشین NSC در نساجی، نام اختصاری ماشینهای ریسندگی الیاف بلند (Long Staple Spinning) ساخت شرکت فرانسوی NSC Schlumberger است.
این ماشینها بیشتر در بخش ریسندگی پشمی، اکریلیک و الیاف بلند استفاده میشوند و شامل تجهیزاتی مثل:
ماشینهای کراس لپ (Cross Lap)
ماشینهای کشش (Drawing Frame)
ماشینهای شانه (Combing)
توضیح: در ریسندگی و کنترل کیفیت نخ یا نوار (sliver)، U% یک شاخص مهم است.
U% = Unevenness % = درصد نایکنواختی در ضخامت یا جرم خطی نخ/نوار.
یعنی دستگاههای آزمایش مثل USTER Evenness Tester اندازه میگیرند که نوار یا نخ چقدر یکنواخت است.
اگر U% بالا باشد → نخ یا نوار نایکنواخت است (ضخیم و نازک زیاد دارد).
اگر U% پایین باشد → نخ یا نوار یکنواختتر است (کیفیت بهتر).
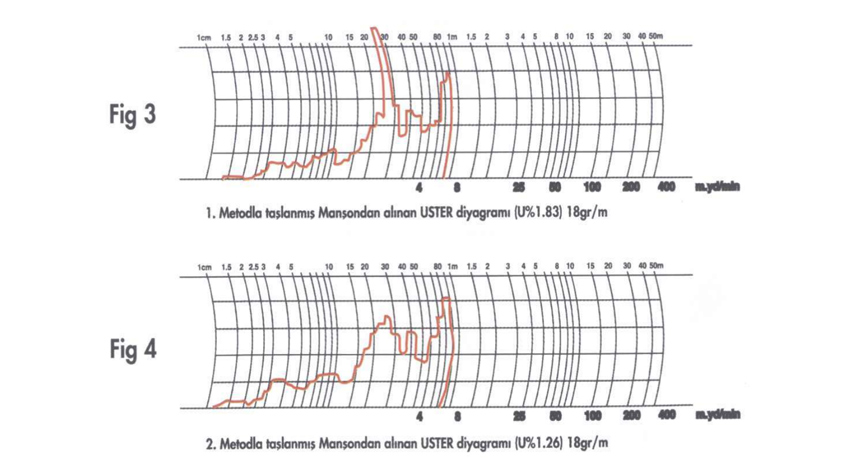
در این مثال، سیلندر سنگزنیشده توسط تولیدکننده، پس از نصب بلبرینگ و بوش، مستقیماً روی ماشین قرار گرفت. نتیجه آزمایش با دستگاه Uster نشان داد:
U% نوار = 1.83 → نایکنواختی قابل توجه
قلهای بین ۲۰–۳۰ سانتیمتر دیده شد
بعد از اینکه همان سیلندر در موقعیت کاری خود کارخانه دوباره سنگزنی شد و روی ماشین نصب گردید:
U% = 1.26 شد
قله ۲۰–۳۰ سانتیمتری حذف شد درنتیجه نایکنواختیها برطرف شدند
نتیجه: سیلندرهایی که از تولیدکننده دریافت میشوند، باید پیش از استفاده، مجدداً در موقعیت کاری سنگزنی شوند. همچنین میتوان ماشینهای سنگزنی موجود در کارخانههای ریسندگی را اصلاح کرد تا این کار به راحتی انجام شود و کیفیت نوار حفظ شود.
در پایان، سنگزنی صحیح کاتسها نه تنها کیفیت نخ را تضمین میکند، بلکه هزینهها را در بلندمدت کاهش میدهد.
.jpg)
معرفی دستگاه سنگزنی کاتس KB-7000 KN
در صنعت نساجی، کیفیت نخ و راندمان تولید حرف اول را میزند. دستگاه سنگزنی کاتس KB-7000 KN از کائن ایران با فناوری پیشرفته و طراحی کاربرپسند، راهکاری ایدهآل برای دستیابی به کاتسهایی صاف و بینقص است. این دستگاه به شما کمک میکند تا کیفیت نخ را بهبود دهید و فرآیند تولید را سادهتر کنید.
ویژگیهای برجسته:
انعطافپذیر: سنگزنی کاتسهای بدون مرکز (قطر 22-35 میلیمتر) و دارای مرکز (قطر 24-75 میلیمتر) تا طول 400 میلیمتر.
دقیق و باکیفیت: دقت 0.01 میلیمتر و زبری سطح 0.8-1 میکرون برای سطحی براق و یکنواخت، بدون مشکل مخروطی شدن.
کاربری آسان: مجهز به صفحه نمایش لمسی 5 اینچی و تنظیمات ساده با سیستم میکروکنترلر.
ایمن و بهینه: مصرف انرژی پایین (3 کیلووات)، سیستم توقف اضطراری و جمعآوری خودکار ضایعات.
گارانتی مطمئن: 6 ماه برای قطعات الکترونیکی و 12 ماه برای قطعات مکانیکی.
چرا KB-7000 KN را انتخاب کنید؟
کیفیت همتراز برندهای جهانی با قیمتی اقتصادی.
طراحی ارگونومیک با آموزش رایگان برای اپراتورها
خدمات پس از فروش سریع و قابل اعتماد.
جهت ثبت سفارش این دستگاه تماس حاصل فرمایید.
♦ منابع مرتبط :
https://textileuniversity.ir/cots/►
♦ لینک اشتراک گذاری :
https://B2n.ir/nassajyar01802►
♦ مطالب پیشنهادی :
- نکات تکنیکی جهت بهبود پروسه سنگ زنی کاتس های نساجی
- دستگاه سنگ زن انواع کاتس های نساجی
- مزیت های دستگاه سنگ زنی کاتس KB-7000 KN
.
لطفاً ما را در شبکه های اجتماعی دنبال کنید.
 |  |  |  |  |  |


تبلیغات


تبلیغات


اطلاع رسانی

اخبار
خبر نامه
آمارسايت
| بازديد | تاريخ |
| ۳۲۵۴ | ۶/۲۸ |
| ۴۲۰۸ | ۶/۲۷ |
| ۵۴۰۶ | ۶/۲۶ |
| ۶۶۴۴ | ۶/۲۵ |
| ۳۷۶۶ | ۶/۲۴ |
| ۴۵۶۶ | ۶/۲۳ |
| ۲۴۹۰ | ۶/۲۲ |

