


بازگشت به لیست اخبار
جزئیات خبر

سمفونی ماشین بافندگی:
رمزگشایی از مهندسی نهفته در فرآیند تولید پارچه
از نگاه یک فرد غیرمتخصص، سالن بافندگی فضایی مملو از صدای بلند ماشینآلات و حرکات مکانیکی پیدرپی است؛ اما از دیدگاه یک مهندس نساجی، این فضا مجموعهای از حرکات کاملاً هماهنگ و زمانبندیشده است که در کسری از ثانیه، هزاران رشته نخ را در هم درگیر کرده و ساختار پارچه را شکل میدهند. برای خریداران پارچه، کارشناسان تأمین مواد اولیه و طراحان پوشاک، شناخت مکانیزم عملکرد ماشین بافندگی (Loom Mechanism) نقش مهمی در پیشبینی کیفیت پارچه، تراکم، ویژگیهای فیزیکی و راندمان تولید دارد. درحالیکه مهندسی آمادهسازی، شرایط اولیه تولید را فراهم میکند، مهندسی بافندگی و بهویژه سه گروه حرکات اصلی، ثانویه و کمکی ماشین بافندگی، ساختار نهایی پارچه را تعیین میکنند.
مزیت برای تولیدکننده و خریدار:
تاريخ ثبت : ۲۴ آبان ۱۴۰۵ ساعت ۱۲ و ۵۵ دقيقه
تعداد بازدید : ۹۶۰ بار
آشنایی با حرکات اصلی و انواع ماشینهای بافندگی
سمفونی ماشین بافندگی:
رمزگشایی از مهندسی نهفته در فرآیند تولید پارچه
از نگاه یک فرد غیرمتخصص، سالن بافندگی فضایی مملو از صدای بلند ماشینآلات و حرکات مکانیکی پیدرپی است؛ اما از دیدگاه یک مهندس نساجی، این فضا مجموعهای از حرکات کاملاً هماهنگ و زمانبندیشده است که در کسری از ثانیه، هزاران رشته نخ را در هم درگیر کرده و ساختار پارچه را شکل میدهند. برای خریداران پارچه، کارشناسان تأمین مواد اولیه و طراحان پوشاک، شناخت مکانیزم عملکرد ماشین بافندگی (Loom Mechanism) نقش مهمی در پیشبینی کیفیت پارچه، تراکم، ویژگیهای فیزیکی و راندمان تولید دارد. درحالیکه مهندسی آمادهسازی، شرایط اولیه تولید را فراهم میکند، مهندسی بافندگی و بهویژه سه گروه حرکات اصلی، ثانویه و کمکی ماشین بافندگی، ساختار نهایی پارچه را تعیین میکنند.
۱. حرکات اصلی ماشین بافندگی؛ سه حرکت بنیادین در تشکیل هر سانتیمتر پارچه
تولید هر پارچه تاریپودی بر اساس چرخهای تکرارشونده از سه حرکت اصلی انجام میشود که با عنوان حرکات اصلی ماشین بافندگی (Primary Motions) شناخته میشوند.
این سه حرکت عبارتاند از دهنهسازی، پودگذاری و دفتینزنی. هرگونه اختلال در هماهنگی، زمانبندی یا عملکرد صحیح آنها میتواند موجب ایجاد عیوب ساختاری در پارچه شود.
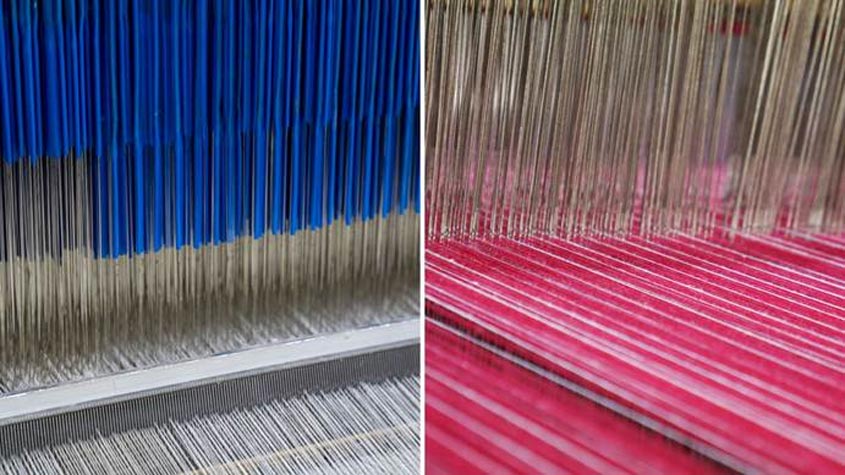
۱-۱. دهنهسازی (Shedding): ایجاد مسیر عبور نخ پود
نخستین حرکت اصلی ماشین بافندگی، دهنهسازی است. در این مرحله، نخهای تار به دو دسته تقسیم میشوند؛ بهگونهای که بخشی از نخها در موقعیت بالایی و بخش دیگر در موقعیت پایینی قرار میگیرند. در نتیجه، فضایی به نام دهنه (Shed) ایجاد میشود که مسیر عبور نخ پود است.
این حرکت به کمک قابهای ورد (Heald Frames) انجام میشود. قابهای ورد، نخهای تار را مطابق با طرح بافت و نقشه تقسیمبندی نخها در مرحله چلهکشی و وردکشی (Drawing-in) بالا یا پایین میبرند.
مکانیزمهای مختلفی برای دهنهسازی در ماشینهای بافندگی وجود دارد که از جمله آنها میتوان به موارد زیر اشاره کرد:
- دهنهسازی از بالا (Over Shedding)
- دهنهسازی از پایین (Under Shedding)
- دهنهسازی مرکزی (Center Shedding)
- دهنهسازی باز (Open Shedding)
- دهنهسازی نیمهباز (Semi-open Shedding)
انتخاب سیستم دهنهسازی به عواملی مانند نوع ماشین، ساختار بافت، سرعت تولید و پیچیدگی طرح وابسته است.
برای مثال، تولید پارچههای ساده بافت (Plain Weave) معمولاً به کنترل پیچیدهای در دهنهسازی نیاز ندارد؛ اما در تولید پارچههای طرحدار با استفاده از سیستمهای ژاکارد (Jacquard) و دابی (Dobby)، کنترل دقیق حرکات نخهای تار اهمیت بیشتری پیدا میکند؛ زیرا تعداد زیادی از نخها باید مطابق با نقشه بافت، بهصورت مستقل یا گروهی کنترل شوند.
۱-۲. پودگذاری (Picking): عبور نخ پود از میان دهنه
پس از تشکیل دهنه، مرحله پودگذاری آغاز میشود. در این مرحله، نخ پود از یک سمت ماشین به سمت دیگر و از میان دهنه عبور داده میشود.
مکانیزم پودگذاری یکی از مهمترین عوامل تمایز ماشینهای بافندگی مدرن از یکدیگر است و نقش مستقیمی در تعیین سرعت تولید و ظرفیت عملیاتی ماشین دارد.
چرخه پودگذاری را میتوان به سه مرحله اصلی تقسیم کرد:
1. مرحله شتابگیری (Acceleration): در این مرحله، وسیله حامل نخ پود سرعت میگیرد تا بتواند مسیر دهنه را طی کند.
2. مرحله پرتاب یا حرکت (Flight Period): حامل نخ پود با سرعت مناسب از میان دهنه عبور کرده و نخ پود را به سمت مقابل منتقل میکند.
3. مرحله کاهش سرعت و توقف (Braking Period): حامل نخ پود در انتهای مسیر سرعت خود را کاهش داده و متوقف میشود.
دقت و کارایی این چرخه، علاوه بر سرعت ماشین، بر کیفیت پودگذاری و پایداری فرآیند بافندگی نیز تأثیرگذار است.
۱-۳. دفتینزنی (Beating-up): تثبیت ساختار بافت
پس از عبور نخ پود از میان دهنه، حرکت دفتینزنی انجام میشود.
در این مرحله، قطعهای شانهمانند به نام شانه بافندگی (Reed) به سمت لبه پارچه حرکت میکند و نخ پود تازهواردشده را به لبه تشکیل پارچه (Fell of the Cloth) میفشارد. این حرکت موجب تثبیت موقعیت نخ پود در ساختار پارچه و شکلگیری تراکم پودی میشود. شدت و یکنواختی دفتینزنی بر تراکم بافت، ساختار پارچه و ویژگیهای ظاهری و لمسی آن تأثیر دارد. تنظیم نامناسب این حرکت میتواند موجب تغییرات تراکم، ایجاد نایکنواختی در بافت و بروز عیوب پارچه شود. بهطور کلی، دفتینزنی باید متناسب با نوع نخ، ساختار بافت و مشخصات موردنظر پارچه تنظیم شود تا تراکم و یکنواختی مطلوب حاصل شود.
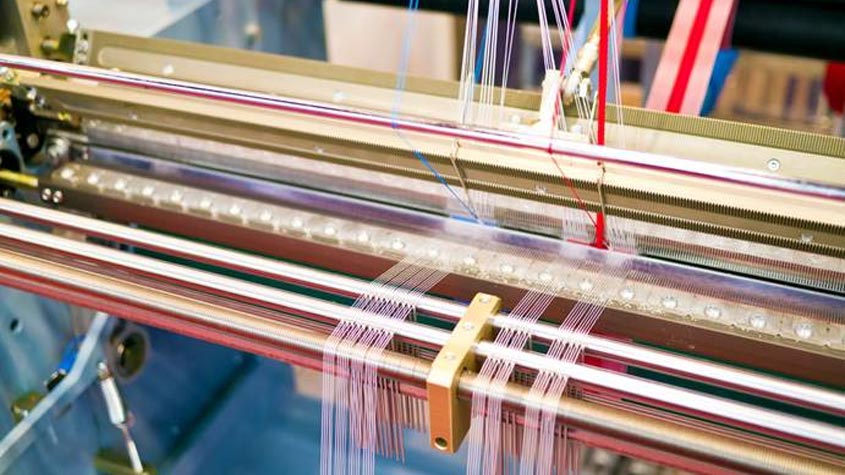
۲. حرکات پشتیبان؛ حرکات ثانویه و کمکی ماشین بافندگی
برای حفظ یکنواختی پارچه از ابتدای طاقه تا انتهای آن، ماشین بافندگی علاوه بر سه حرکت اصلی، از مجموعهای از حرکات ثانویه و سیستمهای کمکی استفاده میکند.
این سیستمها وظیفه کنترل کشش نخها، تنظیم تراکم پارچه و جلوگیری از ایجاد عیوب بافندگی را بر عهده دارند.
۲-۱. تنظیم تغذیه نخ تار و جمعآوری پارچه؛ تعادل کشش در فرآیند بافندگی
دو حرکت مهم در این بخش عبارتاند از:
الف) آزادسازی نخ تار (Let-off Motion)
در قسمت پشتی ماشین، تیر تار (Warp Beam) قرار دارد. سیستم Let-off وظیفه آزادسازی نخهای تار از روی تیر تار را با سرعت و میزان کنترلشده بر عهده دارد.
هدف اصلی این سیستم، تأمین پیوسته نخ تار و حفظ کشش یکنواخت آن در طول فرآیند بافندگی است.
ب) برداشت پارچه (Take-up Motion)
در قسمت جلویی ماشین، پارچه تولیدشده بهوسیله غلتک برداشت پارچه (Cloth Roller) جمعآوری میشود
سیستم Take-up با کنترل سرعت برداشت پارچه، فاصله قرارگیری نخهای پود و در نتیجه تراکم پودی را تنظیم میکند.
هماهنگی میان سیستمهای Let-off و Take-up برای دستیابی به تراکم یکنواخت و حفظ مشخصات ابعادی پارچه ضروری است.
در صورت نوسان کشش نخ تار یا عدم تنظیم صحیح سرعت برداشت، ممکن است عیوبی مانند موارد زیر ایجاد شوند:
- نایکنواختی تراکم بافت در عرض یا طول پارچه
- تغییرات عرض پارچه
- ایجاد رگههای عرضی (Barré)
- تغییر در ساختار و ظاهر سطح پارچه
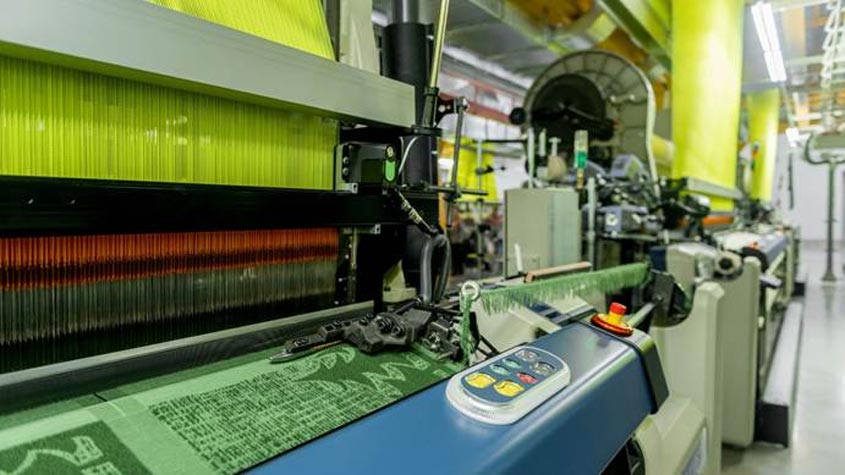
۲-۲. سیستمهای توقف خودکار (Stop Motions): محافظت از کیفیت پارچه
ماشینهای بافندگی مدرن به سیستمهای توقف خودکار مجهز هستند که وظیفه تشخیص سریع اختلالات و جلوگیری از ادامه تولید پارچه معیوب را بر عهده دارند.
دو سیستم مهم در این بخش عبارتاند از:
الف) سیستم تشخیص پارگی نخ تار (Warp Stop Motion)
در صورت پارگی یکی از نخهای تار، قطعهای به نام لامل (Dropper) که روی نخ تار قرار دارد، سقوط میکند.
این حرکت موجب فعالشدن مدار الکتریکی سیستم توقف شده و ماشین بافندگی بلافاصله متوقف میشود.
هدف از این سیستم، جلوگیری از ادامه بافت در شرایطی است که یکی از نخهای تار قطع شده و احتمال ایجاد عیب در ساختار پارچه وجود دارد.
ب) سیستم تشخیص پارگی یا عدم ورود نخ پود (Weft Stop Motion)
این سیستم وظیفه تشخیص اختلال در فرآیند پودگذاری را بر عهده دارد.
در صورت عدم عبور صحیح نخ پود از دهنه، پارگی نخ پود یا اتمام نخ تغذیه، سیستم فعال شده و ماشین را متوقف میکند.
این عملکرد از ایجاد عیوبی مانند پودافتادگی یا عدم وجود پود (Broken Pick) در پارچه جلوگیری میکند.
۳. انتخاب ماشین بافندگی مناسب؛ کدام فناوری برای سفارش شما مناسبتر است؟
یکی از مهمترین تصمیمات در مهندسی بافندگی، انتخاب نوع ماشین بافندگی متناسب با مشخصات پارچه موردنظر است.
مهمترین عامل تمایز ماشینهای بافندگی در این بخش، مکانیزم پودگذاری (Picking Mechanism) است؛ یعنی روشی که ماشین برای انتقال نخ پود از یک سمت دهنه به سمت دیگر به کار میگیرد.
در ادامه، چهار فناوری اصلی پودگذاری در ماشینهای بافندگی معرفی میشوند.
۳-۱. ماشین بافندگی رپیر (Rapier Loom): فناوری چندمنظوره و انعطافپذیر
در ماشینهای بافندگی رپیر، انتقال نخ پود به کمک میله یا حامل فلزی باریک و کشیدهای به نام رپیر (Rapier) انجام میشود. در سیستم رپیر دوطرفه، دو رپیر وظیفه انتقال نخ را بر عهده دارند:
- رپیر تغذیهکننده (Giver): نخ پود را از یک سمت دهنه دریافت کرده و تا ناحیه مرکزی دهنه منتقل میکند.
- رپیر گیرنده (Taker): نخ را در مرکز دهنه تحویل گرفته و به سمت دیگر منتقل میکند.
مزیت برای تولیدکننده و خریدار:
ماشینهای رپیر به دلیل قابلیت کنترل فیزیکی نخ پود، انعطافپذیری بالایی در تولید انواع پارچه دارند.
این ماشینها قابلیت کار با نخهایی با نمرات مختلف، از نخهای ظریف تا نخهای ضخیم و همچنین نخهای فانتزی مانند نخهای اسلاب (Slub Yarn) را دارند.
به همین دلیل، ماشینهای رپیر گزینهای مناسب برای تولید پارچههای پوشاک، پارچههای طرحدار، پارچههای متنوع از نظر مواد اولیه و محصولاتی با تغییرات مکرر در مشخصات نخ و ساختار بافت محسوب میشوند.
۳-۲. ماشین بافندگی ایرجت (Air-jet Loom): سرعت بالا و تولید انبوه
در ماشینهای بافندگی ایرجت، نخ پود به کمک جریان هوای فشرده و نازلهای مخصوص از میان دهنه عبور داده میشود.در این فناوری، نیروی حاصل از جریان هوا وظیفه انتقال نخ پود را بر عهده دارد.
مزیت برای تولیدکننده و خریدار:
ماشینهای ایرجت به دلیل قابلیت دستیابی به سرعتهای بالای پودگذاری، از گزینههای مهم برای تولید انبوه پارچه محسوب میشوند.
این فناوری بهویژه برای تولید پارچههایی با ساختار سادهتر و استفاده از نخهای مناسب برای انتقال پنوماتیکی، مانند برخی نخهای پنبهای و پلیاستری، کاربرد گستردهای دارد.
در تولید محصولاتی مانند پارچههای ملحفهای، پارچههای ساده پنبهای و سایر منسوجات با حجم تولید بالا، ماشینهای ایرجت میتوانند گزینهای اقتصادی و کارآمد باشند.
البته عملکرد مطلوب این ماشینها به ویژگیهای نخ، قابلیت انتقال آن با جریان هوا و تنظیم دقیق فشار و زمانبندی نازلها وابسته است.
۳-۳. ماشین بافندگی واترجت (Water-jet Loom): متخصص تولید پارچههای فیلامنتی مصنوعی
در ماشینهای واترجت، انتقال نخ پود به کمک جریان پرفشار آب انجام میشود.
در این سیستم، قطرات یا جریان کنترلشده آب، نخ پود را از میان دهنه عبور میدهند.
مزیت برای تولیدکننده و خریدار:
ماشینهای واترجت به دلیل سرعت و راندمان مناسب، در تولید برخی پارچههای فیلامنتی مصنوعی کاربرد گستردهای دارند.این فناوری بهویژه برای نخهای فیلامنتی آبگریز (Hydrophobic)، مانند پلیاستر (Polyester) و پلیآمید یا نایلون (Polyamide/Nylon)، مناسب است. از آنجا که فرآیند پودگذاری در این ماشینها با استفاده از آب انجام میشود، برای الیاف و نخهایی که جذب آب بالایی دارند، مانند پنبه و پشم، گزینه مناسبی نیست. همچنین استفاده از این فناوری به ویژگیهای فیزیکی نخ، مقاومت آن در برابر شرایط فرآیند و قابلیت خشکشدن پارچه پس از بافت وابسته است.
۳-۴. ماشین بافندگی پروژکتایل (Projectile Loom): متخصص پارچههای سنگین و عریض
در ماشینهای بافندگی پروژکتایل، انتقال نخ پود به کمک قطعهای کوچک، فلزی و گلولهمانند به نام پروژکتایل (Projectile) انجام میشود.
این قطعه بهعنوان حامل نخ پود عمل کرده و آن را از میان دهنه به سمت مقابل منتقل میکند.
مزیت برای تولیدکننده و خریدار:
ماشینهای پروژکتایل به دلیل توانایی تولید پارچههای عریض و همچنین بافت منسوجات سنگین و صنعتی شناخته میشوند. این فناوری برای تولید برخی پارچههای مبلمان، پارچههای صنعتی، پارچههای ضخیم و منسوجات مورد استفاده در پوشاک کار و کاربردهای سنگین مناسب است. در سفارشهایی که عرض زیاد پارچه یا قابلیت بافت ساختارهای سنگین اهمیت دارد، ماشینهای پروژکتایل میتوانند گزینه مناسبی باشند.
مزیت مهندسی برای خریداران و فعالان صنعت نساجی
بافندگی صرفاً یک فرآیند مکانیکی برای درهمتنیدن نخهای تار و پود نیست؛ بلکه مجموعهای از محاسبات و تنظیمات مهندسی در زمینه کشش نخ، سرعت، زمانبندی حرکات و کنترل ساختار بافت است.
شناخت حرکات اصلی، ثانویه و کمکی ماشین بافندگی و آگاهی از تفاوت فناوریهای پودگذاری، به خریداران و کارشناسان تأمین پارچه کمک میکند تا هنگام انتخاب محصول، صرفاً به مشخصات ظاهری یا قیمت پارچه توجه نکنند، بلکه فرآیند تولید و قابلیتهای فنی ماشینآلات را نیز در ارزیابی خود لحاظ کنند.
برای مثال، زمانی که یک کارخانه تولید پارچه از ماشین رپیر یا ایرجت برای تولید سفارش استفاده میکند، در واقع میان انعطافپذیری در تولید انواع نخ و طرح از یک سو و سرعت و ظرفیت تولید از سوی دیگر، انتخابی فنی انجام داده است. همچنین، عملکرد صحیح سیستمهای توقف خودکار، کنترل کشش نخ تار و تنظیم دقیق برداشت پارچه، نقش مهمی در جلوگیری از تولید پارچه معیوب و حفظ یکنواختی کیفیت محصول نهایی دارند. درک این اصول به خریدار کمک میکند تا از مرحله سفارشگذاری، مشخصات فنی پارچه را دقیقتر تعریف کرده و کیفیت محصول دریافتی را آگاهانهتر ارزیابی کند. در صنعت نساجی، کیفیت پارچه از زمان تولید آن شکل میگیرد؛ نه صرفاً در مرحله کنترل محصول نهایی.
منبع : منتشرشده توسط شرکت Fantastic Enterprise Co., Ltd
♦ لینک اشتراک گذاری :
https://B2n.ir/nassajyar02337►
♦ مطالب پیشنهادی :
بررسی تخصصی دستگاه بافندگی راپیر پرسرعت وانلی WL680
- دستگاه بافندگی ژاکارد WL680؛ فناوری پیشرفته برای تولید پارچههای لوکس
- راهنمای جامع عیبیابی و تنظیمات ماشین بافندگی راپیری
- راهنمای عیبیابی مشکلات متداول در ماشینهای بافندگی جت هوا
.
.
لطفاً ما را در شبکه های اجتماعی دنبال کنید.
 |  |  |  |  |  |


تبلیغات
تبلیغات

اطلاع رسانی

اخبار
خبر نامه
آمارسايت
| بازديد | تاريخ |
| ۱۱۸۳۹ | ۸/۲۷ |
| ۵۵۶۳۸ | ۸/۲۶ |
| ۶۴۲۸۹ | ۸/۲۵ |
| ۵۱۹۲۴ | ۸/۲۴ |
| ۶۰۷۵۳ | ۸/۲۳ |
| ۵۷۷۷۵ | ۸/۲۲ |
| ۵۱۷۳۲ | ۸/۲۱ |

