


بازگشته به لیست اطلاع رسانی
جزئیات خبر
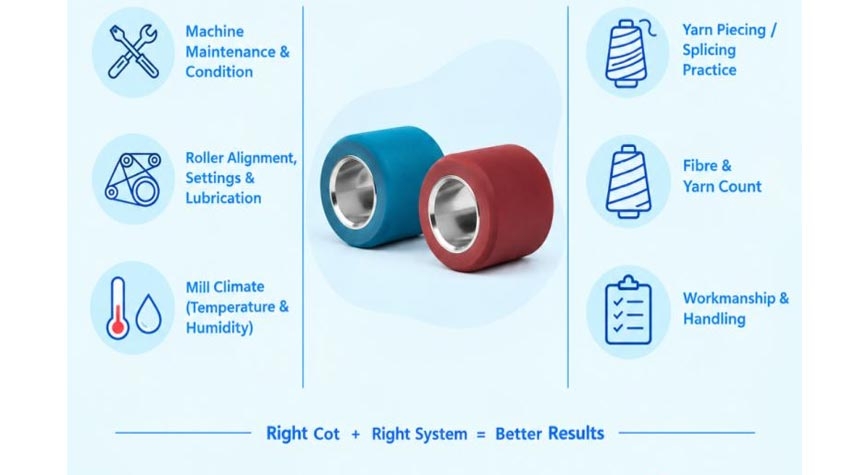
در بسیاری از سالنهای ریسندگی یک سؤال مهم وجود دارد:
کنترل سرعت سنگزنی و جلوگیری از افزایش حرارت
https://B2n.ir/nassajyar2285►
♦ مطالب پیشنهادی :
- نکات تکنیکی جهت بهبود پروسه سنگ زنی کاتس های نساجی
تاريخ ثبت : ۲۱ مهر ۱۴۰۵ ساعت ۱۰ و ۲۰ دقيقه
تعداد بازدید : ۲۰ بار
بررسی عوامل مؤثر بر عملکرد کاتس در فرآیند ریسندگی
در بسیاری از سالنهای ریسندگی یک سؤال مهم وجود دارد:
چرا دو کاتس مشابه، در یک شرایط کاری، نتایج کاملاً متفاوتی ایجاد میکنند؟
گاهی کارخانهها تصور میکنند تفاوت عملکرد تنها به کیفیت خود کاتس مربوط است، اما در واقع کاتس تنها یک بخش از یک سیستم کامل در فرآیند کشش نخ (Drafting System) است.
عملکرد واقعی کاتس به مجموعهای از عوامل مانند:
• فرآیند سنگزنی کاتس
• میزان برداشت سطح
• زبری نهایی سطح
• سرعت سنگزنی و پولیش
• نحوه نصب کاتس روی غلتک
• فشار بازوی کشش
• تنظیمات سیستم کشش
• شرایط نگهداری ماشین
• مهارت اپراتور وابسته است. به همین دلیل ممکن است یک کاتس مشابه، در دو کارخانه مختلف یا حتی در یک کارخانه، عملکرد متفاوتی داشته باشد.
چه چیزی باعث میشود عملیات سنگزنی کاتس بهدرستی انجام شود؟
اشاره کردیم که در فرآیند ریسندگی، تنها انتخاب یک کاتس باکیفیت تضمینکننده عملکرد مطلوب نیست. ممکن است دو کاتس با مشخصات یکسان، در دو سالن مختلف نتایج کاملاً متفاوتی ایجاد کنند. دلیل این تفاوت، اغلب به شرایط کارکرد، نحوه نگهداری و مهمتر از همه، فرآیند سنگزنی و آمادهسازی سطح کاتس بازمیگردد. کاتس پس از مدتی کارکرد، به دلیل تماس مداوم با الیاف، فشار ناحیه کشش و شرایط محیطی سالن، دچار تغییرات سطحی میشود. این تغییرات میتوانند باعث کاهش کنترل الیاف، افزایش نوسان در فرآیند کشش و در نهایت کاهش کیفیت نخ شوند. عملیات سنگزنی صحیح، با حذف لایه فرسوده و ایجاد سطحی یکنواخت، شرایط اولیه مناسب را برای عملکرد دوباره کاتس فراهم میکند. اما رسیدن به این نتیجه، نیازمند کنترل دقیق چندین پارامتر مهم است.
میزان صحیح برداشت مواد از سطح کاتس (Material Removal)
یکی از مهمترین پارامترها در سنگزنی کاتس، میزان موادی است که از سطح آن برداشته میشود.
معمولاً برداشت حدود ۰٫۲۰ تا ۰٫۳۰ میلیمتر از سطح کاتس، بسته به نوع کاتس و شرایط کاربرد، میتواند برای حذف لایه آسیبدیده و بازسازی مناسب سطح کافی باشد. اگر میزان برداشت کمتر از مقدار موردنیاز باشد، بخش فرسوده سطح همچنان باقی میماند و تأثیر مطلوبی در بهبود عملکرد مشاهده نخواهد شد.
از طرف دیگر، برداشت بیش از حد نیز باعث کاهش عمر کاری کاتس، تغییر شکل سطحی و افزایش هزینههای نگهداری خواهد شد. هدف از سنگزنی، فقط حذف بخشی از سطح کاتس نیست؛ بلکه ایجاد سطحی است که بتواند دوباره تماس یکنواخت و کنترلشدهای با الیاف ایجاد کند.
تأثیر زبری سطح کاتس بر عملکرد ریسندگی (Surface Roughness)
پس از برداشت مناسب مواد، کیفیت سطح نهایی کاتس اهمیت زیادی دارد.
سطح کاتس باید دارای زبری کنترلشده باشد تا بتواند تعادل مناسبی بین اصطکاک و کنترل الیاف ایجاد کند. زبری بیش از حد میتواند باعث افزایش اصطکاک، آسیب به الیاف، افزایش پرز نخ و ناپایداری فرآیند کشش شود. در مقابل، سطح بیش از حد صاف نیز ممکن است باعث کاهش کنترل الیاف و ایجاد لغزش نامناسب شود. با تنظیم صحیح سرعت سنگزنی و پولیش، میتوان به سطحی با زبری مناسب، معمولاً در محدوده Ra حدود ۰٫۸ تا ۱٫۰ میکرومتر دست یافت. این مقدار باید متناسب با نوع کاتس، نوع الیاف و شرایط تولید تنظیم شود.
کنترل سرعت سنگزنی و جلوگیری از افزایش حرارت
یکی از عوامل مهمی که گاهی در فرآیند سنگزنی نادیده گرفته میشود، حرارت ایجاد شده در هنگام کار است. افزایش بیش از حد سرعت سنگزنی، اگر بدون کنترل سایر پارامترها انجام شود، باعث افزایش دمای سطح کاتس خواهد شد. حرارت اضافی میتواند روی خواص سطحی و رفتار الاستیکی کاتس تأثیر گذاشته و در طول زمان باعث کاهش عملکرد آن در منطقه کشش شود. به همین دلیل، در عملیات حرفهای سنگزنی، افزایش سرعت بهتنهایی هدف نیست؛ بلکه باید بین سرعت کار، کیفیت سطح و کنترل حرارت تعادل برقرار شود.
انتخاب مناسب سنگ سنگزنی
نوع سنگ مورد استفاده نیز نقش مهمی در کیفیت نهایی سطح کاتس دارد. سنگهایی با عرض زیاد، به دلیل افزایش سطح تماس، ممکن است حرارت بیشتری در زمان سنگزنی ایجاد کنند. این موضوع میتواند کنترل فرآیند را دشوارتر کرده و روی کیفیت سطح تأثیر بگذارد.انتخاب صحیح سنگ سنگزنی، هماهنگ با طراحی دستگاه و نوع کاتس، به کنترل بهتر حرارت، ایجاد سطح یکنواختتر و افزایش عمر کاری کاتس کمک میکند.
نقش اپراتور در کیفیت نهایی کاتس
در کنار تجهیزات و تنظیمات فنی، تجربه و دقت اپراتور نیز تأثیر زیادی بر نتیجه نهایی دارد.
کنترل فشار سنگزنی، بررسی وضعیت سطح کاتس قبل و بعد از عملیات، توجه به زمان مناسب سنگزنی و تشخیص شرایط غیرعادی دستگاه، مواردی هستند که میتوانند تفاوت قابلتوجهی در کیفیت نهایی ایجاد کنند. حتی یک دستگاه پیشرفته، در صورت تنظیم یا استفاده نادرست، نمیتواند بهترین عملکرد ممکن را ارائه دهد.
در نهایت، کیفیت عملکرد کاتس حاصل ترکیب چند عامل است:
کیفیت خود کاتس شرایط کارکرد پارامترهای صحیح سنگزنی مهارت اپراتور
به همین دلیل، تجهیزات دقیق و اثباتشدهای مانند سنگ زن ... شرکت کائن با امکان کنترل بهتر پارامترهای سنگزنی، میتوانند نقش مهمی در دستیابی به عملکرد پایدار و یکنواخت در فرآیند ریسندگی داشته باشند.
بنابراین، هنگام بررسی عملکرد کاتس، سؤال فقط این نیست:
«از چه کاتسی استفاده میکنید؟» بلکه باید پرسید: «این کاتس چگونه سنگزنی و آمادهسازی شده است؟»
اهمیت نصب صحیح کاتس؛ مرحلهای که کیفیت عملکرد از همانجا شکل میگیرد
در بخشهای قبلی بررسی کردیم که حتی یک کاتس مشابه، در صورت سنگزنی و آمادهسازی متفاوت، میتواند عملکرد متفاوتی در فرآیند ریسندگی داشته باشد.
اما سنگزنی تنها مرحله تعیینکننده نیست.
پس از آمادهسازی سطح کاتس، مرحله بعدی که تأثیر مستقیمی بر عملکرد آن دارد، نحوه نصب کاتس روی محور غلتک (Cot Mounting) است.
کاتسی که بهدرستی سنگزنی شده باشد، اگر هنگام نصب بهصورت صحیح و دقیق روی محور قرار نگیرد، نمیتواند عملکرد واقعی خود را نشان دهد.
________________________________________
چرا هممرکزی کاتس هنگام نصب اهمیت دارد؟
کاتس باید بهصورت کاملاً مستقیم، هممرکز و یکنواخت روی محور غلتک نصب شود.
در فرآیند ریسندگی، غلتک بالایی با سرعت بالا و بهصورت مداوم کار میکند. هرگونه انحراف در نصب کاتس میتواند باعث ایجاد حرکت غیر یکنواخت، فشار نامتعادل در منطقه کشش و تغییر در تماس بین کاتس و غلتک زیرین شود.
نصب نادرست ممکن است پیامدهایی مانند:
• افزایش سایش در بخشی از سطح کاتس
• کاهش یکنواختی عملکرد در طول زمان
• ایجاد فشار نامتوازن روی الیاف
• افزایش احتمال ترکخوردگی یا آسیب زودرس کاتس را به همراه داشته باشد.
به همین دلیل، دقت در مرحله نصب، به اندازه کیفیت خود کاتس و فرآیند سنگزنی اهمیت دارد.
________________________________________
یک بررسی ساده برای تشخیص مشکل نصب
یکی از بررسیهای عملی که میتواند در کارخانه انجام شود، مشاهده وضعیت سطح داخلی کاتس پس از باز کردن آن از روی محور (De-mounting) است.
در شرایط ایدهآل، سطح داخلی کاتس باید تماس یکنواختی با هسته آلومینیومی داشته باشد.
اما اگر پس از باز کردن کاتس، بخشهایی از سطح داخلی:
• براقتر از سایر قسمتها باشند،
• آثار تماس یکنواخت نداشته باشند،
• یا نشانههایی از درگیری نامتعادل مشاهده شود،
ممکن است نشاندهنده این باشد که کاتس هنگام نصب، بهطور کامل در موقعیت صحیح قرار نگرفته یا نیروی نصب بهصورت یکنواخت اعمال نشده است. این بررسی میتواند یک نشانه اولیه برای شناسایی مشکل باشد؛ البته برای ارزیابی دقیق هممرکزی و وضعیت محور، همچنان به اندازهگیریهای تخصصی نیاز است.
________________________________________
نقش تجهیزات نصب در دستیابی به کیفیت پایدار
در کارخانههایی با تعداد زیاد ماشین ریسندگی و هزاران کاتس در حال کار، تکیه بر نصب دستی میتواند باعث ایجاد تفاوت بین کاتسهای مختلف شود.
حتی اگر اپراتور تجربه بالایی داشته باشد، تغییرات کوچک در مقدار فشار، زاویه نصب یا نحوه قرارگیری کاتس میتواند روی نتیجه نهایی تأثیر بگذارد.
استفاده از سیستمهای نصب پنوماتیکی یا هیدرولیکی (Pneumatic / Hydraulic Mounting Systems) این امکان را فراهم میکند که:
• نیروی نصب کنترلشده باشد،
• فرآیند بین کاتسهای مختلف تکرارپذیر شود،
• احتمال خطای انسانی کاهش پیدا کند،
• و استقرار کاتس روی محور با دقت بیشتری انجام شود.
به همین دلیل، شرکتهایی مانند Bräcker برای نصب دقیق روکشهای غلتک بالایی، استفاده از تجهیزات نصب پنوماتیکی یا الکتروهیدرولیکی را توصیه میکنند.
________________________________________
اما خود دستگاه نصب هم نیازمند کنترل است
داشتن یک سیستم نصب مکانیزه بهتنهایی تضمینکننده کیفیت نیست.
دقت عملکرد دستگاه نصب به عواملی مانند:
• همراستایی بخشهای مکانیکی دستگاه،
• سلامت پایه و نگهدارندهها،
• وضعیت رام یا جک فشاری،
• نگهداری منظم تجهیزات وابسته است.
فرسودگی قطعات یا عدم تنظیم صحیح دستگاه نصب میتواند باعث شود حتی یک سیستم پیشرفته نیز نتواند کاتس را با دقت موردنیاز نصب کند.
________________________________________
نصب صحیح؛ حلقه مهم در زنجیره عملکرد کاتس
عملکرد نهایی کاتس نتیجه یک فرآیند زنجیرهای است:
**کاتس باکیفیت
• سنگزنی صحیح
• نصب دقیق و هممرکز
• شرایط مناسب کارکرد
= عملکرد پایدار در فرآیند ریسندگی
بنابراین، هنگام بررسی مشکلاتی مانند کاهش عمر کاتس، افزایش نوسان نخ یا تغییر کیفیت تولید، نباید فقط خود کاتس را بررسی کرد. گاهی منشأ مشکل، قبل از ورود کاتس به ماشین ریسندگی شکل گرفته است؛ یعنی از همان مرحله نصب.
در نهایت:
یک کات مشابه؛ نصب متفاوت؛ نتایج متفاوت.
آیا فشار بازوی کشش شما هنوز همان مقدار قبلی است؟
در بخشهای قبلی بررسی کردیم که عملکرد کاتس فقط به کیفیت خود کاتس وابسته نیست؛ بلکه عواملی مانند سنگزنی، نصب صحیح و شرایط کاری ماشین نیز نقش مهمی در نتیجه نهایی دارند.
یکی از پرسشهایی که در بسیاری از سالنهای ریسندگی مطرح میشود این است:
«ما قبلاً از همین نوع کاتس استفاده کردهایم و عمر کاری و کیفیت بسیار خوبی گرفتهایم؛ چرا اکنون همان نتیجه تکرار نمیشود؟»
در بسیاری از موارد، پاسخ این سؤال را نباید فقط در خود کاتس جستوجو کرد.
یکی از عوامل مهمی که ممکن است تغییر کرده باشد، فشار بازوی کشش (Drafting Arm Pressure) است.
________________________________________
تغییر فشار بازوی کشش چگونه روی عملکرد کاتس تأثیر میگذارد؟
سیستم کشش در ماشین ریسندگی باید نیرویی کنترلشده و یکنواخت برای نگهداشتن الیاف و ایجاد کشش مناسب اعمال کند.
اما با گذشت زمان، برخی اجزای این سیستم مانند:
• بازوهای فشار (Drafting Arms)
• فنرها و سیستمهای بارگذاری
• قطعات مکانیکی داخلی
• اجزای انتقال نیرو ممکن است دچار فرسایش یا تغییر عملکرد شوند.
در نتیجه، فشاری که واقعاً به غلتک بالایی (Top Roller) وارد میشود، ممکن است دیگر با مقدار اولیه تنظیمشده روی ماشین مطابقت نداشته باشد. این تغییر شاید در ظاهر کوچک باشد، اما در فرآیند کشش که با تماس مداوم و دقیق بین کاتس، غلتک و الیاف انجام میشود، میتواند تأثیر قابلتوجهی ایجاد کند.
________________________________________
چرا این موضوع در ماشینهای ریسندگی مدرن اهمیت بیشتری دارد؟
ماشینهای ریسندگی جدید با سرعتهای بالاتر، ظرفیت تولید بیشتر و شرایط کاری دقیقتر طراحی شدهاند.
در چنین شرایطی، کوچکترین تغییر در پارامترهای سیستم کشش میتواند اثر بیشتری روی عملکرد فرآیند داشته باشد.
کاتس یک قطعه لاستیکی است که باید همزمان چند وظیفه را انجام دهد:
• ایجاد تماس مناسب با غلتک زیرین (Bottom Roller)
• کنترل حرکت الیاف در منطقه کشش
• تحمل فشار مکانیکی مداوم
• حفظ شکل و خواص سطحی در طول کارکرد
اگر فشار اعمالشده بیش از مقدار مناسب باشد، کاتس تحت تنش مکانیکی بیشتری قرار میگیرد. در مقابل، فشار ناکافی نیز میتواند باعث کاهش کنترل الیاف و ایجاد ناپایداری در فرآیند کشش شود.
________________________________________
عواملی که باید در کنار کاتس بررسی شوند
گاهی تغییر در عملکرد کاتس به دلیل یک عامل مشخص نیست، بلکه نتیجه تغییر همزمان چند پارامتر در سیستم کشش است.
مواردی مانند:
• فشار بازوی کشش (Arm Pressure)
• سختی کاتس (Cot Hardness)
• قطر کاتس (Cot Diameter)
• کیفیت و شرایط سنگزنی کاتس (Cot Grinding)
• همراستایی هنگام نصب (Mounting Alignment)
• تنظیمات غلتکها (Roller Setting)
• وضعیت اپرونها (Apron Condition) همگی میتوانند روی نتیجه نهایی تأثیرگذار باشند.
به همین دلیل، بررسی عملکرد کاتس باید بهصورت یک سیستم کامل انجام شود، نه فقط با مقایسه برند یا نوع کاتس.
________________________________________
عملکرد پایدار نتیجه هماهنگی تمام پارامترهاست
برای دستیابی به بهترین عملکرد، تمام مراحل زنجیره باید کنترل شوند:
نصب صحیح
→ سنگزنی مناسب
→ قطر و سختی صحیح کاتس
→ زبری سطح مناسب
→ تنظیم دقیق غلتکها
→ فشار صحیح بازوی کشش
→ شرایط مناسب کارکرد ماشین
اگر یکی از این عوامل تغییر کند، حتی یک کاتس که در گذشته عملکرد بسیار خوبی داشته است، ممکن است در شرایط جدید نتیجه متفاوتی ایجاد کند.
بنابراین هنگام بررسی مشکلات عملکردی، سؤال فقط این نیست:
«آیا کاتس همان کاتس قبلی است؟» بلکه باید پرسید:
«آیا تمام شرایط اطراف کاتس نیز همان شرایط قبلی هستند؟»
زیرا در فرآیند ریسندگی: کاتس یکسان؛ شرایط متفاوت؛ نتایج متفاوت.
________________________________________
کاتس تنها یک قطعه نیست؛ بخشی از یک سیستم کامل است
در بخشهای قبلی بررسی کردیم که عملکرد کاتس فقط به جنس و کیفیت اولیه آن وابسته نیست.
عواملی مانند:
• زبری سطح کاتس
• فرآیند سنگزنی
• نحوه نصب روی محور
• وضعیت غلتک بالایی (Top Roller)
• فشار سیستم کشش (Drafting Pressure)
همگی میتوانند باعث شوند یک کاتس مشابه، در شرایط مختلف نتایج متفاوتی ایجاد کند.
اما هنوز دو عامل مهم دیگر باقی مانده است که در بسیاری از کارخانهها کمتر مورد توجه قرار میگیرد:
شرایط نگهداری کارخانه و مهارت اجرایی افراد.
________________________________________
نگهداری کارخانه، شرایط کاری و مهارت اجرایی؛ عوامل پنهان عملکرد کاتس
حتی بهترین کاتس موجود در بازار نیز، اگر در یک سیستم نامناسب نصب، نگهداری و استفاده شود، نمیتواند عملکرد واقعی خود را نشان دهد. کاتس تنها زمانی میتواند عمر کاری و کیفیت مورد انتظار را ارائه دهد که تمام اجزای اطراف آن نیز در شرایط مناسب باشند.
________________________________________
نقش مهارت اپراتور در عمر و عملکرد کاتس
در بسیاری از موارد، تفاوت عملکرد دو کاتس مشابه، از نحوه کار با آنها شروع میشود.
اپراتور در طول روز بارها با بخشهای مختلف سیستم کشش در تماس است و نحوه انجام عملیات معمول میتواند تأثیر مستقیمی بر سلامت کاتس داشته باشد.
مواردی مانند:
• تمیزکاری نامناسب
• جابجایی خشن هنگام سرویس
• نخگیری و اتصال نخ (Yarn Piecing / Splicing)
• خارج کردن لاپها (Lap Removal)
• برخورد ابزار یا قطعات با سطح کاتس
ممکن است باعث ایجاد آسیبهایی مانند:
• خراش سطحی
• بریدگی
• آلودگی سطح
• تغییر در کیفیت تماس کاتس با غلتک شود.
این آسیبها شاید در ابتدا کوچک به نظر برسند، اما در سرعتهای بالای ریسندگی میتوانند به مرور روی کنترل الیاف، کیفیت نخ و عمر کاری کاتس تأثیر بگذارند.
به همین دلیل، مهارت اپراتور فقط یک موضوع اجرایی نیست؛ بلکه بخشی از کنترل فرآیند تولید محسوب میشود.
________________________________________
نگهداری صحیح ماشین؛ پایه عملکرد پایدار کاتس
کاتس در یک سیستم مکانیکی کار میکند و عملکرد آن به وضعیت سایر اجزای ماشین وابسته است.
مواردی مانند:
• همراستایی غلتکها (Roller Alignment)
• وضعیت محور کاتس (Arbor Condition)
• سلامت بلبرینگها و بوشها (Bearings / Bushes)
• روانکاری صحیح (Lubrication)
• تنظیمات سیستم کشش (Drafting Settings)
• فشار اعمالشده روی غلتکها (Pressure) باید بهصورت منظم بررسی و کنترل شوند.
حتی یک انحراف کوچک در این بخشها میتواند باعث تغییر در نحوه تماس کاتس با غلتک زیرین شده و در نتیجه، کنترل الیاف و یکنواختی نخ تولیدی را تحت تأثیر قرار دهد.
________________________________________
شرایط سالن ریسندگی نیز بخشی از فرآیند است
عملکرد کاتس تنها به خود ماشین محدود نمیشود.
شرایط محیطی سالن، بهخصوص دما و رطوبت نسبی (Relative Humidity)، نقش مهمی در رفتار الیاف و فرآیند ریسندگی دارد.
شرایط نامناسب محیطی میتواند باعث:
• افزایش الکتریسیته ساکن
• تغییر رفتار الیاف
• افزایش آلودگی روی قطعات
• تشکیل لاپ در برخی شرایط
• تغییر در اصطکاک بین قطعات و الیاف شود.
رطوبت بیش از حد نیز ممکن است باعث افزایش چسبندگی مواد روی سطح قطعات و ایجاد مشکلاتی در ناحیه کشش شود.
بنابراین، کنترل شرایط سالن یکی از عوامل غیرمستقیم اما مهم در حفظ عملکرد پایدار کاتس است.
________________________________________
مهارت اجرایی؛ یک پارامتر واقعی فرآیند
در فرآیند ریسندگی، تجهیزات و قطعات تنها زمانی بهترین عملکرد خود را نشان میدهند که توسط افراد آموزشدیده و با روش صحیح مدیریت شوند.
افرادی که مسئولیتهایی مانند:
• نصب کاتس
• سنگزنی
• تنظیم سیستم کشش
• سرویس ماشین
• کنترل شرایط کاری
را بر عهده دارند، نقش مهمی در نتیجه نهایی دارند.
تفاوت بین یک عملکرد متوسط و یک عملکرد پایدار، گاهی نه در انتخاب قطعه، بلکه در نحوه آمادهسازی، تنظیم و نگهداری آن ایجاد میشود.
________________________________________
کاتس یکسان، الزاماً نتیجه یکسان ایجاد نمیکند.
یک کاتس باکیفیت، پایه لازم برای عملکرد مناسب را فراهم میکند؛ اما این کل سیستم کشش (Drafting System) است که تعیین میکند کارخانه چه میزان از این قابلیت را در عمل به دست خواهد آورد.
از سنگزنی و نصب گرفته تا فشار بازوی کشش، تنظیمات ماشین، شرایط سالن و مهارت اپراتور، همه عوامل باید در کنار یکدیگر کنترل شوند.
همانطور که تولیدکنندگان معتبر قطعات ریسندگی مانند Accotex نیز تأکید دارند، آمادهسازی صحیح سطح کاتس، کنترل زبری و فرآیند سنگزنی نقش مهمی در دستیابی به عملکرد پایدار دارد.
بنابراین هنگام بررسی عملکرد کاتس، فقط خود کاتس را بررسی نکنید. فراتر از کاتس نگاه کنید؛ کل سیستم را بررسی کنید. زیرا در نهایت: کاتس یکسان؛ شرایط متفاوت؛ نتایج متفاوت.
انتخاب دستگاه سنگزنی مناسب؛ آخرین حلقه برای دستیابی به عملکرد پایدار کاتس
همانطور که بررسی شد، کیفیت نهایی کاتس فقط به جنس لاستیک یا برند آن وابسته نیست. فرآیند سنگزنی، میزان برداشت سطح، کنترل زبری، یکنواختی حرکت سنگ و توانایی دستگاه در ایجاد شرایط تکرارپذیر، نقش مهمی در عملکرد نهایی کاتس دارد.
به همین دلیل، انتخاب دستگاه سنگزنی مناسب میتواند تأثیر مستقیمی بر:
• یکنواختی سطح کاتس
• کنترل زبری سطح
• افزایش عمر کاری کاتس
• کاهش خطاهای ناشی از فرآیند سنگزنی
• پایداری کیفیت نخ تولیدی داشته باشد.
یک دستگاه سنگزنی حرفهای باید بتواند علاوه بر ایجاد دقت مناسب، شرایط یکسانی را برای تعداد زیادی کاتس در طول زمان فراهم کند؛ زیرا در کارخانههای ریسندگی، تکرارپذیری فرآیند یکی از مهمترین عوامل کنترل کیفیت است.
________________________________________

دستگاه سنگزنی کاتس KB-7000 KN؛ ترکیب دقت، کنترل و بهرهوری
دستگاه KB-7000 KN توسعهیافته توسط شرکت K&N Machinery، برای سنگزنی انواع کاتس مورد استفاده در ماشینآلات مختلف ریسندگی طراحی شده است.
این دستگاه با تمرکز بر دقت سنگزنی، کنترل مناسب سطح کاتس و سهولت کاربری، امکان آمادهسازی کاتسهای مورد استفاده در بخشهای مختلف صنعت نساجی را فراهم میکند.
از جمله کاربردهای این دستگاه میتوان به سنگزنی:
• کاتس ماشینهای رینگ (Ring Spinning)
• فلایر (Flyer)
• سیستمهای کشش (Drafting Rollers)
• ماشینهای شانهزنی (Comber)
• ماشینهای تکسچرایزینگ (Texturizing)
• ماشینهای اپناند (Open-End)
• غلتکهای کشش اشاره کرد.
________________________________________
دقت و کنترل فرآیند سنگزنی
یکی از ویژگیهای مهم KB-7000 KN، امکان کنترل دقیق حرکت میز و فرآیند سنگزنی است.
این دستگاه دارای:
• دقت حرکت طولی میز: 0.01 میلیمتر
• دقت حرکت عرضی میز: 0.01 میلیمتر
• دقت سنگزنی: 0.01 میلیمتر
• قابلیت دستیابی به زبری سطح حدود Ra = 0.8 تا 1 میکرومتر است.
این کنترل دقیق کمک میکند سطح کاتس پس از سنگزنی دارای یکنواختی مناسب بوده و شرایط تماس آن در سیستم کشش پایدارتر شود.
________________________________________
طراحی مناسب برای کاهش خطاهای فرآیند
در طراحی این دستگاه، حرکت تراورس میز با استفاده از استپ موتور قابل تنظیم انجام شده است.
این ویژگی امکان سنگزنی یکنواخت کاتسهایی با طولهای مختلف را فراهم کرده و به کاهش مشکلاتی مانند ایجاد مخروطی شدن سطح کاتس کمک میکند.
همچنین سیستم جمعآوری ضایعات حاصل از فرآیند سنگزنی، باعث تمیزتر شدن محیط کار و کاهش تجمع ذرات ناشی از عملیات میشود.
________________________________________
سهولت کاربری برای اپراتور
در بسیاری از کارخانهها، کیفیت نهایی سنگزنی علاوه بر تجهیزات، به نحوه کار اپراتور نیز وابسته است.
KB-7000 KN با تجهیز به:
• صفحه نمایش لمسی HMI پنج اینچی
• سیستم کنترل مبتنی بر میکروکنترلر
• تنظیم اولیه دستی و ادامه فرآیند بهصورت اتوماتیک
• طراحی ارگونومیک برای کار راحتتر اپراتور
فرآیند تنظیم و استفاده از دستگاه را سادهتر میکند.
________________________________________
مشخصات فنی اصلی دستگاه KB-7000 KN
• دامنه قطر سنگزنی: 25 تا 95 میلیمتر
• طول سنگزنی: 290 میلیمتر
• سرعت سنگزنی هر کاتس: 10 تا 100 ثانیه
• اندازه سنگ: قطر خارجی 250 میلیمتر، قطر داخلی 70 میلیمتر، عرض 35 میلیمتر
• دور موتور سنگ: 3500 rpm
• توان مصرفی دستگاه: حدود 3 کیلووات
• سیستم کنترل: میکروکنترلر
• سیستم خنککاری: هوای خنک
• سیستم جمعآوری ضایعات: دارد
________________________________________
مناسب برای کارخانههایی که به دنبال تکرارپذیری هستند
هدف اصلی از استفاده از دستگاه سنگزنی، تنها بازسازی سطح کاتس نیست؛ بلکه ایجاد شرایطی است که هر کاتس پس از آمادهسازی، عملکردی نزدیک به نمونه قبلی داشته باشد.
KB-7000 KN با تمرکز بر دقت، کنترل فرآیند و سهولت استفاده، راهکاری برای کارخانههایی است که به دنبال کاهش اختلاف عملکرد بین کاتسها و دستیابی به کیفیت پایدارتر در فرآیند ریسندگی هستند. شرکت K&N Machinery بهعنوان سازنده این دستگاه، خدمات آموزش اپراتور، تأمین قطعات یدکی و پشتیبانی فنی را نیز ارائه میدهد.
♦ لینک اشتراک گذاری :
https://B2n.ir/nassajyar2285►
♦ مطالب پیشنهادی :
- نکات تکنیکی جهت بهبود پروسه سنگ زنی کاتس های نساجی
- دستگاه سنگ زن انواع کاتس های نساجی
- مزیت های دستگاه سنگ زنی کاتس KB-7000 KN
- راهنمای جامع سنگزنی کاتس در ریسندگی
- علل پیچش الیاف به دور کاتسهای لاستیکی Rubber Cots
.
.
لطفاً ما را در شبکه های اجتماعی دنبال کنید.
 |  |  |  |  |  |


تبلیغات


تبلیغات


اطلاع رسانی

اخبار
خبر نامه
آمارسايت
| بازديد | تاريخ |
| ۵۸۶۷۰ | ۷/۲۱ |
| ۱۰۲۲۵۲ | ۷/۲۰ |
| ۷۶۵۱۶ | ۷/۱۹ |
| ۸۳۳۴۶ | ۷/۱۸ |
| ۷۲۸۸۶ | ۷/۱۷ |
| ۸۰۱۴۰ | ۷/۱۶ |
| ۵۶۹۸۰ | ۷/۱۵ |

