


آشنایی با دستگاه چندلاکنی

آشنایی با دستگاه چندلاکنی/ دستگاه فتیله/ دستگاه کشش : Draw frame
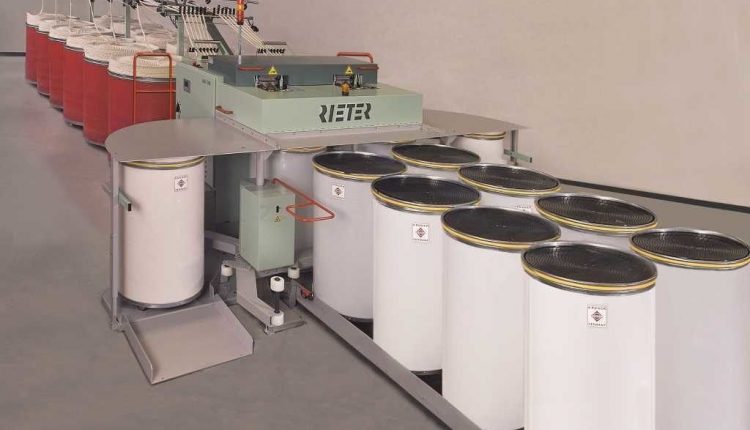
جهت مشاهده ویدئو کارکرد دستگاه کلیک نمایید.
فتیلههای کاردشده به درون ماشین چندلاکنی تغذیه میشوند تا کشش نخ و مستقیمسازی الیاف حاصل گردد، سپس در درون تکفتیله قرار میگیرند. همچنین مخلوط شدن الیاف در این مرحله میتواند انجام گیرد. قوطیهایی که شامل فتیله هستند، در راستای رک تغذیهکننده ماشین چندلاکنی قرار میگیرند که معمولا شامل ۸ جفت سیلندر هستند (هر جفت، از فضای اشغالشده توسط قوطی بالاتر است)، سیلندر پایینتر بهصورت مثبت دستور میپذیرد، در حالیکه سیلندر بالایی بر روی سیلندر پایینی بهمنظور اطمینان از حرکت نسبی کارد که بین دو سیلندر اجرا میشود، ساکن میگردد.
ماشین چندلاکنی بر روی کیفیت، مخصوصا یکنواختی نخ تأثیر میگذارد که در شکلدهی نخ بسیار مهم است. اگر ماشین چندلاکنی بهصورت مناسب تنظیم نشود، تأثیراتی بر روی استحکام و کشیدگی نخ بهوجود خواهد آورد. ثانیا نقص ایجادشده در ماشین چندلاکنی، خود میتواند تأثیر قابلتوجهای بر روی نسبتهای فرآیند شکلدهی کلی نخ اعمال کند.
دولاکنی، فرآیند استفادهشده در تولید نخ توسط یک تولید تکی است که از طریق چندین محصول تغذیهای میانی تولید میشود. بهعنوان مثال، در دولاکنی فتیله که ۴ تا ۸ فتیله به ماشین چندلاکنی تغذیه میشود، ۱ فتیله تحویل داده میشود. بهعبارت دیگر، کشش توسط چندلاکنی فتیله باعث کاهش تراکم خطی الیاف میشود. این فرآیند نخکشی نام دارد و عملیات نخکشی سبب افزایش غیریکنواختی نخ میگردد. عملکردهای ماشین چندلاکنی به فراهم نمودن دولاکنی و نخکشی در یک زمان مشخص منجر میشود.
کارکرد ماشین چندلاکنی:
نخکشی
یکنواخت نمودن رنگ
موازی نمودن رشتهها
مخلوط سازی
تخلیه گرد و خاک
نخکشی
کاهش وزن یا یارد فتیله و افزایش طول، نخکشی نام دارد. رقیقسازی فتیله بدون شکستن بهعنوان کشش شناخته میشود.
کشش اولیه: کشش پهنای نوار دومین و سومین غلطک، کشش اولیه نامیده میشود.
کشش اصلی: کشش پهنای نوار دومین و جلوترین غلطک، کشش اصلی نامیده میشود.
اهداف نخ کشی
مستقیمسازی الیاف موجدار و قلابشده
موازی نمودن رشتههای الیاف
تولید یکنواختتر فتیله از طریق مشخص نمودن وزن و یارد آن
کاهش وزن و یارد تغذیه ماده
ایجاد مخلوطسازی بهتر مؤلفههای الیاف
ضایعات ناشی از ماشین چندلاکنی
ضایعات فیلتر
ضایعات پاککننده
برش فتیله
دستگاه چندلاکنی
در توالی m/c کارخانه ریسندگی پنبه، ماشین چندلاکنی بهعنوان نقطه قطعی جبران برای حذف خطاها شناخته میشود.
ناکافی بودن محصول خروجی از ماشین چندلاکنی تنها به نخ مربوط نمیشود، در واقع این کمبود محصولات بهوسیله اثرات بعدی ماشین چندلاکنی تقویت میشوند. نخ هیچگاه بهتر از فتیله ماشین چندلاکنی نیست.
در مرحله نخکشی، ماده تنها از یک m/c عبور نمیکند، بلکه معمولا از ۲ m/c عبور خواهد کرد که یکی پس از دیگری مرتب میشوند و جهت ایجاد یک گروه با هم ترکیب میگردند. جهت کامل کردن الزامات، انجام فرآیند در ۲ گذرگاه بهصورت کامل مورد نیاز است. دومین گذرگاه اغلب پس از ترکیب شدن m/c غیرضروری خواهد بود، چون معمولا هیچگونه بهبودی در کیفیت ایجاد نمیکند.
در ماشینآلات قدیمی، ۳ نخکشی اولیه، میانی و پایانی مورد استفاده قرار میگرفت. اما اکنون در پایان m/c، فقط ۲ نخکشی ابتدایی و نهایی و درD-35 فقط یک نخکشی استفاده میشود.
قسمتهاي اصلي ماشين چند لاكني فتيله
1-قسمت تغذيه و يا قفسه (Creel)
2- قسمت كشش (Drafting System)
3-قسمت محصول دهنده (Delivery)
قسمت تغذيه
اين قسمت شامل تعدادي بانكه و يك قفسه ميله اي و تعدادي راهنما است. بانكه ها را بايد در محل مربوطه قرار داد و سپس فتيله ها را از محل هاي تعيين شده عبور داد تا تمامي فتيله ها در كنار هم قرار گرفته و به قسمت كشش ماشين وارد شوند.
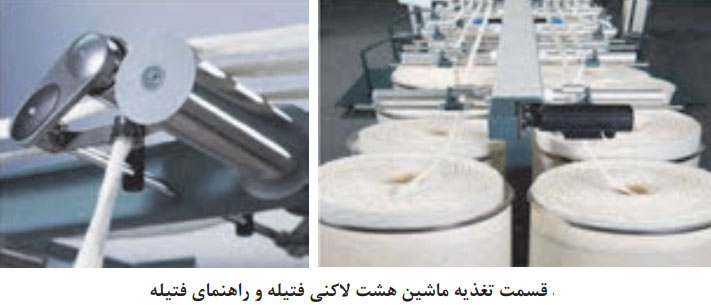
طرز قرار گرفتن بانكه ها به ابعاد آنها و فضاي در نظر گرفته شده براي قفسه بستگي دارد.نحوه قرار گرفتن بانكه ها در قسمت تغذيه ممكن است به يكي از دو روش زير باشد:
الف: خطي: در اين روش بانكه ها در يك رديف و پشت سر هم قرار مي گيرند.
ب: قفسهاي:در روش قفسه اي بانكه ها در دو رديف در قسمت تغذيه قرار مي گيرند.
در شکل ذیل نوع قرار گرفتن بانكه بطور خطي و قفسه اي نشان داده شده است.
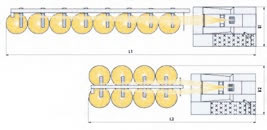
نحوه قرار گيري بانكه ها
قسمت تغذيه ماشين كشش داراي سيستم توقف اتوماتيك ماشين، در هنگام قطع فتيله تغذيه است. در بعضي ماشينهاي قديمي سيستم توقف اتوماتيك بطور مكانيكي عمل ميكند.در اين روش فتيله ها از روي قاشقكهائي عبور مي كنند تا در صورت قطعي هر كدام از فتيله ها، قاشقك مربوطه جابجا شده و در نتيجه ماشين متوقف شود.
در ماشينهاي فتيله جديد، سيستم توقف اتوماتيك به روش الكتريكي عمل مي كند. بدين ترتيب كه فتيله تغذيه بين دو غلتك فلزي عبور مي كند و در صورت قطع شدن فتيله، مداري وصل خواهد شد و حركت الكتروموتورماشين را متوقف مي كند. در ماشينهاي جديدكه سرعت توليد بالا است، سيستم توقف اتوماتيك مكانيكي نميتواند سريعاّ ماشين را متوقف كند.
در شكل ذیل، غلتك راهنماي فتيله را در ماشين فتيله نمايش مي دهد. در صورت پارگي فتيله و تماس اين دو غلتك فلزي، مداري الكتريكي بسته مي شود و فرمان توقف ماشين داده مي شود.
قسمت كشش
سيستم كشش از چند جفت غلتك كه به موازات هم قرار گرفته اند تشكيل مي شود. فاصله اين غلتك ها متناسب با طول الياف تنظيم مي گردد. غلتك هاي جلوئي سرعت بيشتري نسبت به غلتك هاي عقبي دارند. فتيله ها به غلتك هاي عقبي تغذيه شده و به طرف غلتك هاي جلوئي هدايت مي شوند. چون غلتك هاي جلوئي با سرعت بيشتري نسبت به غلتك هاي
عقبي حركت مي كنند. در نتيجه فتيله هاي تغذيه شده باريكتر شده و توده الياف كمتري خواهند داشت. الياف بين غلتكهاي پايين و بالائي گرفته مي شود و در تماس با غلتكها با سرعت معيني به طرف جلو هدايت ميشوند.در شكل زیر طرز قرار گرفتن غلتكهاي كشش چهار بر سه و چگونگي عبور فتيله از ميان غلتكها، نشان داده شده است. در اين شكل غلتك هاي رويي كشش a,b,c,d است و غلتك هاي زيري x,y,z مي باشد. هر دو غلتك كه روي هم قرار دارند را يك جفت غلتك كشش و فاصله بين جفت غلتك ها را ناحيه كشش ميگويند. فاصله بين غلتكها بسيار مهم است. غلتك هاي زيري از جنس فولاد بوده وشيار دار است ولي غلتكهاي رويي از جنس نوعي پلاستيك محكم و با انعطافپذيري كم مي باشد.
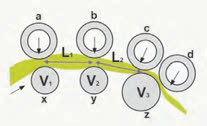
نحوه قرار گرفتن غلتكهاي كشش چهار بر سه ماشين فتيله
ناحيه L2 و L1 نواحي كشش نام دارند و اولي ناحيه كشش اوليه و دومي ناحيه كشش اصلي ناميده ميشود. اساس شكل گيري كشش، به خاطر تفاوت سرعت غلتك هاي X , Y , Z مي باشد. اختلاف سرعت باعث سر خوردن الياف بر روي هم شده و در نتيجه لايه الياف نازكتر مي شود. مقدار كشش در هر ناحيه از تقسيم سرعت خطي غلتك جلويي بر سرعت خطي غلتك عقبي به دست مي آيد. ميزان كشش در ناحيه كشش اصلي بسيار بيشتر از ناحيه كشش اوليه مي باشد.
در شكل زیر نحو قرار گرفتن غلتك هاي كشش در يك ماشين فتيله را نشان مي دهد.
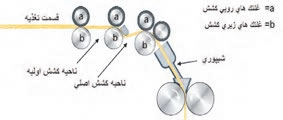
نحوه قرار گرفتن غلتكهاي كشش در يك ماشين فتيله
در قسمت كشش غلتك هاي زيري فولادي و شيار دار بوده و غلتكهاي روئي نيز فولادي ولي داراي پوشش پليمري مخصوص هستند. در شكل زیر محل قرار گيري غلتكهاي زيري و رويي را مشاهده ميكنيد
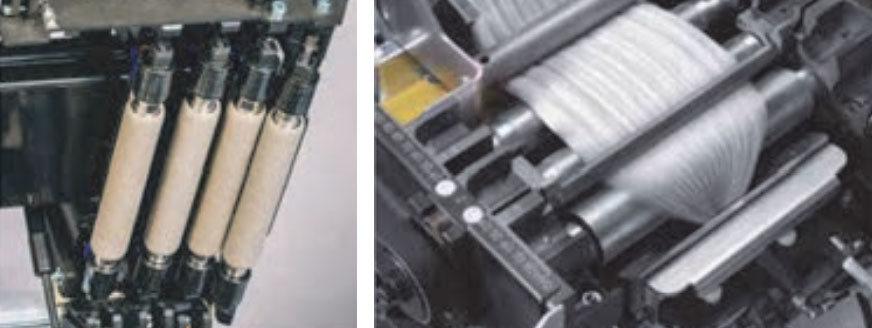
نمايي از غلتك هاي زيري كشش و غلتك هاي رويي در يك ماشين چند لاكني
غلتكهاي كشش زيري از طريق انتقال حركت از الكتروموتور توسط چرخدنده به حركت در مي آيند و غلتك هاي روئي (بالائي(در اثر تماس مداوم با غلتك هاي كشش زيري گردش مي كنند براي آنكه توده الياف توسط غلتك هاي كشش به حركت درآيند و كشش داده شود لازم است كه غلتكها با نيروئي در محل تماس به هم فشرده شوند. اين نيرو به روشهاي مختلفي به غلتك هاي بالائي وارد مي شود كه عبارتند از:
الف) در اثر سنگيني وزنه، غلتك بالائي به غلتك پائيني نيرو وارد مي كند.
ب) در اثر نيروي فنر، غلتك بالائي به غلتك پائيني نيرو وارد مي كند.
ج) با نيروي مغناطيسي غلتك بالائي به غلتك پائيني نيرو وارد مي كند.
د) با هواي فشرده (پنوماتيك)غلتك بالائي به غلتك پائيني نيرو وارد مي كند.
در ماشين هاي جديد از نيروي هواي فشرده براي فشار غلتك بالائي به پائيني استفاده مي كنند. مزيت اين روش آن است كه با پيچ تنظيم فشار مي توان اين نيرو را بطور مجزا براي تك تك غلتكها تنظيم كرد. ميزانفشار غلتك ها اهميت زيادي دارد زيرا با فشار زياد الياف له مي شوند و در اثر فشار كم فتيله چسبندگي لازم را نخواهد داشت و در مراحل بعدي به راحتي پاره مي شود.
در شكل زیر ضمن نمايش چگونگي قرار گرفتن غلتك هاي كشش در ماشين فتيله، قسمتهاي مربوط به تنظيم فشار هواي غلتك هاي بالائي برروي غلتك هاي پائيني نيز نشان داده شده است.
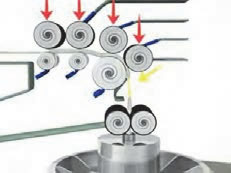
چگونگي قرار گرفتن غلتك هاي كشش و غلتك كاندر
تنظيم فواصل بين غلتكها
تنظيم صحيح فواصل بين غلتكها در يكنواختي و دقت عمل كشش، فوق العاده مؤثر است فاصلة اين غلتكها بايد طوري تنظيم شود كه بتوانند الياف را تحت كنترل حركت داده و عمل كشش را انجام دهند. بايد وقتي زوج غلتك هاي عقبي، ليفي را رها مي كنند آن ليف تحت كنترل جفت غلتك جلوئي قرار گيرد. درشكل های زیر، غلتك كشش 3 بر 3 بوده و داراي دو ناحية كشش است. براي تنظيم فاصله بين غلتك ها، ابتدا آچار مخصوص را در محل مربو ط قرار دهيد و سپس با چر خاندن آچار فاصله را تنظيم كنيد.
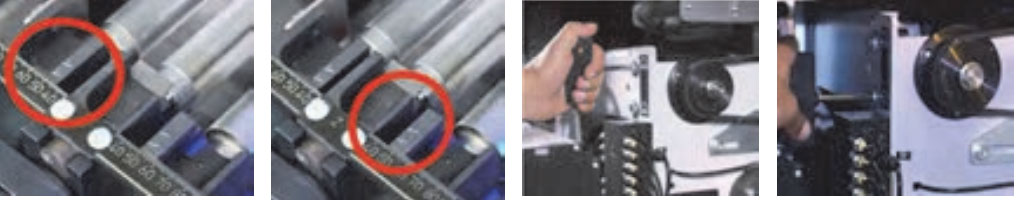
زياد بودن فاصله در نواحي كشش موجب مي شود كه الياف به صورت مجموعه هاي منفصل كشش داده شود، و از طرف ديگر نزديك بودن فواصل غلتكها موجب شكسته شدن الياف و لغزش غلتكها مي گردد. فواصل غلتكها با توجه به طول مؤثر الياف (Effective Length ) وزن فتيله تغذيه و خصوصيات الياف تعيين مي شود.
خود تميز كنندگي
چون محيط كارخانه هاي ريسندگي داراي گرد و غبار و پرز ميباشند، به سرعت ماشين ها پرز مي گيرند. اين موضوع عملكرد آنها را تضعيف مي كند بنابر اين بايد به طور مرتب آنها را تميز كرد. ماشين هايي ساخته شده است كه به كمك مكش هوا پرز هاي اطراف غلتك ها و بخش تغذيه و توليد را گرفته و توسط لوله به مخزن ضايعات منتقل مي كند. شكل زیر اين عملكرد ماشين را نشان مي دهد. ذرات گرد و غبار و الياف كوتاه، ضمن عمليات كشش، برروي غلتك ها جمع مي شوند. لازم است براي اينكه عمل كشش به راحتي انجام گيرد اين ذرات فورا برطرف شوند. در بعضي ماشينها از پارچه ماهوتي براي تميز كردن غلتك ها استفاده مي شود كه با سرعت كمي برروي سطح غلتك حركت نموده و بطور دائم گرد و غبار و الياف جمع شده روي غلتك را پاك مي كند.
درماشينهاي فتيله جديد كه سرعت توليد آنها زياد تر است تميز كننده هاي پارچه اي را نمي توان بكار برددراين ماشينها براي تميز كردن غلتك ها از جريان هوا استفاده مي شود. برروي غلتك هاي كشش بالائي و پائيني، لوله هائي كار گذاشته شده كه به يك مكنده و فيلتر متصل شده اند و در اثر مكش هوا، الياف روي غلتك ها به فيلتر منتقل مي شوند .شكل زیر نمائي از اين نوع تميز كننده ها را نشان مي دهد.
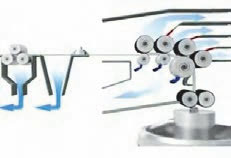
سيستم خود تميز كنندگي
قسمت محصول دهنده
قسمت محصول دهنده شامل شيبوري، غلتك هاي كالندرو كويلر مي باشد.الياف كشش داده شده، پس از خروج از غلتك هاي كشش جلوئي به وسيلة شيبوري به غلتك هاي كالندر هدايت مي شوند. قطر دهانه شيبوري متناسب با نوع الياف و نمره فتيله توليد شده انتخاب مي شود. غلتك هاي كالندر: يك جفت غلتك هستند كه فتيله توليد شده از غلتك توليد را تحت فشار به يك لوله مايل كه در قسمت كويلر قرار گرفته حركت مي دهد.در شكل زیر غلتك هاي كالندر و نحوه عبور فتيله را از آنها مشاهده مي كنيد.
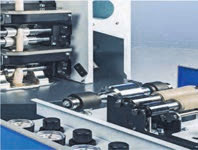
کالندر و اتولولر در چند لاكني
قسمت افقي به صورت لولا بالا مي آيد و بر روي قسمت عمودي قرار مي گيرد.
چگونگي قرار گرفتن فتيله در بانكه
براي اينكه فتيله بطور منظم در بانكه قرار گيرد، نياز به حركت چرخشي فتيله درآن مي باشد. از يكطرف صفحه دوار در بالاي بانكه يعني كويلر همراه با لوله ثابتي كه فتيله در آن حركت مي كند با انتقال حركت از طريق يك سري چرخ دنده در حال چرخش است، و از طرف ديگر بانكه نيز با سرعت كمتري مي چرخد، در نتيجه همين امر موجب مي شود فتيله به شكل خاصي در بانكه قرار گيرد تا بيرون كشيدن فتيله از بانكه در مرحله بعد به راحتي انجام پذيرد.شكل زیر كالندر و نحوه قرار گرفتن فتيله در بانكه و دو نمونه بانكه كه يكي كوچك و ديگري بزرگ است را نشان مي دهد. با اينكه دايره هاي پيچش در هر دو تقریبا يكي است اما شكل متفاوتي را ايجاد كرده است.
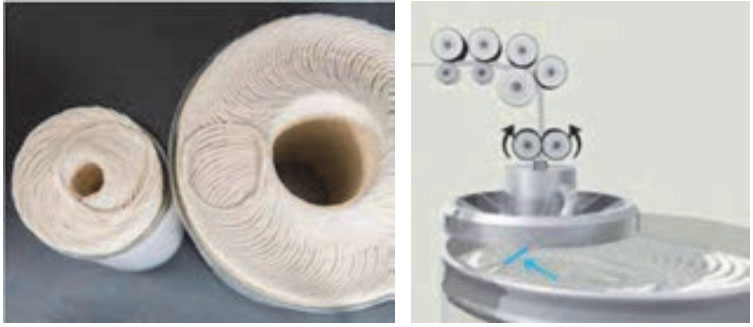
كويلر و نحوه قرار گرفتن فتيله در بانكه
لامپهاي هشدار دهنده
لامپهاي هشدار دهنده نصب شده بر روي ماشين، علت توقف ماشين را در قسمتهاي مختلف ماشين نشان مي دهد. بدين ترتيب كه رنگ هر لامپ مشخص مي كند توقف ماشين در اثر اشكال در كدام قسمت ماشين بوده تا اپراتور بتواند زودتر به محل اشكال رفته واشكال را سريعتر رفع نمايد.
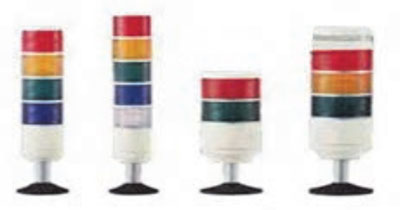
نمونه ها ئي از لامپهاي هشدار دهنده در بالاي ماشين فتيله
روشهاي ترميم نايكنواختي فتيله بطور اتوماتيك
درسيستمهاي كنترل يكنواختي فتيله، ابتدا وسيلهاي ضخامت فتيله را اندازه گيري كرده و چنانچه مقدار آن از حد معيني تجاوز كند با تغيير در سرعت غلتكهاي كشش (تغيير مقدار كشش) اين نايكنواختي جبران خواهد شد.
روشهاي تشخيص نايكنواختي فتيله عبارتند از:
1-غلتك های شيار دار وزبانه دار (سيستم فاق وزبانه) (Tongue & Groove) T&G
دراين روش فتيله در حالي كه توسط زبانه غلتك بالائي تحت فشار است در شيار غلتك پائيني حركت مي كند تغييرات ضخامت موجب بالا و پائين رفتن غلتك بالائي مي شود. شكل زیرغلتك هاي شيار دار و زبانه دار(فاق و زبانه) را نشان مي دهد.
روش فاق و زبانه (غلتك شيار دار زبانه دار)
2-خازن الكتريكي
در اين روش، فتيله بين دو صفحه خازن عبور مي كند. چون ظرفيت خازن متناسب با مقدار ماده اي است كه در بين دو صفحه خازن قرار گرفته است، تغييرات حجمي نمونه (فتيله در حال حركت) بصورت تغييرات جريان الكتريسيته منعكس مي شود.
3- فشار ها (peneumatic)
عمل اين سيستم بدين ترتيب است كه در جدارة شيبوري كه فتيله در آن متراكم مي شود سوراخ باريكي قرار دارد. تغييرات جرم فتيله، فشار هوا را در مجاورت اين سوراخ تغيير مي دهد. لوله باريكي اين سوراخ را به سيستم الكترومغناطيسي متصل ميكند. تغييرات فشار هوا موجب بالا و پائين رفتن صفحهاي حساس شده و بدين ترتيب تغييرات فشار هوا به صورت سيگنالهاي الكتريكي منعكس ميشود.
4- سلول فتوالكتريك
در اين روش تغييرات جرمي فتيله متناسب با مقدار نوري كه از آن عبور مي كند سنجيده مي شود. سيستمهاي كنترل اتوماتيك يكنواختي فتيله در ماشين فتيله، اتولولر(Autoleveller) بطور كلي سيستمهاي كنترل اتوماتيك يكنواختي فتيله را مي توان به دو نوع زير تقسيم بندي كرد:
الف- سيستم كنترل اتوماتيك مدار باز(Open Loop)
در اين سيستم، ضخامت فتيله قبل از ورود به غلتك تغذيه اندازه گيري مي شود، چنانچه خارج از حد مطلوب باشد با تغيير سرعت غلتك هاي جلوئي اين نايكنواختي ترميم مي شود البته لازم است دستگاه مجهز به يك مكانيزم تأخير زمان باشد تا ترميم لازم را درست هنگاميكه نقطه ناكينواخت فتيله به غلتك هاي جلو مي رسد انجام دهد.
شکل زیر قسمتهاي مختلف سيستم كنترل اتوماتيك مدار باز را نشان مي دهد.
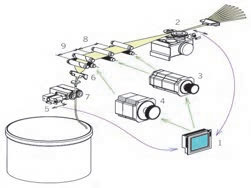
قسمتهاي مختلف سيستم كنترل اتوماتيك مدار باز
قسمتهاي مختلف سيستم كنترل اتوماتيك مدار باز
1-اپراتور PLC1
2- واحد اندازه گيري T&G (فاق و زبانه)
3- سروو موتور
4- موتور اصلي
5- سيستم نظارتي كيفيت
6- كندانسور تار عنكبوتي
7- كالندر خروجي
8- كشش اوليه ثابت
9- كشش اصلي
ب- سيستم كنترل اتوماتيك مدار بسته (Closed LooP)
در اين سيستم ضخامت فتيله بعد از غلتك توليد اندازه گيري مي شود، اين اندازه گيري در مدت زمان معيني به وسيله دستگاه انتگراتور معدل گيري شده و با مقدار مطلوب مورد نظر مقايسه مي گردد و متناسب با تفاوت اين دو مقدار فرماني براي تغيير سرعت غلتك هاي كشش جلو داده مي شود. در شكل زیر نمونه اي از اين سيستم را مشاهده مي كنيد.
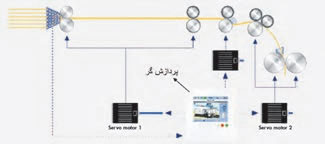
اهميت تفكيك رنگ بانكه ها
به منظور جلوگيري از اشتباه و جابجا شدن فتيله ها لازم است بانكه هاي حاوي فتيله كارد و بانكه هاي ماشين فتيله همراه با هنك فتيله (نمره فتيله) و غيره براي آگاهي اپراتور با رنگهاي مختلف تفكيك شده و در پنل دستگاه قيد شود.
محاسبات ماشين فتيله
الف ) محاسبات كشش
- 1كشش حقيقي (واقعي)عبارتست از نسبت وزن در واحد طول تغذيه به وزن در واحد طول توليد بعنوان مثال چنانچه در يك ماشين 8لاكني فتيله، 8 فتيله باوزن 53 گربن بر يارد تغذيه شود و يك فتيله با وزن 50 گرين بر يارد بدست آيد، مقدار كشش حقيقي برابر است با :
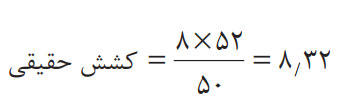
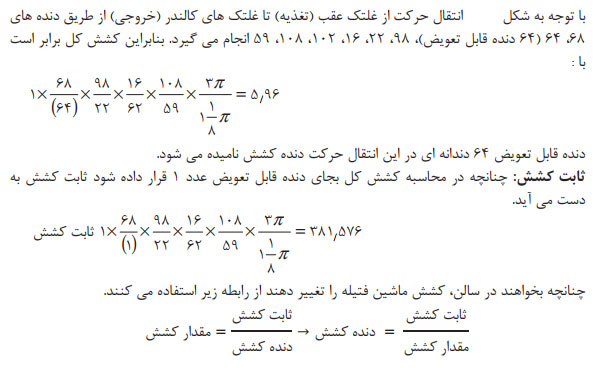
2- كشش مكانيكي عبارت است از نسبت سرعت خطي غلتك توليد به سرعت خطي غلتك تغذيه در اين روش سرعت غلتكها از طريق انتقال حركت از الكتروموتور تا غلتك در حال حركت محاسبه مي شود. مثال : مطلوبست محاسبه كشش در ماشين فتيله (كشش) از غلتك عقب تا غلتك كالندر در صورتي كه سيستم انتقال حركت ماشين مطابق شكل زیر باشد .
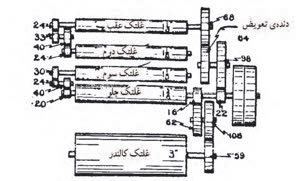
دياگرام انتقال حركت در قسمت كشش يك ماشين فتيله
محاسبه توليد در ماشين فتيله
در محاسبه توليد دانستن عوامل زير ضروري است.
1. سرعت خطي غلتك جلو
2. گرم در متر فتيله يا نمره فتيله توليدي
3. ساعت هاي كاري
4. راندمان ماشين
براي بدست آوردن سرعت خطي غلتك توليد مي توان:
الف- از طريق انتقال حركت از غلتك جلو تا غلتك كالندر، كه توسط چرخدنده انجام مي شود، دور در دقيقه غلتك كالندر را محاسبه وسپس با ضرب كردن آن در محيط غلتك كالندر(بر حسب متر)سرعت خطي آنرا بر حسب متر بر دقيقه بدست آورد.
ب- توسط دور سنج، دور در دقيقه غلتك كالندر را بدست آورده و سپس سرعت خطي كالندر را محاسبه كرد. مثال: مطلوب است محاسبه توليد در يك ماشين فتيله در 8 ساعت كه غلتك كالندر با سرعت 70دور در دقيقه مي چرخد و قطر كالندر برابر 5/7 سانتيمتر و فتيله توليدي 30گرم در متر و راندمان ماشين 80 درصد باشد.
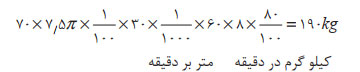
ج- مقدار سرعت خطي را از طريق پنل دستگاه نيز، نشان داده ميشود.
منابع جهت دریافت اطلاعات بیشتر:
- کتاب ریسندگی تالیف کتب درسی فنی و حرفه ای
1.طاهري اطاقسرا مير رضا، اصول مواد و . صنايع نساجي
2.بهزادان هوشمند، طاهري عراقي ابوالقاسم، ريسندگي چرخانه اي
3.سالهوترا، مترجم : طاهري اطاقسرا مير رضا. ريسندگي سيستم پنبه اي
4.كتاب هاي آموزش ريسندگي در استراليا. Spin2 , spin3 , spin4 , spin5
5.كتاب هاي آموزش ريسندگي در استراليا. Spin6 , spin7 , spin8
6.منتخب ريسندگي از دانشگاه يزد. Roving print , ring print
7. REITER Spining catalog .45 catalog
8. ZINSER catlog . 7 catalog
9. TRUTZCHLER spining catalog. 8 catalog
https://www.textileschool.com/429/draw-frame-functions
لینک اشتراک گذاری : yun.ir/c3ioq4
لینک مشاهده فیلم در آپارات: https://www.aparat.com/v/ACMSn
draw frame,rawing frame, لاکنی, چند لاکنی




| بازديد | تاريخ |
| ۱۱۱۲ | ۷/۳ |
| ۳۶۷۴ | ۷/۲ |
| ۳۰۵۴ | ۷/۱ |
| ۵۰۰۶ | ۶/۳۱ |
| ۱۰۴۶۸ | ۶/۳۰ |
| ۱۴۴۸۴ | ۶/۲۹ |
| ۴۷۷۴ | ۶/۲۸ |

