


آشنایی با دستگاههای بافندگی تاری پودی

آشنایی با دستگاههای بافندگی تاری پودی
لینک اشتراک گذاری: https://b2n.ir/nassajyar238
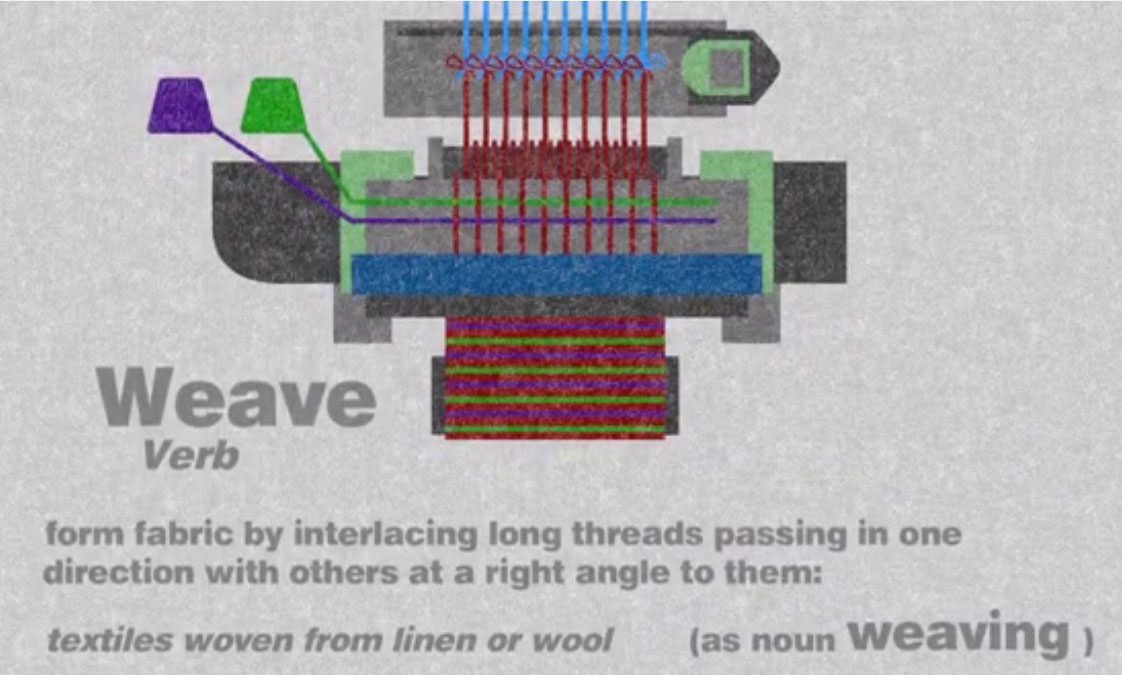
https://www.aparat.com/v/RjVqx
صنعت نساجی يکی از قديمیترين صنعت تمدن بشری به شمار می رود، زيرا پس از نياز انسان به غذا، پوشاک دومين نياز اساسی بشر میباشد كه او را از سرما و گرما مصون نگهداشته و نشاندهنده شخصيت اجتماعی وی نيز میباشد. بر اساس شواهدی كه موجود است، بشر از نه هزار سال پيش، از پارچه بافته شده، استفاده میكرد. به اين دليل صنعت نساجی به خصوص بافندگی دارای تاريخچه بسيار قديمی است. قرنهای متمادی صنعت بافندگی مهمترين صنعت توليدی بشر به شمار میرفته است.
در زمانهای قديم، انسان برای پوشاندن خود از شاخه درختان، برگها و علوفه استفاده میكرد و با درگير كردن آنها با يکديگر موفق به ساخت اوليه ساختمان اصلی منسوجات گرديد. تحول فوق ادامه يافت تا اينکه الياف حيوانی مانند پشم، مو، ابريشم و الياف گياهی مانند كنف و پنبه به طور وسيع مورد استفاده قرار گرفت.
با پيدايش الياف مصنوعی، پارچه ها با ظرافت و ضخامتهای متفاوت و با انعطاف پذيری بسيار بالا تهيه گرديد. كاوشها و پژوهشهای دانشمندان و پژوهشگران در صد ساله اخير نشان داده است كه ايرانيان از پيشتازانی بوده اند كه به كار بافندگی پارچه پرداخته اند. حتی ساكنين ايران باستان در دوره دوم سنگ (يا به اصطلاح عصر حجر) بافت پارچه بافی آشنا بودهاند. پروفسور كارلتون كن، ضمن كاوشهايی در غاری موسوم به غار كمربند در نزديکی دريای خزر(شهرستان بهشهر) پارچه هايی بدست آورد كه ثابت میكند اقوام ايرانی از همان آغاز غارنشينی پشم گوسفند و بز را به صورت پارچه میبافتند. آزمايشهايی كه بر روی اين پارچه ها انجام گرفت نشان داد كه قدمتشان به 6500 سال قبل از ميلاد می رسد. در ميان صنايع دستی بشر، صنعت بافندگی از قدمت بسيار زيادی برخوردار است. به طوريکه توليدات اين صنعت نه تنها برای برطرف نمودن احتياجات انسان میباشد بلکه در مسائل اجتماعی، فرهنگی و غيره نيزاهميت فراوانی داشته است. مدت زمان زيادی دستگاه بافندگی دستی برای بافتن پارچه مورد استفاده قرار میگرفت تا اينکه در سال 1733ميلادی جان كی با ابداع روش پرتاب ماكوی سريع، سبب سريعتر شدن عمل بافندگی نسبت به قبل شد. در سالهای اوليه قرن نوزدهم، ماشينهای بافندگی از چدن درست می شدند و با نيروی بخار كار می كردند. توليد پارچه با تصاوير و اشکال بزرگ تحول ديگری در صنعت بافندگی بوده است كه در سال 1809شارل ماری ژاكارد با اختراع تشکيل دهنه ژاكارد موجبات آن را پديد آورد. به منظور افزايش بازده ماشينهای بافندگی سيستم اتوماتيك تعويض ماسوره در اواخر قرن نوزدهم بر روی ماشينهای بافندگی نصب شد و اين ماشينها را ماشين بافندگی اتوماتيك مینامند. برای اتوماسيون ماشينهای بافندگی فعاليتهای زيادی انجام پذيرفت كه از جمله میتوان به مکانيزم مراقبت تار و پود، مکانيزم تغذيه كننده ماسوره با استفاده از جعبه حمل ماسوره بهجای باتری ماسوره و مکانيزم پيچيدن ماسوره در ماشين بافندگی اشاره كرد.
برای افزايش سرعت ماشينهای بافندگی علاوه بر موارد ذكر شده تلاش شد كه جرم جسم پرتاب شونده به داخل دهنه كاهش يابد. برای رسيدن به اين هدف روشهای پودگذاری بدون ماكو (همانند پروژكتايل، راپيری، جت هوا و جت آب) ابداع گرديد. در روش های پود گذاری بدون ماكو، جرم جسم پرتاب شونده كاهش زيادی يافته و بدين ترتيب توليد ماشينهای بافندگی افزايش چشمگيری داشته است. ماشين های بافندگی چند دهنه ای برای افزايش توان پودگذاری ساخته شد و در يك زمان مشخص چندين جسم پودگذار همزمان میتوانستند وارد دهنه شوند. بعبارت ديگر يك ماشين بافندگی میتوانست با تشکيل چند دهنه كار در يك زمان كار كند و توان پودگذاری به چندين برابر افزايش يافت. منسوجات تاری و پودی مزايايی همچون ثبات و مقاومت در برابر تغيير شکل بر اثر فشردگی و تنش كششی داشته و اين ويژگیها، پارچه های تاری و پودی را از منسوجات ارزانتر حلقوی و منسوجات بی بافت متمايز میكند.
بافندگی
برای توليد پارچه از روشهای مختلفی استفاده میشود. يکی از اين روشها، بافندگی تاری - پودی است.در روش بافندگی تاری- پودی حداقل از دو دسته نخ استفاده میشود. دسته اول نخهای تار میباشند كه در جهت طول پارچه قرار می گيرند و دسته دوم نخ های پود بوده كه در جهت عرض پارچه قرار میگيرند.نخهای تار و پود بر هم عمود هستند و از بافت رفتن آنها سطح بافت ايجاد می شود. برای انجام عمليات بافت پارچه لازم است كه نخ های تار به دو دسته تقسيم شوند به طوريکه يك دسته در بالا و دسته ديگر در پايين قرار گيرند. بدين ترتيب دهنه كار برای عبور نخ پود بوجود میآيد و بعد از قرار گرفتن نخ پود در دهنه كار، عمل كوبيدن نخ پود به لبه پارچه انجام می گيرد.لازم به ذكر است كه برای توليد بعضی از منسوجات ( مانند فرش ماشينی، حوله و مخمل) بيش از يك دسته نخ تار يا پود استفاده میشود.
ماشين بافندگي دستي:
اين نوع ماشين بافندگي را معمولا از چوب ميسازند. در شکل 1نمونه پك ماشين بافندگي دستي را مشاهده ميكنيد.
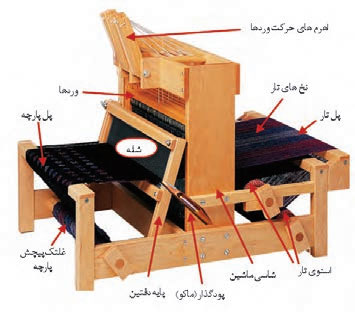
نمونه یک ماشین بافندگي دستي
اجزای ماشین:
شاسي ماشین: شاسي ماشين اسکلت اوليه يك ماشين بافندگي است و اجزای ماشين بافندگي بر روي شاسي قرار دارد.
اسنوي تار: نخهاي تار به ترتيب خاص و مطابق نظر طراح بافت در كنار هم و روي يك غلتك مخصوص پيچيده مي شود. كه به اسنوي تار معروف است.
تشكیل دهنه: براي انجام بافت لازم است، تارها به دو گروه تقسيم شوند. يك گروه در بالا و گروه ديگر در پايين. بالا و پايين بودن هر كدام از وردها مطابق طرحي كه از قبل آماده شده است انجام ميشود. تارها از داخل روزنه ميلميلك رد مي شود و در نتيجه با بالا و پايين رفتن وردها (قاب و ميلميلكها) و تشکيل دهنه، پودگذاری انجام مي شود.
ماشينها از نظر تعداد ورد با هم تفاوت دارند ساده ترين ماشين دو ورد دارد و فقط پارچه تافته ميبافد. اغلب اين ماشينها داراي 8 ورد مي باشد. در شکل 2 نحوه حركت دادن وردها را مشاهده ميكنيد.
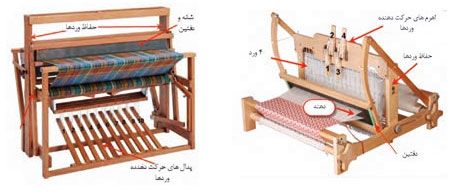
پودگذاری: پودگذاري به معناي قرار دادن نخ پود در دهنه ايجاد شده ميباشد. عمل پودگذاري توسط ماكو انجام ميشود. براي اين كار ابتدا قرقره نخ (ماسوره) را در داخل ماكو ميگذارند و سر نخ آن را پيدا ميكنند. با گرفتن سرنخ و حركت ماكو در دهنه پودگذاری انجام مي شود.
دفتین زني: دفتين براي كوبيدن نخ پود به لبه پارچه استفاده ميشود. دفتين شامل يك شانه با دندانه هاي چوبي و يا فلزي مي باشد. شانه را مي توان از دفتين جدا كرد و شانه ديگري در آن قرار داد. تعداد نخهايي كه از هر دندانه شانه عبور ميكند مهم است. تعداد دندانه هاي شانه در يك متر به عنوان واحد سنجش شانه مورد استفاده قرار میگيرد.
پیچش پارچه: با بافته شدن پارچه، آن را دور يك غلتك مخصوص به نام غلتك پيچش پارچه مي پيچند. بديهي است كه در صورت پيچش بيش از اندازه بين پود ها فاصله مي افتد و اگر پيچش كمتر از حد باشد پود ها روي هم قرار مي گيرند.
ماشین بافندگي برقي
با اختراع موتورهاي الکتريکي و به كارگيری آن در ماشينهای بافندگی، سرعت بافت افزايش يافت و توليد پارچه با سرعت بيشتری انجام شد.موتورهاي الکتريکي حركت دوراني دارند در حالي كه پرتاب ماكو به يك نيروي ضربه اي احتياج داشت. از طرفي بافت پارچه، پود به پود است و پيچش پارچه نيز به همين نسبت بايد بسيار آرام باشد. حال آنکه دور موتورها معمولا حدود 400 - 200دور بر دقيقه RPM بود. راه حل مسئله در استفاده از چرخدنده ها - چرخ و زنجير- چرخ و تسمه بود.پودگذاري در اين ماشينها با ماكو بود ولي سرعت پودگذاري بسيار زيادتر شده بود. بنابراين سرعت بافت پارچه افزايش پيدا كرده بود.
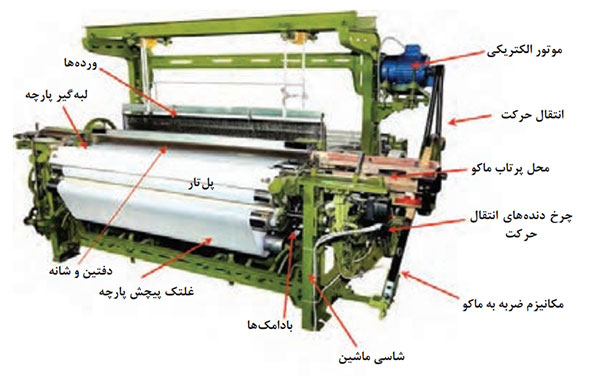
نمونه یک ماشین بافندگي برقي غیر اتوماتیک
اين ماشينها نسبت به بافندگی دستی داراي مزاياي زير بودند:
- سرعت بافت بالاتر
- يکنواختي در بافت
- كاهش نيروي انساني لازم براي بافت پارچه
- عرض بيشتر پارچه هاي بافته شده نسبت به قبل
معايب اين ماشين ها نسبت به بافندگی دستی عبارتند از:
- سر و صداي بسيار زياد
- خطرات ناشي از برق گرفتگي
- خطرات ناشي از پرتاب ماكو و اصابت آن به بدن كاربر
ماشینهاي بافندگی اتوماتیك
يکی از تحولات اساسی در صنعت بافندگی، ساخت ماشينهای بافندگی تمام اتوماتيك بوده است. اين ماشينها به طور كامل هوشمند هستند و ميتوانند مطابق برنامه و نقشه از پيش تعيين شدهاي كار كنند. در شکل 5 نمونه يك ماشين اتوماتيك را مشاهده ميكنيد.

نمونه یک ماشین بافندگي اتوماتیک
سیكل بافت در ماشینهاي بافندگی:
عمليات خاصي براي بافت يك پود لازم ميباشد. اين عمليات را سيکل بافت میگويند و عبارتند از:
- تشکيل دهنه (بالا و پايين رفتن وردها)
- پودگذاری (قرار دادن نخ پود در داخل دهنه)
- دفتين زني و كوبيدن نخ پود به لبه پارچه
- بازشدن نخ تار به اندازه لازم (مرتبط با تراكم پودي)
- پيچش غلتك پارچه به ميزان لازم (مرتبط با تراكم پودي)
كنترل و مراقبت نخ تار وپود
اين عمليات براي هر پود تکرار ميشود. به همين دليل آن را سيکل بافت ميگويند. براي بافت 10پود عمليات فوق ده بار تکرار خواهد شد.در ماشينهاي اتوماتيك كنترل در پودگذاري و تعيين و اصلاح كشش نخهاي تار نيز به آن افزوده شده است.
بررسي اجزای ماشین بافندگي:
اجزای مهم يك ماشين بافندگی عبارتند از:
چله نخ تار (Warp Beam)
چله نخ تار استوانه ای فلزی است كه در دو طرف آن دو صفحه نگهدارنده مدور(فلنج) قرار دارد و فلنجها از ريزش نخ های تار در دو طرف چله جلوگيری می كنند. نخ های تار به صورت موازی بر روی چله پيچيده شده و سپس چله بر روی ماشين بافندگی نصب میگردد. تعداد و تراكم نخ های تار بر روی چله بستگی به تراكم تاری مورد نظر در پارچه دارد. بعد از بافت هر نخ پود، با توجه به ضخامت نخ پود و تراكم پودی پارچه، چله نخ تار بايد چرخانده شود تا فضای لازم برای پود دوم ايجاد گردد. چله توسط سيستم باز كننده نخ تار چرخانده میشود شکل 6 چله نخ تار را نشان میدهد.

چله های نخ تار نصب شده روی ماشین بافندگی
پل تار (Back Rest)
برای تغيير جهت مسير نخهای تار از غلتکی فلزی به نام پل تار استفاده می شود. نخهای تار پس از باز شدن از روی چله نخ تار از روی پل تار عبور میكنند و به حالت افقی قرار میگيرند. پل تار انواع مختلفی دارد كه شامل پل تار ثابت، پل تار دورانی، پل تار نوسانی و پل تار تنظيم كننده میباشد. در يك ماشين بافندگی میتوان از چند نوع از اين پل تارها استفاده كرد.
میله های تقسیم کننده (Lease Rods)
در ماشين بافندگی مابين پل تار و لاملها از ميله های باريکی به نام ميله های تقسيم كننده استفاده میشود. نخهای تار به صورت ضربدری از زير و روی ميله های تقسيم كننده عبور میكنند و بدين شکل، ترتيب قرار گرفتن نخهای تار حفظ شده و پيدا كردن نخهای تار پاره شده برای بافنده راحتتر است.استفاده از ميله های تقسيم كننده برای نخهای تار با خواص مويی زياد(نخهای پشمی),نخهای تار آهار خورده و نخهای تار فيلامنتی باعث كاهش نخ پارگی تار در ماشين بافندگی میشود. از معايب ميله های تقسيم كننده ازدياد كشش نخهای تار در هنگام تشکيل دهنه است.
لاملها (Drop Wires)
لاملها صفحات فلزی نازک و باريکی هستند كه قسمتی از سيستم كنترل پارگی نخ تار را تشکيل میدهند در بالای لامل شکافی به منظور قرار گرفتن روی ريل لامل و در وسط آن سوراخی برای عبور يك نخ تار وجود دارد. در ماشينهای بافندگی در اثر كشش نخ تار، لامل در سطحی بالاتر از ريل لامل قرار دارد. با پاره شدن نخ تار، لامل در اثر وزن خود پايين می افتد و به دنبال آن تماسی بين قسمت فوقانی شيار لامل با ريل لامل به وجود می آيد و فرمان توقف عمل بافت پارچه به صورت مکانيکی يا الکتريکی داده می شود.
از هر سوراخ لامل فقط يك نخ تار عبور میكند. لاملها به دو شکل لامل ته بسته و لامل ته باز ساخته میشوند كه در شکل 7 نشان داده شده است.

انواع لامل های ته باز و ته بسته و لامل ها روی ماشین بافندگی
وردها (Harness)
ورد از دو قسمت، قاب ورد و ريل ميل ميلكها تشکيل شده است و تعداد زيادی ميل ميلك بر روی ريل قرار دارند. وردها قسمتی از ماشين بافندگی هستند كه وظيفه تشکيل دهنه كار را دارند و با حركت به سمت بالا و پايين نخهای تار را به دو دسته تقسيم میكنند، در نتيجه مسير عبور نخ پود به وجود میآيد. تعداد وردهای مورد استفاده در ماشين بافندگی بستگی به طرح بافت پارچه دارد و برای بافت پارچه حداقل دو ورد مورد نياز است. شکل 8 نمونهاي از يك ورد را نشان ميدهد.
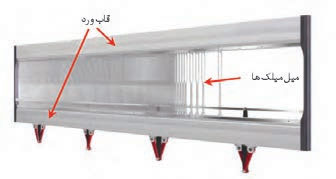
ورد ماشین بافندگی
میل میلکها (Heddles)
ميل ميلكها سيمهای نازكی هستند كه در وسط آنها سوراخی به نام چشم ميل ميلك وجود دارد. از چشم ميلميلك، يك نخ تار عبور می كند و معمولاً به تعداد نخ های تار روی چله ميل ميلك لازم است. نخ كشی ميل ميلكها با توجه به طرح بافت پارچه انجام میگيرد و نخهای تار با حركات يکسان (با توجه به طرح بافت) به ميل ميلكهای يك ورد وصل می شوند. در ماشينهای بافندگی ماكويی كه سيستم تشکيل دهنه ژاكارد(ژاكارد مکانيکی) دارند، ميل ميلكها از پايين به وزنه يا فنر و از بالا به سيستم تشکيل دهنه ژاكارد متصل هستند. شکل 9 ميل ميلك ماشين بافندگی را نشان میدهد.

میل میلک ماشین بافندگی
(Shuttle) ماکو
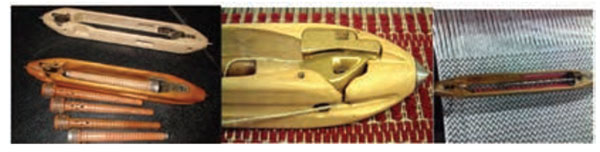
ماكو در ماشينهای بافندگی ماكويی يك قطعه يدكی به حساب میآيد كه عمل پودگذاری را انجام میدهد.ماكو به شکل مکعب و از جنس چوب يا پلاستيك فشرده است. در دو سر ماكو دو قطعه فلزی مخروطی شکل قرار دارند كه مضراب به آنها ضربه می زند. داخل ماكو ميله نگهدارنده ماسوره و يا گيره نگهدارنده فنری برای قرار دادن ماسوره نخ پود به درون ماكو وجود دارد. در هر پودگذاری نخ از شيار(سوراخ) ماكو خارج شده و به صورت عمود بر نخ های تار، داخل دهنه قرار داده می شود. در ماشينهای چند جعبه ماكويی، بيش از يك ماكو عمل پودگذاری را انجام میدهند.شکل 10ماكو ماشين بافندگی را نشان میدهد.
در دو سمت ماشين دو بادامك ضربه كه با هم 180درجه اختلاف فاز دارند بر روی محور بادامك ضربه نصب شده اند. بعد از دو دفعه پودگذاری (دو دفعه چرخش ميللنگ) محور بادامك ضربه يك دور میچرخد و ماكو يك حركت رفت و برگشت انجام میدهد. فشار بادامك ضربه به پيرو مخروطی شکل باعث حركت تسمه ضربه میگردد. حركت تسمه ضربه به چوب مضراب و مضراب انتقال يافته و سبب پرتاب ماكو به داخل دهنه كار میشود.
شانه (Reed)
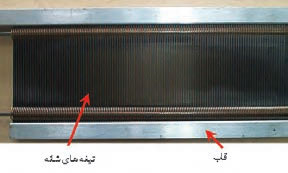
پس از قرار گرفتن نخ پود در داخل دهنه كار، بايد نخ پود به ميزان معينی به جلو برده شود تا نخ پود در محل معينی قرار گيرد اين عمل به وسيله شانه بافندگی انجام میگيرد. شانه بافندگی از تعداد زيادی ميله های فلزی (استيل) كه به صورت عمودی و يکنواخت روی قابی نصب شده اند تشکيل شده است. فضای بين دو ميله فلزی را دندانه شانه گويند و نخهای تار با توجه به نمره و ضخامت نخ های تار و طرح بافت پارچه به ترتيب خاصی از بين دندانههای شانه عبور داده میشوند. شانه بافندگی روی دفتين سوار است و همراه با حركت دفتين، حركت نوسانی به عقب و جلو انجام میدهد و بدين ترتيب وظيفه كوبيدن نخ پود به لبه پارچه را بر عهده دارد.وظيفه ديگر شانه بافندگی، ثابت نگه داشتن تراكم تاری پارچه در ماشين بافندگی است. بايد توجه داشت كه تراكم تاری پارچه توليد شده كمی بيشتر از تراكم تاری شانه است(به علت جمع شدگی پارچه.) نمره شانه از جمله مشخصه های شانه بافندگی است كه به صورت تعداد دندانه های شانه در طول معينی از شانه تعريف می شود. شکل 11يك نوع شانه را نشان میدهد.
دفتین (Slay)
در ماشين بافندگی ماكويی، دفتين از ميز ماكو و پايه دفتين تشکيل شده است. در هر سمت ميز ماكو جعبه ماكو قرار دارد و شانه بافندگی بر روی ميز ماكو نصب شده است. ميز ماكو سبب هدايت صحيح ماكو در داخل دهنه كار میشود. دفتين حركت نوسانی منظم به سمت عقب و جلو انجام می دهد و همراه با شانه بافندگی نخ پود را به لبه پارچه می كوبد. حركت دفتين از ميللنگ (محور اصلی ماشين) گرفته می شود. حركت دورانی ميل لنگ كه با بازوی ميل لنگ (ميله اتصال) به دفتين وصل شده است به حركت نوسانی دفتين تبديل میگردد. در شکل 12 دفتين، موقعيت دفتين روي ماشين، دهنه و تارها را نشان ميدهد.با يك دور چرخش كامل ميل لنگ يك پودگذاری انجام مي شود. بخشي از اين چرخش نيروي لازم براي حركت رفت و برگشتي دفتين را تأمين مي كند. هر بار حركت رفت و برگشتي دفتين، چهار موقعيت خاص برای دفتين به وجود می آورد كه عبارتند از:
مرگ جلو: موقعيتی است كه ميل لنگ و بازوی ميل لنگ (ميله اتصال) در يك راستا قرار میگيرند و دفتين در جلوترين موقعيت مسير حركت خود قرار داشته و پود را به لبه پارچه میكوبد.
قائم بالا: موقعيتی است كه در آن ميل لنگ 90درجه می چرخد و دفتين به سمت عقب حركت كرده است. مرگ عقب: موقعيتی است كه در آن ميل لنگ 180درجه چرخيده و دفتين به عقب ترين موقعيت حركت خود رسيده است.
قائم پايين: موقعيتی است كه درآن ميل لنگ 270درجه چرخيده است و دفتين به سمت جلو حركت كرده است.

پل پارچه (Front Rest)
نيم استوانهای در جلوی ماشين بافندگی قرار دارد كه پل پارچه ناميده میشود. پل پارچه باعث تغيير جهت حركت پارچه شده و پارچه را به سمت غلتك برداشت پارچه(غلتك سمبادهای) هدايت میكند. پل پارچه باعث ايجاد كشش نيز میگردد.
غلتک برداشت پارچه (Take-up-Roller)
غلتکی با سطحی خاردار يا سمباده ای(Emercy Roller ) است كه در جلوی ماشين بافندگی قرار دارد و پارچه پس از عبور از پل پارچه، از روی سطح سمباده ای آن میگذرد. چرخش غلتك سمباده ای باعث كشيده شدن پارچه میگردد و در نهايت پارچه دور غلتك پيچش پارچه پيچيده میشود. با تغيير سرعت خطی غلتك برداشت پارچه، مقدار برداشت(كشيدن) پارچه از ناحيه بافت تغيير يافته و به دنبال آن تراكم پودی پارچه تغيير می يابد. افزايش سرعت خطی غلتك برداشت پارچه كاهش تراكم پودی پارچه را به دنبال خواهد داشت و بالعکس كاهش سرعت خطی غلتك برداشت پارچه، سبب افزايش تراكم پودی پارچه میگردد.
غلتک پیچش پارچه (Cloth Roller)
غلتك پيچيدن پارچه، استوانه ای است كه در دو سر آن محور غلتك قرار دارد. در اثر يك نيروی فنر غلتك
پيچيدن پارچه به غلتك برداشت پارچه فشرده شده و به صورت اصطکاكی حركت خود را از آن میگيرد. چون اين غلتك سرعت خطی ثابتی دارد در نتيجه با بزرگ شدن قطر آن مقدار پيچيدن پارچه در هر دور ميل لنگ ثابت است.
لبه گیر پارچه (Temple)
در حين بافندگی عرض پارچه برابر عرض شانه است ولی با ادامه عمليات بافندگی و دور شدن پارچه از شانه، عرض پارچه كاهش میيابد. به همين دليل در ماشينهای بافندگی دو لبه گير پارچه يکی در سمت راست وديگری در سمت چپ ماشين بافندگی قرار دارد. بيشتر لبه گيرها از نوع استوانهای سوزنی بوده و وظيفه ثابت نگه داشتن عرض پارچه در نزديکی لبه پارچه و جلوگيری از آسيب ديدن نخهای تار لبه پارچه را دارند. سوزنهای استوانه در پارچه فرو رفته و با حركت پارچه، استوانه نيز میچرخد و به توليد پارچه يکنواخت كمك میكند. شکل 14يك نوع لبه گير ماشين بافندگی را نشان داده است.

لبه گیر پارچه
عملیات اصلی بافندگی
در ماشين بافندگی برای تشکيل پارچه عمليات زيادی انجام میگيرد و معمولاً پنج عمل از اين عمليات به عنوان عمليات اصلی در نظر گرفته می شود. عمليات اصلی در ماشين بافندگی به ترتيبی مشخص و با تنظيم زمانی دقيق انجام میگيرد تا مشکلی در كار ماشين به وجود نيايد و پارچه توليد شده دارای كيفيت مطلوب باشد. اين عمليات عبارتند از:
1- تشكیل دهنه (Shedding)
نخهای تار به دو دسته تقسيم میشوند. يك دسته به سمت بالا و دسته ديگر به سمت پايين كشيده میشوند و نتيجه اين عمل تشکيل دهنه است. با تقسيم بندی نخهای تار، مسير و فضايی برای عبور نخ پود به وجود میآيد و به اين فضا دهنه گفته میشود. تشکيل دهنه به يکی از روشهای بادامکی، دابی و يا ژاكارد انجام میگيرد. در شکل 15وضعيت اجزای ماشين را در حالت تشکيل دهنه مشاهده ميكنيد.
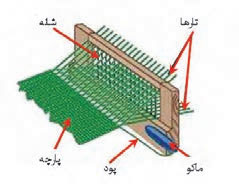
ایجاد یک دهنه Sheding
2- پودگذاری (Picking)
بعد از تشکيل دهنه، نخ پود به وسيله سيستم پودگذاری ماشين در داخل دهنه كار قرار میگيرد و بدين ترتيب عمل پودگذاری انجام میپذيرد. در ماشينهای بافندگی ماكويی عمل پودگذاری با استفاده از ماكو میباشد و در داخل ماكو ماسوره نخ پود قرار دارد. با پرواز ماكو(عبور ماكو) از داخل دهنه كار، نخ پود از روی ماسوره باز شده و در داخل دهنه قرار گرفته و عمل پودگذاری انجام میگيرد. در شکل 15وضعيت اجزای ماشين را در حالت پودگذاري مشاهده ميكنيد.

پودگذاری Picking
3- دفتین زني (کوبیدن نخ پود) Beating – up
بعد از انجام عمل پودگذاری، نخ پود تا حدودی دور از لبه پارچه قرار دارد. شانه بافندگی كه دارای حركت
نوسانی است نخ پود را به سمت لبه پارچه هدايت كرده و در واقع نخ پود را به لبه پارچه میكوبد. كوبيدن نخ پود به لبه پارچه با شدت بسيار انجام میگيرد و پارچه با كيفيت مناسب توليد میشود. در شکل 16وضعيت اجزای ماشين را در حالت دفتين زني مشاهده ميكنيد.

دفتین زني
4- باز شدن نخ تار (Warp Let–off)
بعد از انجام عمليات تشکيل دهنه، پودگذاری و كوبيدن نخ پود كه سبب بافت يك پود میگردد عمل باز شدن نخ تار از روی چله و تغذيه آن به ناحيه بافت صورت می پذيرد. برای تغذيه نخ تار، چله نخ تار توسط مکانيزمهای باز كردن نخ تار(سيستم مثبت يا سيستم منفی) چرخانده میشود. مقدار باز شدن نخ تار بعد از بافت يك نخ پود، به عواملی همچون تراكم پودی و ضخامت نخ پود بستگی داشته و بايد طوری باشد كه كشش نخ تار در طول بافت پارچه ثابت باقی بماند.
5- برداشت پارچه (Fabric Take–up)
بعد از بافت يك پود، غلتك برداشت پارچه عمل كشيدن پارچه از ناحيه بافت را انجام میدهد. هماهنگی بين تغذيه نخ تار و برداشت پارچه برای توليد پارچه با كيفيت مطلوب از اهميت ويژهای برخوردار است. برای توليد پارچه با تراكم پودی معين و يکنواخت لازم است كه كشيدن و برداشت پارچه بعد از هر بار پودگذاری مقدار ثابتی باشد. شکل 17 باز شدن نخ تار و پيچش پارچه را نشان ميدهد.

باز شدن نخ تار و پیچش پارچه در ماشین هاي بافندگي
عملیات فرعی بافندگی
علاوه بر پنج عمل اصلی، عمليات فرعی زيادی با توجه به نوع ماشين بافندگی انجام میگيرد. اين عمليات به اتوماسيون ماشين بافندگی كمك كرده و كيفيت پارچه و راندمان توليد را افزايش میدهد. مکانيزمهای كنترل و مراقبت (مکانيکی يا الکتريکی) كه در صورت بروز هر گونه مشکل ماشين بافندگی را متوقف میكنند، نمونه ای از عمليات فرعی میباشند. مکانيزمهای كنترل پارگی نخ تار و پود كه در اكثر ماشينهای بافندگی وجود دارد و در صورت پارگی نخ ماشين را متوقف میكند يك عمل فرعی برای توليد پارچه با كيفيت مناسب است.
هماهنگی عملیات بافندگی
در ماشين بافندگی برای بافت پارچه (بافت يك نخ پود) مجموعه عملياتی به صورت زير انجام میگيرد: 1-تشکيل دهنه
2- پودگذاری
3- كوبيدن پود
4- تغذيه نخ تار و برداشت پارچه
5- كنترل و مراقبت.
برای اينکه در عملکرد ماشين خللی ايجاد نشود و پارچه توليدی نيز از كيفيت مطلوب برخوردار باشد لازم است عمليات فوق با ترتيب مشخص، دقيق و با تنظيم زمانی مناسب انجام گيرند. به اين ترتيب خاص هماهنگی بافندگی گويند.به مجموعه عمليات لازم برای بافت يك نخ پود، سيکل بافندگی گفته میشود. در يك دور گردش كامل محور اصلی ماشين بافندگی يا ميل لنگ يك سيکل بافندگی (كه شامل عمليات تشکيل دهنه، پودگذاری، كوبيدن پود، تغذيه نخ تار، برداشت پارچه و كنترل و مراقبت می باشد) انجام میگيرد.در مدت زمان يك دور گردش كامل ميل لنگ يا همان مدت زمان يك سيکل بافندگی بايد هر يك از عمليات بافندگی طی مدت زمان خاصی و با تنطيم زمانی(طبق دايره زمانی ماشين) انجام گيرد و زمان انجام بعضی از عمليات بافندگی ممکن است همزمان يا قسمتی همزمان با انجام عملياتی ديگر بافندگی باشد.بنابراين نتيجه گرفته می شود كه مدت زمان يك سيکل بافندگی با مدت زمان تشکيل دهنه، مدت زمان پودگذاری، مدت زمان كوبيدن پود، مدت زمان تغذيه تار وبرداشت پارچه و مدت زمان كنترل و مراقبت متناسب است و كاهش مدت زمان هر يك از عمليات ذكر شده باعث كاهش مدت زمان سيکل بافندگی و افزايش سرعت ماشين بافندگی میشود. يکی از عوامل مهم در افزايش سرعت ماشين بافندگی، كاهش مدت زمان پودگذاری است. در ماشينهای بافندگی ماكويی، برای كاهش زمان پودگذاری بايد سرعت متوسط ماكو افزايش يابد ولی به علت جرم زياد ماكو و ماسوره برای افزايش سرعت ماكو با محدوديت مواجه هستيم. به همين خاطر انواع ديگري از پودگذاري ابداع شد.
- پودگذاري با جسم پرتاب كننده كوچك (پروژكتايل)
- پودگذاري با ميله و يا تسمه گيرهدار (راپير)
- پودگذاري با فشارهوا ( ايرجت)
- پودگذاري با فشار آب (واتر جت)
سرعت پودگذاري را به مقدار قابل ملاحظه اي افزايش داد. تفاوت مهم بين پارچه توليد شده از روش پودگذاري ماكويي و پودگذاري غيرماكويی، در لبه پارچه است.
دیاگرام زمانی ماشین بافندگی (Loom Timing Diagram)
از دياگرام زمانی ماشين بافندگی برای نشان دادن زمانهای لازم برای انجام عمليات بافندگی و بافت يك نخ پود استفاده می شود. هر ماشين بافندگی با توجه به عواملی مانند نوع ماشين، عرض ونوع پارچه دياگرام زمانی مخصوص به خود دارد.شکل 21 دياگرام زمانی يك نوع از ماشين بافندگی ماكويی را نشان میدهد. دياگرام زمانی با سه دايره مشخص شده كه دايره بزرگ حالتهای ورد، دايره متوسط حالت های ماكو و دايره كوچك حالتهای دفتين را در يك دور چرخش كامل ميللنگ نشان داده است.در اين نوع ماشين بافندگی ماكويی دايره بزرگ(دايره بيرونی) نشان میدهد كه بعد از 60درجه چرخش ميللنگ، دهنه كاملا باز است و از 60درجه تا 150 درجه وردها به حالت سکون قرار دارند. از زاويه 150 درجه به بعد با حركت وردها دهنه شروع به بسته شدن میكند و در 300درجه وردها هم سطح شده و دهنه بسته میشود. بعد از يك دور چرخش كامل ميللنگ ( 360درجه) دفتين در جلوترين نقطه مسير حركت خود قرار گرفته و نخ پود را به لبه پارچه میكوبد.
با توجه به دايره متوسط (دايره ميانی) در زاويه 75تا 100درجه مکانيزم پرتاب ماكو عمل ضربه زدن و شتاب دادن ماكو را انجام داده و پس از آن پرواز ماكو تا 250درجه انجام میگيرد. بعد از پرواز ماكو عمل كنترل و مراقبت ماكو صورت میپذيرد تا ماكو به طور صحيح در جعبه ماكو قرار گرفته باشد. كنترل تا 290 صورت میگيرد.در نيم دور چرخش ميللنگ (از صفر تا 180درجه) دفتين حركت به سمت عقب و نيم دور بعدی ( 180تا 360درجه) دفتين حركت به سمت جلو انجام داده كه در دايره كوچك دياگرام مشاهده میشود.
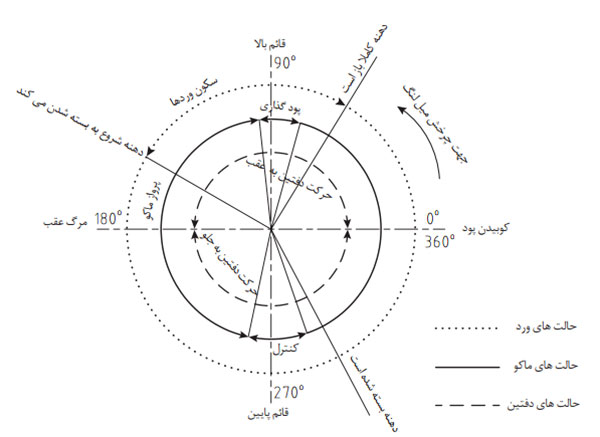
دیاگرام زمانی ماشین بافندگی
توان پودگذاری (Weft Insertion Rate)
به ازای هر دور گردش كامل ميل لنگ يا محور اصلی ماشين يك سيکل بافندگی انجام می گيرد و يك نخ پود بافت میرود. بنابراين سرعت ماشين بافندگی (n ) صورت تعداد دور محور اصلی يا ميل لنگ ماشين بافندگی در هر دقيقه (rpm) يا تعداد پود بافته شده در هر دقيقه ( ppm)بيان میگردد.عرض پارچه بافته شده در انواع مختلف ماشين های بافندگی با هم فرق دارد بنابراين سرعت ماشين بافندگی به تنهايی نشاندهنده توانايی بافت و ميزان توليد پارچه برای يك ماشين نيست و از توان پودگذاری برای مشخص شدن توانايی بافت و توليد يك ماشين استفاده می شود.
توان پودگذاری يك ماشين بافندگی (WIR) نشان دهنده متراژ پود بافته شده در هر دقيقه است. اگر sعرض پارچه بافته شده روی ماشين بر حسب متر و n سرعت ماشين بافندگی بر حسب دور بر دقيقه باشد توان پودگذاری بر حسب متر بر دقيقه از رابطه WIR=s×n به دست میآيد.درحاليكه پودگذاري در روش دستي در بهترين حالت 10پود در دقيقه است سرعت پودگذاري در ماشينهاي برقي اتوماتيك به بيش از هزار پود در دقيقه نيز ميرسد. اين سرعت بسيار زياد به عوامل زير ارتباط دارد:
1- روش پودگذاري ماكويي نميتواند به چنين سرعتي برسد. بنابراين پودگذاري نبايد ماكويي باشد.
2- ارتفاع دهنه بايد در كمترين مقدار ممکن باشد.
3- نقشه بافت ساده بيشترين توان پودگذاري را ممکن ميكند ولي هرچه طرح پيچدهتر باشد توان پودگذاري
كاهش مييابد.
4- هر چه تعداد وردها كمتر باشد، توان پودگذاري مي تواند بالاتر برود.
5- نخهاي تار و پود از استحکام كافي برخوردار باشد. زيرا تنش حاصل از تعدد بالا و پايين رفتن در نخ تار و افزايش سرعت در نخ پود، باعث پارگي ميگردد.
6- اجزا و قطعات مصرف شده در ماشين بايد بتوانند در برابر چنين سرعتي مقاومت كنند و خراب نشوند.
تولید در ماشین بافندگي:
توليد در ماشين بافندگي تاري - پودي را به دو طريق اندازه گيري ميكنند:
- متر بر دقیقه پارچه: در اين واحد اندازه گيري آنچه مهم است توليد طولي پارچه است بنابراين عرض پارچه در اين اندازه گيري تأثير ندارد. اين واحد براي مقايسه بافت يك ماشين در زمانهاي مختلف كاربرد دارد و در صورتيکه عرض بافت در دو ماشين متفاوت باشد تفاوت توليد بين دو ماشين را نشان نميدهد.
- متر مربع بر دقیقه: در اين واحد سطح پارچه توليد شده اندازه گيري ميشود. اين واحد را ميتوان براي مقايسه همه ماشينها به كار برد. زيرا عرض پارچه در فرمول مربوط به سطح به كار رفته است. مقايسه بين توليد دو ماشين بافندگی وقتی درست است كه عوامل ديگر مؤثر، باهم يکی باشند.
محاسبات تولید:
یك ماشين بافندگي 1479 پود در دقيقه ميبافد. اگر تراكم تاري 24بر سانتیمتر و تراكم پودي 21برسانتیمتر باشد. حساب كنيد اين ماشين در مدت يك ساعت كار مداوم چند متر ميبافد؟
حل: واضح است كه اگر تعداد پود در دقيقه را بر تراكم پودي تقسيم كنيم، توليد ماشين به صورت متر بر
دقيقه بدست ميآيد.

انتقال حرکت در ماشین بافندگی
سيستم انتقال حركت در ماشينهای بافندگی با توجه به تنوع و تغييرات ايجاد شده در ماشينها، بسيار متفاوت میباشند. در ماشينهای بافندگی ماكويی، محور ميللنگ، محور ضربه و محور بادامك طرح محورهای اصلی بوده كه قسمتهای ديگر ماشين از اين محورها حركت میگيرند. شکل 22 انتقال حركت در ماشين بافندگی بیماكو را نشان میدهد. ميل لنگ حركت خود را توسط پولی و تسمه پروانه يا چرخ دنده و كلاچ از الکتروموتور میگيرد و از طريق چرخ دندههای ديگر، حركت را به بخشهای مختلف ماشين منتقل میكند. در يك سمت ميل لنگ صفحه مدرجی (صفر تا 360درجه) قرار دارد كه از آن میتوان برای تنظيم زمانهای مختلف عمليات بافندگی استفاده كرد. در صورت به وجود آمدن هرگونه مشکل، انتقال حركت به ميل لنگ قطع شده (الکتروموتور به تنهايی كار میكند) و مکانيزم ترمز ماشين، حركت ميللنگ را متوقف میسازد. در شکل 22نحوه انتقال نيرو به واحد دفتين زني را مشاهده ميكنيد.
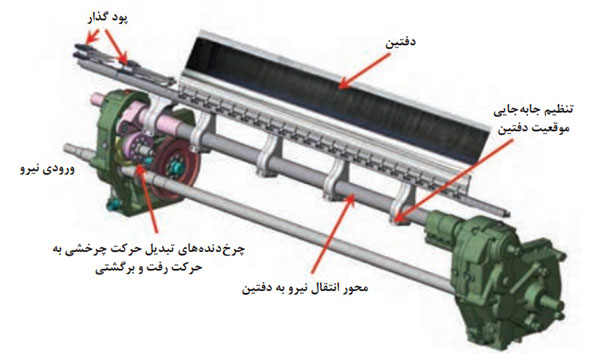
انتقال حرکت دفتین در ماشین بافندگی ایرجت
مكانیزمهای کنترل و مراقبت ماشینهای بافندگی
به منظور رسيدن به اهدافی همچون بهبود كيفيت پارچه و جلوگيری از توليد پارچه معيوب، افزايش توليد ماشين، كاهش هزينه های كارگری، كاهش صدمات وارده به ماشين و اطمينان از عملکرد صحيح ماشين، ماشينهای بافندگی مجهز به سيستمهای اتوماتيك و مکانيزم های كنترل و مراقبت شده اند. در حال حاضراتوماتيك (اتوماسيون) كردن ماشينهای بافندگی رشد چشمگيری داشته و همواره سيستمهای اتومات جديدی به ماشينها اضافه میشود. مکانيزمهای كنترل و مراقبتهای متداول در ماشينهای بافندگی به صورت زير است.
مكانیزمهای کنترل نخ تار: هدف از بکار بردن اين مکانيزم توقف ماشين بافندگی در صورت پارگی نخ تار میباشد. لاملها قسمتی از سيستم كنترل پارگی نخهای تار هستند و به دو شکل لامل ته باز و لامل ته بسته وجود دارند. مکانيزمهای كنترل پارگی نخ تار میتواند به صورت های زير باشد.
مكانیزم مكانیكی کنترل پارگی نخ تار(Mechanical Warp Stop Motion)
شکل 23 مکانيزم مکانيکی كنترل پارگی نخ تار را نشان داده است. اين مکانيزم از يك ريل دندانه دار متحرک (تيغه ای كه بالای آن به صورت دندانهدار است) و دو ريل دندانه دار ثابت تشکيل شده است. ريل دندانه دار متحرک يك حركت نوسانی در داخل دو ريل ثابت انجام میدهد. در اثر كشش نخ تار، لامل به سمت بالا قرار میگيرد و در صورت پارگی نخ تار( يا شل شدن نخ تار) لامل در اثر وزن خود به پايين افتاده و مانع نوسان ريل دندانه دار متحرک میشود. عدم نوسان ريل دندانهدار متحرک توسط اهرمهای رابط باعث توقف ماشين بافندگی میشود.
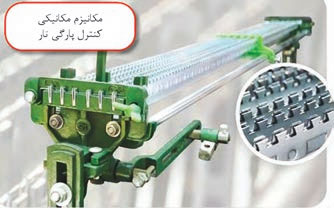
مكانیزم مكانیكی کنترل پارگی نخ تار
مكانیزم الكتریكی کنترل پارگی نخ تار(Electrical Warp Stop Motion)
در مکانيزم كنترل الکتريکی پارگی نخ تار از لامل و ريل اتصال الکتريکی استفاده شده است. ريل اتصال الکتريکی از ريل U شکل از جنس فولاد ضد زنگ و يك تيغه تخت رسانا (ريل داخلی) تشکيل شده است. ريل داخلی كمی بلندتر بوده و در داخل ريل u شکل قرار دارد و اين دو ريل به وسيله ماده عايق از هم جدا شده اند.ريل اتصال الکتريکی قسمتی از يك مدار الکتريکی با ولتاژ كم است. با پاره شدن نخ تار و پايين افتادن لامل، اتصال به وجود آمده بين ريلها جريانی الکتريکی توليد میكند و اين جريان سبب عمل كردن يك سلونوئيد (سيم پيچ) و خاموش شدن ماشين بافندگی میشود. شکل 24مکانيزم الکتريکی كنترل پارگی نخ تار با استفاده از ريل اتصال الکتريکی را نشان میدهد. شکل 25 مکانيزم كنترل پارگی نخ تار با استفاده از پرتو نور ليزر(Warp Stop Motion Using Laser Beam ) را نشان میدهد. در اين مکانيزم از مقاومت متغير حساس به نور(LDR ) سنسور نوری يا همان LDR در واقع يك مقاومت متغير است كه مقدار مقاومتش يا درصد رسانايی آن با مقدار نوری كه به آن تابانده میشود تغيير میكند نام ديگر آن سنسور فتوسل است) استفاده شده است. وقتی نور ليزر به LDR برسد مقاومت آن تقريباً صفر است. با پاره شدن لامل و افتادن آن به پايين، نور ليزر به آن نخواهد رسيد و مقاومت LDRخيلی افزايش میيابد. از اين پديده در يك مدار الکترونيکی استفاده شده كه سبب خاموش شدن ماشين میشود.

مكانیزم کنترل پارگی نخ تار با استفاده از ریل اتصال الكتریكی
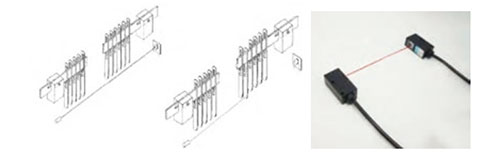
مكانیزم کنترل پارگی نخ تار با استفاده از پرتو نور لیزر
مكانیزمهای کنترل پارگی نخ پود: اين مکانيزمها نحوه صحيح قرار گرفتن نخ پود در داخل دهنه كار را كنترل كرده و در صورت پارگی نخ پود باعث توقف فوری ماشين میشوند. در پودمان دوم به پودگذاري پرداخته ميشود.
مكانیزم های باز کننده نخ تار
در ماشينهای بافندگی برای انجام عمليات بافت لازم است كه نخهای تار تحت كشش باشند. برای اينکه پارچه بافته شده كيفيت خوب، زيردست مناسب و تراكم پودی يکنواخت داشته باشد بايد كشش نخهای تار در طول بافندگی ثابت باشد. اين بدين معنا نيست كه كشش نخ تار در يك سيکل بافندگی بايد ثابت باشد(زيرا در هنگام تشکيل دهنه و دفتين زدن تغييرات كشش به وجود میآيد) بلکه منظور آنست كه بعد از چندين سيکل بافندگی و با كم شدن طول نخهای تار چله، در ميزان كشش نخهای تار تغييری به وجود نيايد. وظيفه مکانيزم های بازكننده نخ تار، باز كردن مقدار معينی نخ تار از روی چله نخ تار پس از هر بار پودگذاری میباشد به طوری كه در تمام مدت زمان بافندگی(از چله نخ تار پر تا چله نخ تار خالی) كشش نخ تار ثابت باقی بماند.
مکانيزم باز كننده نخ تار به دو صورت غير فعال(ترمزها) و فعال (رگلاتورها) است. در مکانيزم بازكننده نخ تار غير فعال(ترمزها) افزايش ك ً شش نخ تار (مثلا افزايش كشش نخ تار در اثر كشيدن و پيچيدن پارچه) سبب بازشدن نخ تار از روی چله شده كه اين روش در ماشينهای جديد كاربرد چندانی ندارد.
مكانیزمهای باز کننده نخ تار فعال(رگلاتورها)
در اين مکانيزم ها، چرخش چله و تغذيه نخ تار بهگونه ای است كه طول نخ تار بين غلتك نخ تار و لبه پارچه در طول مدت زمان بافندگی همواره ثابت است و انتقال حركت از يك قسمت ماشين به چله باعث چرخش چله میشود. اين نوع مکانيزمها را معمولا رگلاتورها مینامند و به دو دسته تقسيم میشوند:
الف- رگلاتورهای مثبت چله نخ تار: رگلاتورهای مثبت در هر سيکل بافندگی طول ثابتی از نخ تار را(بدون در نظر گرفتن تغييرات كشش نخهای تار) از چله نخ تار باز میكنند. در پارچههايی همانند حوله و مخمل تاری كه در آنها ارتفاع نخ پرز(نخ خاب) يکسان است از رگلاتورهای مثبت برای تغذيه نخ پرز استفاده میشود. شکل 26 نمونه رگولاتور مثبت مي باشد.
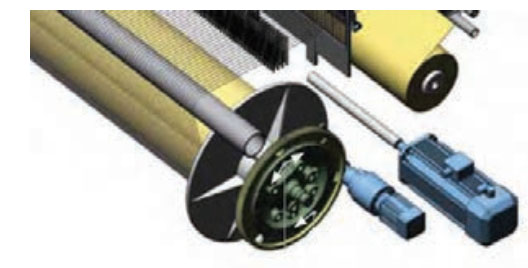
رگولاتور مثبت باز شدن تار
ب- رگلاتورهای منفی چله نخ تار: در رگلاتورهای منفی مقدار نخ تار باز شده از روی چله در هر سيکل بافندگی بستگی به مقدار كشش نخهای تار دارد بهطوريکه اگر كشش نخهای تار بيشتر از كشش اوليه تنظيم شده باشد در سيکل بعدی بافت، مقدار بيشتری نخ تار باز میشود و چنانچه كشش كم باشد نخ تار كمتری باز میشود. برای درک بهتر رگلاتورهای منفی، انواع پل تار در ماشين بافندگی به شرح ذيل توضيح داده میشود.
پل تار ثابت: پل تار ثابت وظيفه تغيير جهت دادن نخهای تار از حالت عمودی به افقی و ايجاد كشش در نخهای تار را دارد. در يك ماشين بافندگی ممکن است برای ايجاد كشش زياد در نخهای تار از چندين پل تار استفاده شود.
پل تار دورانی: تنها وظيفه پل تار دورانی تغيير جهت دادن نخهای تار است.
پل تار نوسانی: پل تار نوسانی در هنگام دفتين زدن به عقب نوسان میكند و كشش نخ تار را افزايش میدهد و در زمان تشکيل دهنه به جلو نوسان میكند و كشش نخ تار را كاهش میدهد.
پل تار تنظیم کننده: اين پل تار جزئی از يك مکانيزم بازكننده نخ تار منفی است كه تغييرات كشش نخ تار را به رگلاتور میرساند. در بعضی از ماشينها اين امکان وجود دارد كه يك پل تار تنظيم كننده كار يك پل تار ثابت و يا دورانی را انجام دهد.رگلاتورهای منفی چله نخ تار، برای ثابت نگه داشتن كشش از دو قسمت كنترلكننده كشش نخ تار و چرخاندن چله نخ تار تشکيل شده اند. در رگلاتورهای منفی، پل تار تنظيم كنندهعلاوه بر ايجاد كشش در نخهای تار، تغييرات كشش نخ های تار را حس كرده و باعث تغيير ميزان چرخش چله نخ تار میشود به طوری كه تا حد امکان طول نخ تار بين پل تار و لبه پارچه ثابت بماند(كشش نخ های تار ثابت بماند). شکل 27 يك نوع از مکانيزم رگلاتور منفی چله نخ تار را نشان داده است.
در هر سيکل بافندگی ضامن يك حركت رفت و برگشتی (كه از يك قسمت ديگر ماشين می گيرد) انجام داده و سبب چرخش چرخ دنده ضامندار میگردد ادامه اين حركت، چرخش چله نخ تار و باز شدن نخ تار را به دنبال خواهد داشت. با ادامه بافت پارچه و كم شدن قطر چله نخ تار، مقدار نخ تار باز شده به مرور كم میشود پس برای ثابت ماندن مقدار نخ تار باز شده لازم است كه ميزان چرخش چله نخ تار افزايش يابد و اين امر با جابجايی قاب Wامکان پذير است. با كوچك شدن قطر چله نخ تار، كشش نخ تار افزايش يافته و پل تار تنظيم كننده به پايين فشار داده می شود. اين حركت پل تار از طريق اهرم های رابط سبب چرخش قاب Wدر جهت عقربههای ساعت می گردد. از آن جايی كه حركت به سمت عقب ضامن P1مقداری روی چرخ دنده ضامندار و مقداری روی قاب Wاست.

مكانیزم رگلاتور منفی چله نخ تار
چرخش قاب باعث میشود كه ضامن P1 در هنگام حركت به جلو با تعداد بيشتری از دندانههای چرخ دنده ضامندار درگير شده و چرخ دنده ضامندار و به دنبال آن چله نخ تار بيشتر بچرخند و كشش نخ تار تقريبا ثابت بماند.
مكانیزم های پیچیدن پارچه(رگلاتورهای پارچه)
اين رگلاتورها، پارچه بافته شده را به جلو كشيده و بر روی غلتك پارچه میپيچند. برای بدست آورن تراكم پودی معين و خواسته شده ای مقدار كشيدن و پيچيدن پارچه بايد متناسب با مقدار باز شدن نخ تار باشد وتراكم پودی پارچه توسط رگلاتور پارچه و رگلاتور نخ تار باهم بدست میآيد. رگلاتورهای پارچه به دو نوع رگلاتورهای منفی پارچه و رگلاتورهای مثبت پارچه تقسيم می شوند. رگلاتورهای منفی پارچه: در اين رگلاتورها مقداركشيدن و پيچيدن پارچه متناسب با ضخامت نخ پود میباشد و پودها بهطور يکنواخت در طول پارچه تقسيم نمیشوند يعنی در قسمتهايی از پارچه كه پودهای ضخيم قرار میگيرند تراكم پودی كمتر و در قسمتهايی كه پودهای ظريف هستند تراكم پودی پارچه بيشتر می شود. اين رگلاتورها در پارچه هايی كه در بافت آنها از پودهای نايکنواخت استفاده میشود (مانند پارچه های پشمی) و پارچه هايی كه بافت آنها در طرح تأثيری ندارد مورد استفاده قرار میگيرند.
رگلاتورهای مثبت پارچه: در رگلاتورهای مثبت پارچه مقدار كشيدن و پيچيدن پارچه در هر سيکل بافندگی يکسان است و در پارچه بافته شده، فواصل مراكز پودها مساوی می باشد. اين رگلاتورها برای توليد پارچه های طرح دار با ابعاد طرح مشخص، پارچهها با تراكم پودی يکنواخت و ... استفاده میشوند. معمولا رگلاتورهای مثبت پارچه با رگلاتورهای منفی نخ تار در ماشينهای بافندگی بکار میروند.رگلاتورهای مثبت پارچه به دو دسته رگلاتورهای مثبت مستقيم و رگلاتورهای مثبت غيرمستقيم تقسيم میشوند. در رگلاتورهای مثبت مستقيم عمل كشيدن و پيچيدن پارچه بوسيله يك غلتك (غلتك پارچه) انجام می شود و با بزرگ شدن قطرغلتك پارچه سرعت دورانی آن به وسيله مکانيزمی كم میشود تا سرعت كشيدن پارچه ثابت بماند.رگلاتورهای مثبت غیر مستقیم: در اين رگلاتورها عمل كشيدن پارچه توسط غلتك كشيدن پارچه يا همان غلتك سمباده ای (كه سرعت خطی محيط آن ثابت است) و عمل پيچيدن پارچه توسط غلتك پيچش پارچه انجام میگيرد. غلتك پيچش پارچه حركت خود را در اثر تماس با غلتك سمبادهای دريافت میكند و يا اينکه به طور مستقيم از قسمت ديگری از ماشين حركت میگيرد.
محاسبات برداشت پارچه
معمولاً سيستم برداشت پارچه در ماشينهای بافندگی متشکل از 5چرخدنده يا 7چرخ دنده میباشد. شکل 30سيستم برداشت متشکل از 5چرخ دنده را نشان میدهد كه يك چرخ دنده قابل تعويض(CW برای تغيير تراكم پودی پارچه در نظر گرفته شده است.) بعد از هر بار پودگذاری چرخ دنده ضامندار، بوسيله انگشتی چرخ دنده به اندازه يك يا دو دندانه میچرخد (پايه دفتين سبب حركت انگشتی می شود) و انتقال اين حركت به غلتك برداشت پارچه باعث كشيدگي در پارچه میگردد. در صورتیكه بعد از هر پودگذاری چرخ دنده ضامن دار A يك دندانه بچرخد مقدار برداشت پارچه بعد از هر بار پودگذاری و در نتيجه تراكم پودی پارچه به صورت زير محاسبه میگردد.

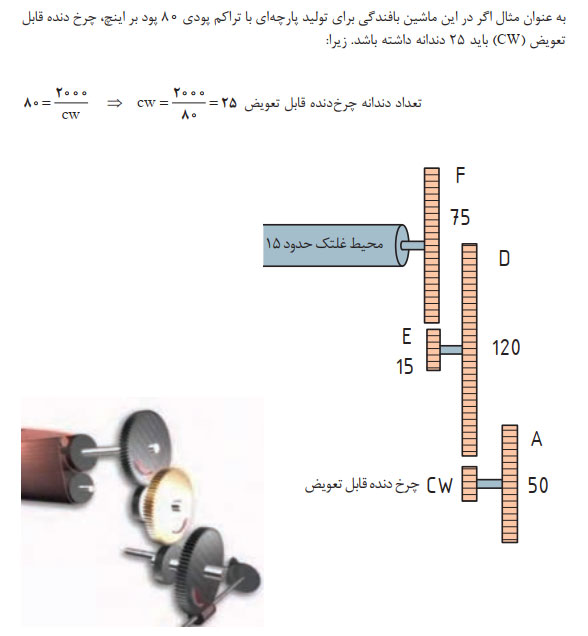
شكل -30مكانیزم برداشت پارچه متشكل از 5 چرخ دنده - چرخ دنده هاي واقعي
دستگاههاي بافندگي با تكنولوژي SERVO MOTOR
با نام سروو موتورها در ريسندگي آشنا شديد. تفاوت اساسي سروو موتورها با موتورهاي الکتريکي معمولي درفرمان پذيري آنها ميباشند. به اين معني كه سروو موتورها داراي توانايي تغيير سرعت و رسيدن به سرعتي كه از سروو موتور درخواست ميشود هستند. از طرفي موتورهايي با نام STEP MOTORو با استفاده از تکنولوژي سروو موتور ساخته شده است كه ميتواند كسري از يك دور چرخش انجام دهد. بنابراين چرخش غلتك تار و غلتك پارچه را به خوبی كنترل میكنند و ديگر نيازی به مکانيزمهای پيچيده نيست. شکل 33اصول كلي استفاده از سروو موتور در دستگاههاي بافندگي كه از اين تکنولوژي استفاده ميكنند را نشان ميدهد.

اصول کلي دستگاه هاي مبتني بر سروو موتور
در اين ماشين هاي بافندگي يك پردازشگر مركزي وجود دارد. اطلاعات لازم از طرف اپراتور به ماشين داده مي شود اين اطلاعات عبارتند از:
- تعداد تارها
- نمره نخ تار و نمره نخ پود
- نوع نخ پود شامل تاب و ضخامت وفيلامنت و نوع تکسچرايزينگ
- تراكم تاري و تراكم پودي
- نقشه بافت به صورت نقشه ضربه
- قطر پُر و خالی چله
- طول نخ تار
در هنگام كار و بافت پارچه تغييراتي در عملکرد دستگاه ها به وجود ميآيد به عنوان مثال در اثر تنش روي تارها ميزان پيچش پارچه تغيير ميكند. سنسورهايي روي قسمتهايي از ماشين بافندگي قرار داده شده است. اين سنسورها اطلاعات لحظهاي خود را به پردازشگر ميفرستند. پردازشگر اين اطلاعات را با اطلاعات اصلي مقايسه ميكند و در صورت مغايرت، فرمانهاي جديدي را به سروو موتورها ارسال ميكند. اين عملکرد باعث بهبود بافت پارچه ميگردد. از طرفي دقت و سرعت بسيار زياد در پودگذاري-زمانبندي دقيق حركت وردها - ارتفاع كم دهنه وحركت كوتاه دفتين زني، باعث بالا رفتن توان پودگذاري در ماشين هايي كه از سروو موتور استفاده ميكنند باعث افزايش راندمان دستگاه میگردد. در شکل 34يك نمونه ماشين بافندگي كه با سرعت 1500پود در دقيقه پارچه مي بافد را مشاهده ميكنيد.ارتباط اجزا به صورت شبکه اينترنتي داخلي ميباشد.
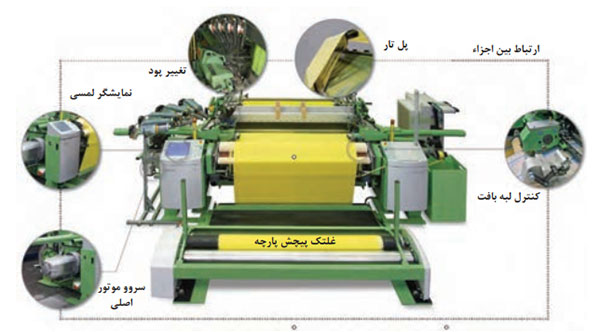
اجزای یک ماشین مبتني بر سروو موتور و سنسور هاي ویژه
کاربرد سروو موتور در اجزای ماشین بافندگي
تشكیل دهنه: سيستمهاي تشکيل دهنه يکي از اجزای مهم ماشين بافندگي است كه تحت تأثير قابليتهاي سروو موتور جهش بسيار خوبي داشته است. سروو موتور باعث شده است كه سيستمها بادامکي از رده خارج شود. زيرا اين موتورهاي كوچك و جالب در هر لحظه كه بخواهيم ورد را به بالا ميبرند. اين در حالي است كه در سيتم بادامکي، دو جزء روي هم قرار ميگيرند. حركت آنها باعث اصطکاک شده و نيروي موتور را كاهش ميدهند. در شکل 35عملکرد يك سيستم دابي مجهز به سروو موتور را مشاهده ميكنيد. يك برد الکترونيکي در دستگاه بالابرنده ورد ها وجود دارد كه مطابق نقشه به هر سروو موتور فرمان لازم را ميدهد و سروو موتور نيز آن را اجرا ميكند.
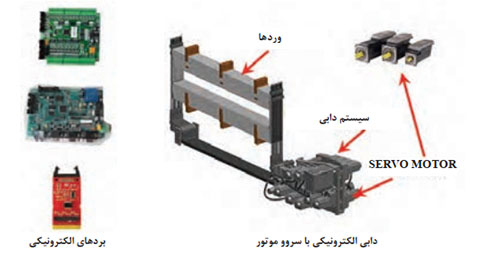
باز کردن تار و پیچش پارچه
هماهنگي بين سه عمل در اين بخش باعث توليد پارچههاي بسيار خوب ميشود. هرگونه كشيدگي و شل افتادگي در پارچه منجر به ايجاد عيب اساسي در پارچه ميشود.ورودي اطلاعات: ماشين هايي كه بر اساس كاربرد سروو موتور ساخته مي شوند.تحت فرمان يك رايانه عمل ميكنند. بر روي ماشين درگاه ورود اطلاعات وجود دارد. حافظه جانبي مورد نظر را به درگاه ورود اطلاعات نصب مي كنند و سپس با كمك نمايشگر لمسي منوي اصلي را فعال كرده و سپس دستور دانلود نقشه و ديگر اطلاعات بافت، به ماشين داده مي شود. اين كار از طريق منوي INPUTانجام مي شود. در شکل 37محل درگاه و نحوه نصب آن را مي بينيد.

نحوه اتصال حافظه جانبي به ماشین بافندگي
پنل کنترل ماشینهاي بافندگي
پنلهاي كنترل، مجموعه اي از كليد هاي فشاري و سوئيچي هستند كه وظايف كليد ها به شرح زير ميباشد.سوئيچ اصلي: اين سوئيچ براي اتصال جريان برق به كل ماشين به كار مي رود. در اين حالت چراغهاي ماشين روشن ميشود ولي موتورها حركتي ندارند. كليدهاي ضربهاي (اينچي:) اين نوع كليدها به صورت كليد فشاري عمل ميكنند. بنابراين با برداشتن دست از روي كليد عمل حركت قطع ميگردد. اين كليدها براي چرخش نيمدور و يا حتي كمتر به كار ميرود. با جلو و عقب رفتن ميل لنگ، حالت ماشين به وضعيتي كه مطلوب است ميرسد. اين عمل به خصوص در هنگام پارگي پود كه رسيدن به بافت مورد نظر اهميت دارد به كار ميرود. كليد براي حركت غلتك پيچش پارچه و يا باز شدن نخ تار در مواقع خاص توقف ضروري: با فشردن اين كليد ماشين به سرعت متوقف ميشود. توقف در صورت بروز سانحه و يا توقفهاي ناشي از بافت اشتباه به اين سوئيچ مربوط است. نمايشگر و سوئيچهاي لمسي: ماشينهاي مدرن داراي سنسورهاي خاص و سروو موتور و اجزاء ديگري هستند كه از طريق اين نمايشگرها و سيستم رايانهاي كنترل ميشود. در شکل 38چند نمونه از اين كنترل پنلها را مشاهده ميكنيد.

منابع:
- بافندگی - تالیف کتب درسی - فنی و حرفه ای
1.مکانیزم و تکنولوژی ماشینهای بافندگی- هوشمند بهزادان-شاپور وزیری
2.تکنولوژی عمومی صنعت نساجی پنبهای [کتاب] / نویسنده پ. ت. بوکایف؛ مترجم ابوالقاسم طاهریعراقی.
3.P.R.lordaad Mh. Mohammed, weaving Conversion of Yarn Fabric to , Merrow Technical Libarary, 1982, U.K
4.R.marks and A.T.C. Robinson, , Principles fo Weaving ", The Textile Institute, 1996, U.K
5.https://www.youtube.com/watch?v=LXqSGIl6JSA




| بازديد | تاريخ |
| ۸۳۸ | ۷/۲ |
| ۳۰۵۴ | ۷/۱ |
| ۵۰۰۶ | ۶/۳۱ |
| ۱۰۴۶۸ | ۶/۳۰ |
| ۱۴۴۸۴ | ۶/۲۹ |
| ۴۷۷۴ | ۶/۲۸ |
| ۴۲۰۸ | ۶/۲۷ |

